In 3D pattern investment casting đang thay đổi cách các xưởng đúc tạo mẫu cho quy trình đúc chính xác. Thay vì phải làm khuôn ép sáp, chờ nhiều tuần và tốn chi phí tooling cao, doanh nghiệp có thể tạo pattern trực tiếp từ file CAD bằng công nghệ in 3D.
Với các ngành như aerospace, automotive, jewelry, dental và sản xuất công nghiệp, pattern là bước đầu tiên nhưng ảnh hưởng trực tiếp đến chất lượng chi tiết kim loại cuối cùng. Nếu pattern sai kích thước, bề mặt xấu hoặc burnout không sạch, toàn bộ quá trình đúc có thể thất bại.
Tại Vinnotek, chúng tôi thường chia bài toán in 3D pattern investment casting thành hai hướng công nghệ rõ ràng: UnionTech SLA castable resin cho pattern chính xác cao, bề mặt mịn, chi tiết phức tạp; và Raise3D FDM PolyCast/PLA cho prototype pattern, chi tiết lớn hoặc các dự án cần tối ưu chi phí.
Điểm quan trọng không phải là công nghệ nào “tốt hơn”. Điểm quan trọng là chọn đúng công nghệ theo loại chi tiết, yêu cầu bề mặt, vật liệu đúc và ngân sách sản xuất.
1. Investment Casting Là Gì Và Vì Sao Pattern Quyết Định Chất Lượng Đúc?
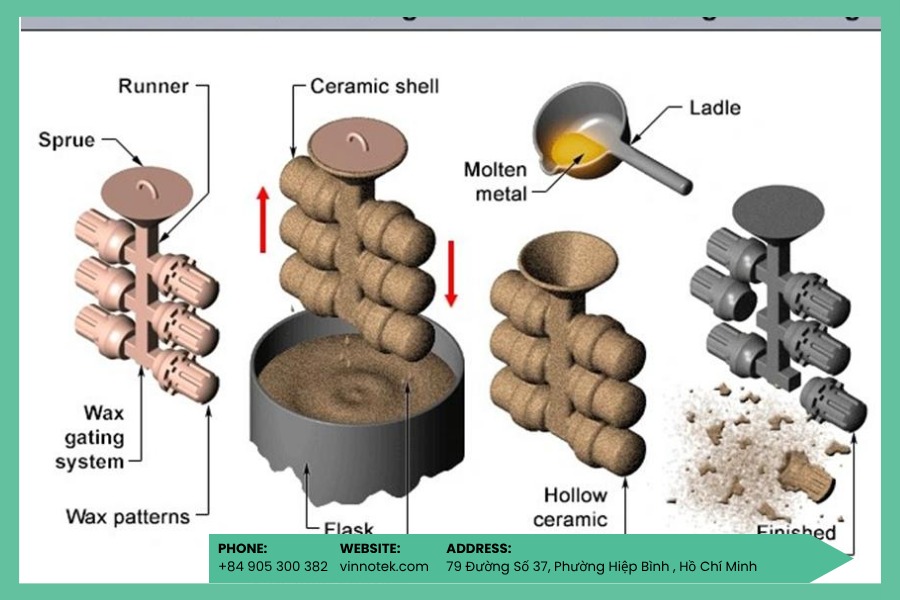
Investment casting, hay lost-wax casting, là quy trình đúc kim loại chính xác cao. Quy trình này thường bắt đầu bằng việc tạo pattern, sau đó bọc nhiều lớp ceramic slurry để tạo shell, burnout để loại bỏ pattern, rồi rót kim loại nóng chảy vào khuôn ceramic.
Chi tiết cuối cùng có thể đạt bề mặt mịn, hình học phức tạp và độ chính xác cao hơn nhiều phương pháp đúc thông thường. Đây là lý do investment casting được dùng rộng rãi cho turbine blade, aerospace bracket, jewelry, dental prosthetics, chi tiết automotive và nhiều component công nghiệp phức tạp.
Trong toàn bộ quy trình đó, pattern là nền tảng. Mọi sai lệch trên pattern đều có thể chuyển sang chi tiết kim loại cuối cùng. Pattern không chỉ cần đúng hình dạng, mà còn phải có bề mặt phù hợp, ổn định kích thước và burnout sạch.
Với phương pháp truyền thống, pattern thường được làm bằng sáp ép khuôn. Cách này phù hợp với sản xuất số lượng lớn, nhưng lại có hạn chế rõ ràng khi doanh nghiệp cần sản xuất ít, thay đổi thiết kế thường xuyên hoặc thử nhiều phiên bản.
Khuôn ép sáp có thể tốn chi phí cao, lead time dài và thiếu linh hoạt. Nếu thiết kế thay đổi, xưởng có thể phải chỉnh khuôn hoặc làm lại từ đầu.
In 3D giải quyết điểm nghẽn này bằng cách tạo pattern trực tiếp từ file CAD. Không cần tooling ban đầu, không cần minimum order lớn và có thể chỉnh thiết kế nhanh hơn nhiều.
2. UnionTech SLA Và Raise3D FDM: Hai Vai Trò Khác Nhau Trong Investment Casting
Khi nói đến in 3D pattern investment casting, không nên xem SLA và FDM là hai lựa chọn giống nhau. Mỗi công nghệ phù hợp với một nhóm nhu cầu khác nhau.
2.1. UnionTech SLA Castable Resin – Pattern Chính Xác Cao, Bề Mặt Mịn
UnionTech SLA sử dụng laser UV để đóng rắn resin theo từng lớp. Với castable resin chuyên dụng, công nghệ này có thể tạo pattern có độ chính xác cao, bề mặt mịn và chi tiết sắc nét.
Điểm mạnh của SLA nằm ở các chi tiết có hình học phức tạp, thành mỏng, undercut, bề mặt yêu cầu đẹp hoặc cần đưa trực tiếp vào quy trình shell building với ít post-processing.
UnionTech SLA phù hợp với:
- Jewelry và dental casting.
- Aerospace bracket hoặc chi tiết thin wall.
- Turbine blade, impeller nhỏ, chi tiết phức tạp.
- Pattern cần bề mặt mịn và độ chính xác cao.
- Chi tiết cần burnout sạch, hạn chế rủi ro crack ceramic shell.
- Dự án cần pattern gần với chất lượng sản xuất thật.
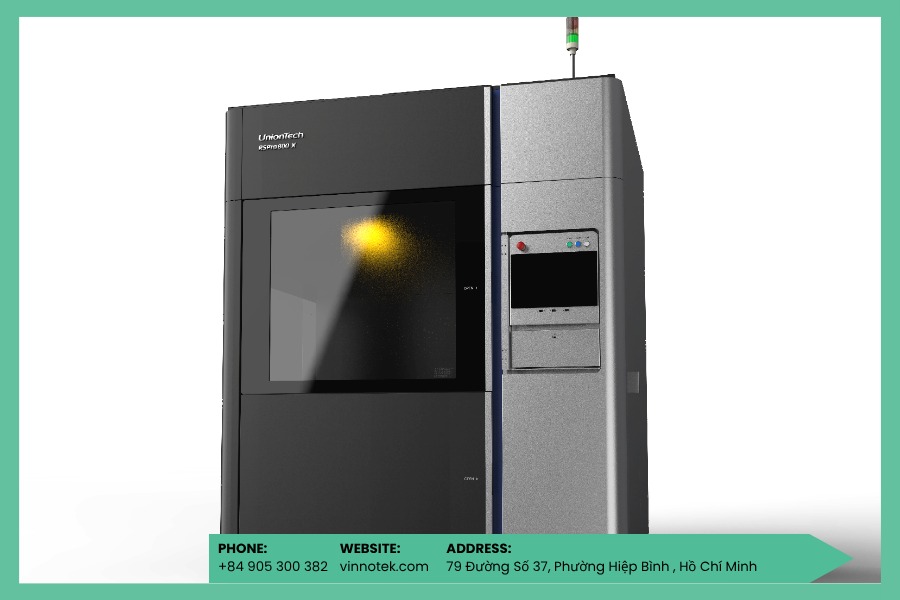
Với các dòng máy SLA khổ lớn như UnionTech RSPro, doanh nghiệp còn có thể in pattern kích thước lớn hơn, phục vụ automotive, industrial casting hoặc aerospace tooling.
2.2. Raise3D FDM PolyCast – Chi Phí Tối Ưu Cho Prototype Và Chi Tiết Lớn
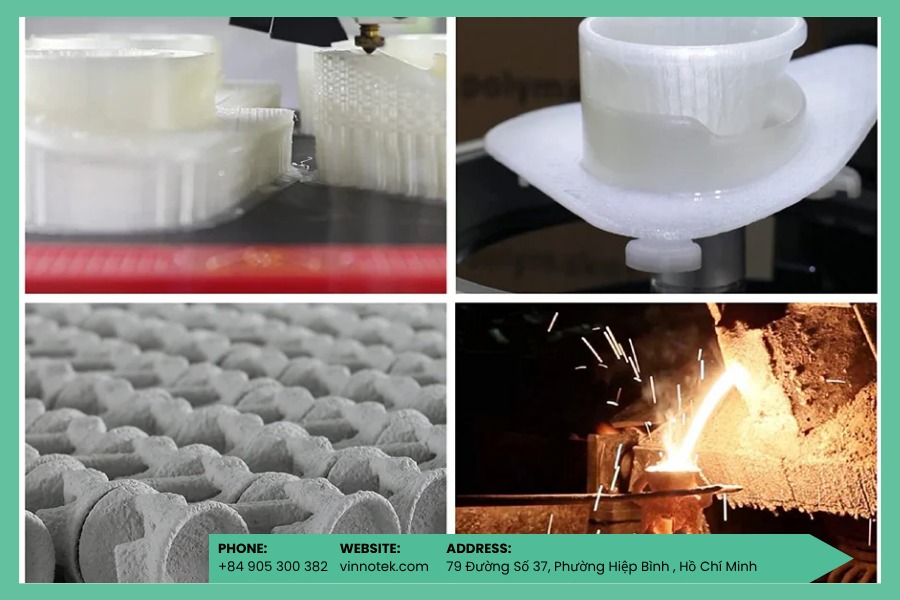
Raise3D FDM phù hợp khi doanh nghiệp cần tạo pattern nhanh với chi phí vật liệu thấp hơn. Với filament như PolyCast hoặc PLA, xưởng đúc có thể tạo pattern cho prototype, chi tiết công nghiệp đơn giản hơn hoặc các mẫu cần kiểm tra trước khi chuyển sang SLA.
PolyCast là vật liệu được phát triển riêng cho investment casting pattern. Vật liệu này có khả năng burnout sạch hơn nhiều vật liệu FDM thông thường, giúp giảm nguy cơ để lại tro hoặc tạp chất trong ceramic shell.
Raise3D FDM phù hợp với:
- Prototype pattern.
- Chi tiết lớn nhưng không yêu cầu bề mặt quá mịn.
- Industrial component số lượng nhỏ.
- Pattern cần tối ưu chi phí.
- Giai đoạn kiểm tra hình học trước khi in SLA.
- Các xưởng muốn bắt đầu investment casting bằng in 3D với ngân sách linh hoạt hơn.
Tuy nhiên, FDM thường có vân lớp rõ hơn SLA. Với các pattern cần bề mặt đẹp, FDM có thể cần sanding, smoothing hoặc xử lý bề mặt trước khi bọc ceramic slurry.
Một cách dễ nhớ: SLA cho pattern chính xác cao và bề mặt đẹp. FDM PolyCast cho pattern chi phí thấp, prototype và chi tiết lớn.
Khám phá thêm: giải pháp in 3D khuôn mẫu giúp doanh nghiệp linh hoạt hơn trong thiết kế và chế tạo khuôn.
3. Vì Sao Burnout Sạch Là Yêu Cầu Không Thể Thỏa Hiệp?
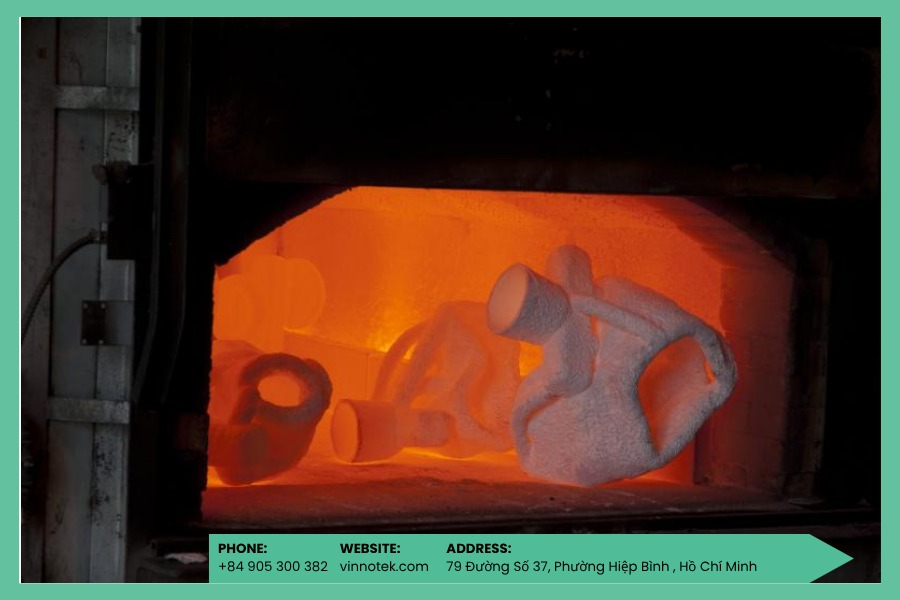
Trong investment casting, pattern sẽ bị loại bỏ khỏi ceramic shell bằng quá trình burnout. Nếu pattern cháy không sạch, để lại tro, carbon residue hoặc tạp chất, chi tiết kim loại sau đúc có thể bị lỗi.
Với nhôm hoặc kẽm, tạp chất có thể gây porosity, inclusion hoặc giảm cơ tính. Với titanium, stainless steel hoặc superalloy, yêu cầu còn nghiêm ngặt hơn. Một lượng residue nhỏ cũng có thể khiến chi tiết bị reject.
Đây là lý do không nên dùng tùy tiện ABS, PETG hoặc vật liệu FDM phổ thông cho investment casting nếu chưa kiểm chứng burnout.
Castable resin và PolyCast được thiết kế để giải quyết bài toán này. SLA castable resin có thể dùng cấu trúc rỗng hoặc QuickCast-style để pattern sụp vào trong khi nung, giảm áp lực lên ceramic shell và hỗ trợ burnout sạch hơn.
PolyCast cũng được thiết kế để cháy sạch, giảm ash sau burnout. Với các xưởng đúc muốn dùng FDM, đây là vật liệu phù hợp hơn PLA hoặc vật liệu kỹ thuật thông thường.
Điểm quan trọng là: pattern không chỉ cần in đẹp. Pattern phải biến mất sạch trong shell.
4. Bằng Chứng Nghiên Cứu: SLA Và FDM Đều Có Vai Trò Trong Investment Casting
Các nghiên cứu gần đây cho thấy cả SLA và FDM đều có thể được ứng dụng trong investment casting, nhưng vai trò của mỗi công nghệ khác nhau.
Một nghiên cứu về SLA castable wax pattern cho thấy pattern SLA có thể đạt bề mặt mịn, trong khi chi tiết đúc cuối vẫn giữ được chất lượng bề mặt phù hợp với yêu cầu investment casting công nghiệp. Đặc biệt, infill thấp giúp ceramic shell ổn định hơn và hỗ trợ burnout tốt hơn.
Điểm đáng chú ý là một số nghiên cứu được thực hiện bởi các nhóm tại Việt Nam, cho thấy hướng ứng dụng SLA pattern cho investment casting hoàn toàn có tiềm năng triển khai trong điều kiện sản xuất trong nước.
Một nghiên cứu khác so sánh PLA, PVB và castable wax cho investment casting pattern cho thấy vật liệu và thông số in ảnh hưởng rõ rệt đến surface roughness của chi tiết đúc. Castable wax thường cho chất lượng bề mặt tốt hơn, nhưng PLA và PVB cũng có thể tạo kết quả phù hợp nếu được xử lý đúng.
Điều này mở ra một hướng thực tế: doanh nghiệp không nhất thiết phải chọn một công nghệ cho mọi loại pattern. Có thể dùng FDM để kiểm tra thiết kế, dùng SLA cho pattern cuối cần chất lượng cao, hoặc dùng PolyCast cho những chi tiết mà chi phí là ưu tiên lớn hơn bề mặt.
Tham khảo thêm: máy in 3D resin phù hợp với nhu cầu tạo mẫu chi tiết và kiểm tra thiết kế trước sản xuất.
5. Workflow Từ File CAD Đến Chi Tiết Đúc Hoàn Chỉnh
Để triển khai in 3D pattern investment casting hiệu quả, doanh nghiệp cần một workflow rõ ràng, không chỉ đơn giản là “in pattern rồi đem đúc”.
Bước 1: Thiết kế và bù co ngót
Từ file CAD, kỹ sư cần tính shrinkage compensation theo vật liệu kim loại đúc và quy trình của xưởng. Với investment casting, mức bù co ngót thường cần được xác định theo kinh nghiệm, vật liệu và yêu cầu dung sai.
Nếu dùng SLA, có thể thiết kế pattern dạng shell hoặc infill phù hợp để hỗ trợ burnout. Nếu dùng FDM, cần chọn orientation để giảm support và hạn chế vân lớp ở các bề mặt quan trọng.
Bước 2: In pattern
UnionTech SLA phù hợp cho pattern cần bề mặt đẹp, chi tiết mỏng và độ chính xác cao. Với nhiều chi tiết nhỏ đến vừa, thời gian in có thể chỉ tính bằng vài giờ.
Raise3D FDM phù hợp với pattern lớn hơn hoặc prototype. Với FDM, cần tính thêm thời gian sanding hoặc smoothing nếu bề mặt pattern ảnh hưởng trực tiếp đến bề mặt casting.
Bước 3: Shell building
Pattern được nhúng vào ceramic slurry nhiều lớp để tạo shell. Đây là bước cần kiểm soát kỹ vì shell phải đủ bền để chịu quá trình burnout và rót kim loại nóng chảy.
Với pattern in 3D, đặc biệt là SLA QuickCast-style hoặc pattern rỗng, cấu trúc bên trong cần được thiết kế để giảm áp lực giãn nở khi burnout.
Bước 4: Burnout
Pattern được nung để loại bỏ khỏi shell. Đây là bước quyết định chất lượng casting. Nếu burnout không sạch hoặc pattern giãn nở quá mạnh, shell có thể nứt hoặc còn residue.
Với SLA castable resin và PolyCast, cần tuân thủ đúng thermal profile, tốc độ gia nhiệt và thời gian giữ nhiệt theo vật liệu.
Bước 5: Rót kim loại và hoàn thiện
Sau khi burnout, kim loại nóng chảy được rót vào shell. Khi nguội, shell được phá bỏ, chi tiết được cắt cuống, làm sạch, heat treatment hoặc machining các bề mặt quan trọng nếu cần.
Với những chi tiết yêu cầu cao như aerospace, dental hoặc superalloy casting, inspection sau đúc là bước không thể bỏ qua.
6. So Sánh UnionTech SLA Và Raise3D FDM PolyCast
| Tiêu chí | UnionTech SLA Castable Resin | Raise3D FDM PolyCast/PLA |
| Vai trò chính | Pattern chính xác cao | Prototype, pattern chi phí thấp |
| Bề mặt pattern | Mịn hơn, ít xử lý hơn | Có vân lớp, thường cần smoothing |
| Độ chính xác | Cao hơn | Phụ thuộc vật liệu và thông số in |
| Thin wall | Rất phù hợp | Phù hợp với giới hạn lớn hơn |
| Burnout | Sạch, phù hợp chi tiết phức tạp | Sạch nếu dùng PolyCast và đúng quy trình |
| Chi phí/pattern | Cao hơn | Thấp hơn |
| Post-processing | Ít hơn | Nhiều hơn |
| Ứng dụng mạnh | Aerospace, dental, jewelry, thin wall | Prototype, industrial part, part lớn |
Nếu doanh nghiệp cần pattern chất lượng cao để đưa vào casting ngay, SLA là lựa chọn an toàn hơn. Nếu doanh nghiệp cần kiểm tra nhanh hình học hoặc tối ưu chi phí cho chi tiết không quá tinh, FDM PolyCast là hướng hợp lý hơn.
7. Ứng Dụng Theo Ngành: Nên Chọn Công Nghệ Nào?
Aerospace và defense
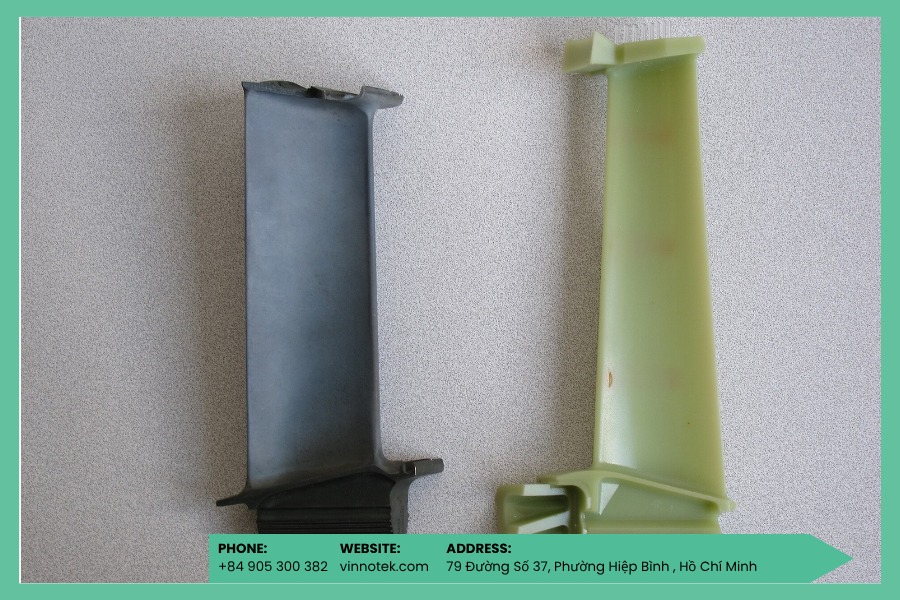
Aerospace thường yêu cầu bề mặt tốt, độ chính xác cao và burnout rất sạch. Các chi tiết như bracket, turbine blade, housing nhỏ hoặc casting bằng titanium/superalloy thường phù hợp hơn với UnionTech SLA castable resin.
Jewelry và dental
Jewelry và dental cần chi tiết nhỏ, sắc nét, bề mặt mịn và khả năng burnout ổn định. UnionTech SLA là lựa chọn phù hợp hơn cho crown, bridge, ring, pendant hoặc các pattern có hình học tinh.

Automotive và industrial manufacturing
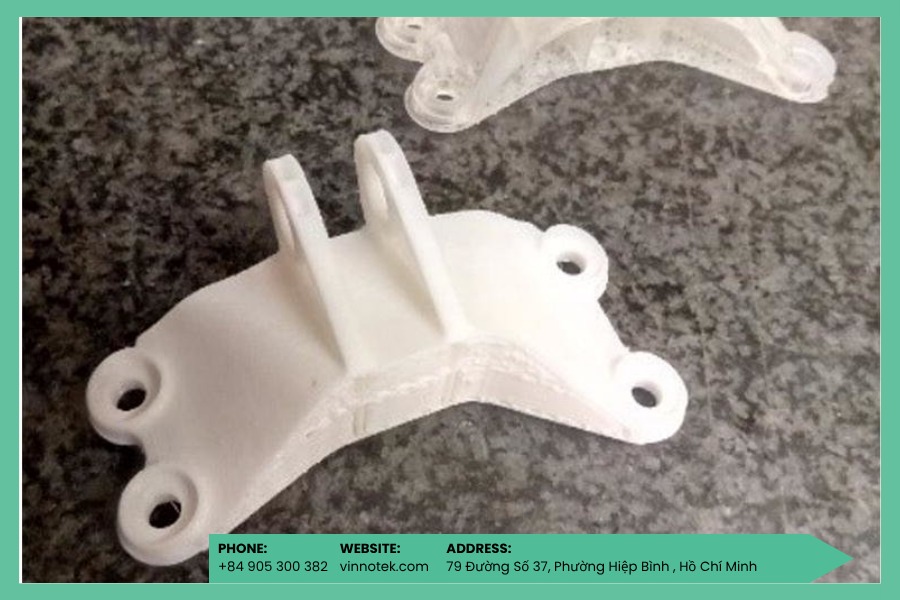
Với bracket, housing, connector hoặc chi tiết công nghiệp số lượng nhỏ đến vừa, cả SLA và FDM đều có thể phù hợp tùy yêu cầu. Nếu cần bề mặt đẹp và độ chính xác cao, chọn SLA. Nếu cần tiết kiệm chi phí và chấp nhận post-processing, chọn Raise3D FDM PolyCast.
Prototype và design validation
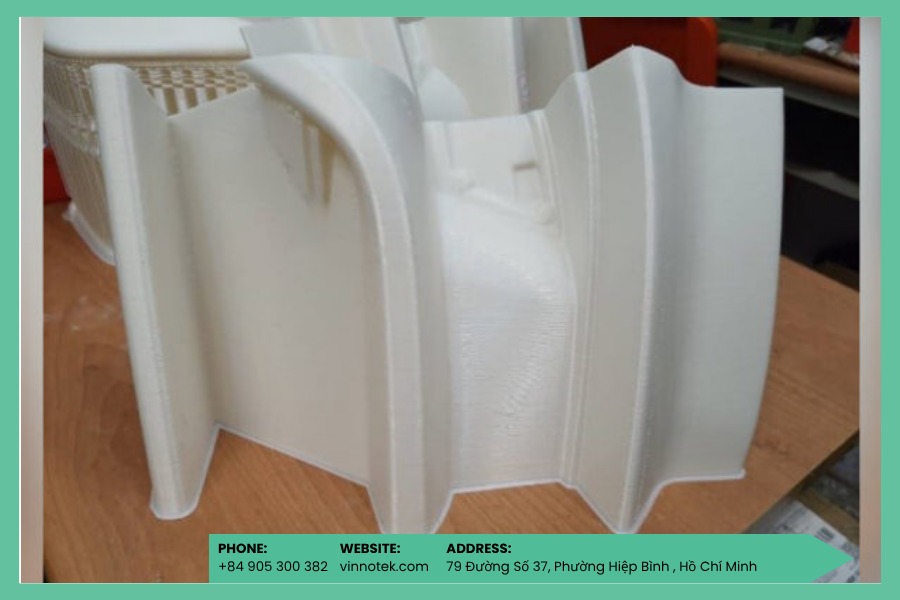
Ở giai đoạn kiểm tra thiết kế, Raise3D FDM có lợi thế về chi phí và tốc độ. Doanh nghiệp có thể in pattern bằng PLA hoặc PolyCast để kiểm tra geometry, sau đó chuyển sang SLA cho pattern final nếu yêu cầu casting cao hơn.
Có thể bạn quan tâm
- khuôn đúc áp lực cao (die casting) là một hướng ứng dụng đáng chú ý của in 3D trong ngành khuôn mẫu.
- conformal cooling insert cho khuôn ép nhựa giúp tối ưu hệ thống làm mát và rút ngắn chu kỳ ép.
- in 3D khuôn đúc y tế (investment casting pattern) hỗ trợ rút ngắn thời gian chế tạo mẫu cho quy trình đúc.
8. Vinnotek Hỗ Trợ Gì Cho Xưởng Đúc Và Doanh Nghiệp Tại Việt Nam?
Vinnotek cung cấp cả UnionTech SLA và Raise3D FDM tại Việt Nam, giúp xưởng đúc và doanh nghiệp sản xuất lựa chọn công nghệ phù hợp cho investment casting pattern.
Với UnionTech SLA, Vinnotek hỗ trợ các ứng dụng cần pattern chính xác cao, bề mặt mịn và chi tiết phức tạp. Đây là lựa chọn phù hợp cho aerospace, dental, jewelry và các chi tiết thin wall.
Với Raise3D FDM, Vinnotek hỗ trợ các ứng dụng prototype pattern, pattern kích thước lớn hoặc các dự án cần tối ưu chi phí bằng PolyCast/PLA.
Vinnotek có thể đồng hành trong các bước:
- Đánh giá file CAD và yêu cầu casting.
- Tư vấn chọn SLA hay FDM theo loại chi tiết.
- Gợi ý vật liệu castable resin hoặc PolyCast phù hợp.
- Hỗ trợ thiết kế pattern có bù co ngót.
- Tư vấn infill, hollow structure và build orientation.
- In benchmark pattern theo file thật.
- Tư vấn workflow burnout theo vật liệu.
- Hỗ trợ kỹ thuật tại Việt Nam sau triển khai.
Vinnotek không bắt đầu bằng việc chọn máy. Chúng tôi bắt đầu từ chi tiết cần đúc: vật liệu kim loại là gì, yêu cầu bề mặt ra sao, số lượng bao nhiêu, có thin wall hay không, và hiện tại chi phí tooling đang ảnh hưởng thế nào đến sản xuất.
Từ đó, lựa chọn UnionTech SLA, Raise3D FDM hoặc kết hợp cả hai sẽ rõ ràng hơn.

Kết Luận
In 3D pattern investment casting giúp xưởng đúc rút ngắn lead time, giảm phụ thuộc vào khuôn ép sáp và linh hoạt hơn khi thay đổi thiết kế. Với các chi tiết số lượng nhỏ, hình học phức tạp hoặc cần thử nhiều phiên bản, đây là hướng đi rất đáng cân nhắc.
UnionTech SLA phù hợp với pattern cần độ chính xác cao, bề mặt mịn, thin wall và burnout sạch. Raise3D FDM PolyCast phù hợp với prototype pattern, chi tiết lớn hơn hoặc các dự án cần tối ưu chi phí.
Điểm quan trọng nhất là chọn đúng công nghệ theo đúng bài toán. Không phải pattern nào cũng cần SLA, nhưng cũng không phải pattern nào FDM cũng đủ tốt để đưa vào casting final.
Vinnotek cung cấp cả UnionTech SLA và Raise3D FDM tại Việt Nam, đồng hành cùng xưởng đúc từ bước đánh giá file, chọn vật liệu, in thử pattern đến tư vấn quy trình burnout và triển khai workflow investment casting bằng in 3D.


