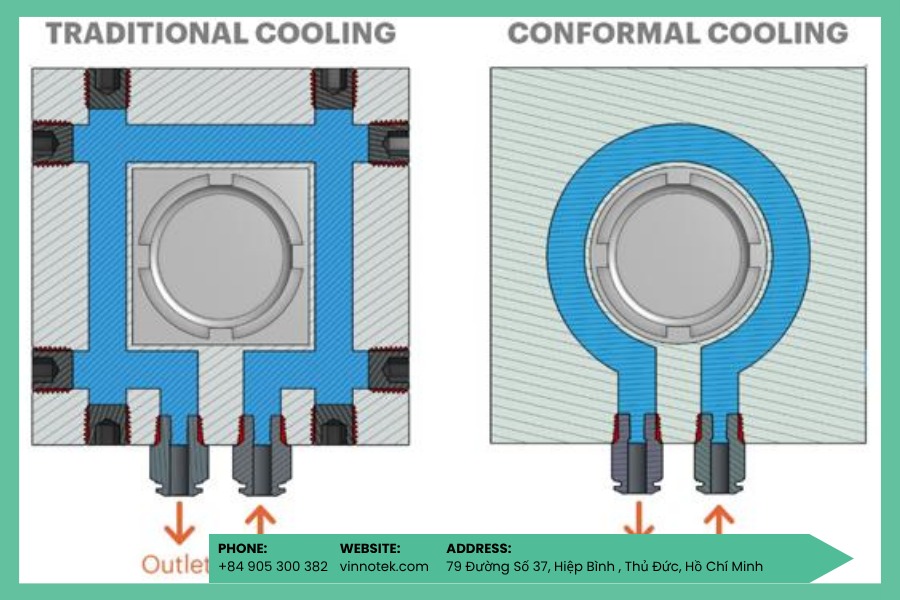
In 3D khuôn đúc áp lực cao đang mở ra một hướng mới cho các nhà máy die casting cần giảm cycle time, kiểm soát nhiệt tốt hơn và kéo dài tuổi thọ khuôn. Với công nghệ SLM kim loại, kỹ sư tooling có thể tạo ra các kênh làm mát conformal cooling chạy theo đúng biên dạng cavity – điều mà khoan CNC truyền thống gần như không thể làm được.
Trong đúc áp lực cao, làm mát là một trong những yếu tố quyết định năng suất. Nếu khuôn có hot spot, sản phẩm phải chờ lâu hơn mới đủ điều kiện eject. Nếu nhiệt phân bố không đều, casting dễ gặp lỗi như rỗ khí, co ngót, aluminum soldering hoặc sai lệch kích thước.
Vì vậy, bài toán không chỉ là “làm khuôn nhanh hơn”. Bài toán thật sự là làm sao để khuôn tản nhiệt đều hơn, ổn định hơn và bền hơn trong hàng chục nghìn đến hàng trăm nghìn chu kỳ sản xuất.
Tại Vinnotek, chúng tôi xem in 3D khuôn đúc áp lực cao với conformal cooling là một trong những ứng dụng thực tế nhất của in 3D kim loại trong ngành tooling. Khi được thiết kế đúng, chọn đúng vật liệu và xử lý hậu kỳ đúng quy trình, SLM insert có thể tạo ra khác biệt rất rõ trong sản xuất die casting.
1. Vì sao khuôn die casting truyền thống đang chạm giới hạn?
Khuôn đúc áp lực cao truyền thống thường dùng kênh làm mát thẳng được khoan bằng CNC. Cách làm này quen thuộc, ổn định và đã được dùng trong nhiều năm. Tuy nhiên, giới hạn lớn nhất của nó là hướng khoan.
Kênh làm mát thẳng không thể đi theo biên dạng cavity phức tạp. Ở một số vùng, kênh quá xa bề mặt khuôn. Ở vùng khác, khoảng cách lại gần hơn. Sự không đồng đều này tạo ra hot spot cục bộ, khiến một phần khuôn nguội chậm hơn phần còn lại.
Với kỹ sư die casting, hệ quả rất quen thuộc:
- Cycle time bị kéo dài vì phải chờ vùng nóng nhất nguội đủ.
- Nhiệt độ khuôn không đều, làm tăng nguy cơ defect trên casting.
- Aluminum soldering dễ xuất hiện ở vùng quá nhiệt.
- Thermal stress lặp lại theo chu kỳ, làm giảm tuổi thọ khuôn.
- Maintenance và làm sạch khuôn mất nhiều thời gian hơn.
Conformal cooling giải quyết vấn đề này bằng cách đưa kênh làm mát đi theo contour của cavity. Khoảng cách từ kênh đến bề mặt khuôn được kiểm soát tốt hơn, giúp nhiệt độ đồng đều hơn và giảm hot spot.
Đây là lý do in 3D khuôn đúc áp lực cao không chỉ là một “nâng cấp nhỏ” trong tooling. Với những khuôn có hình học phức tạp hoặc cycle time đang bị giới hạn bởi làm mát, conformal cooling có thể thay đổi trực tiếp hiệu quả sản xuất.
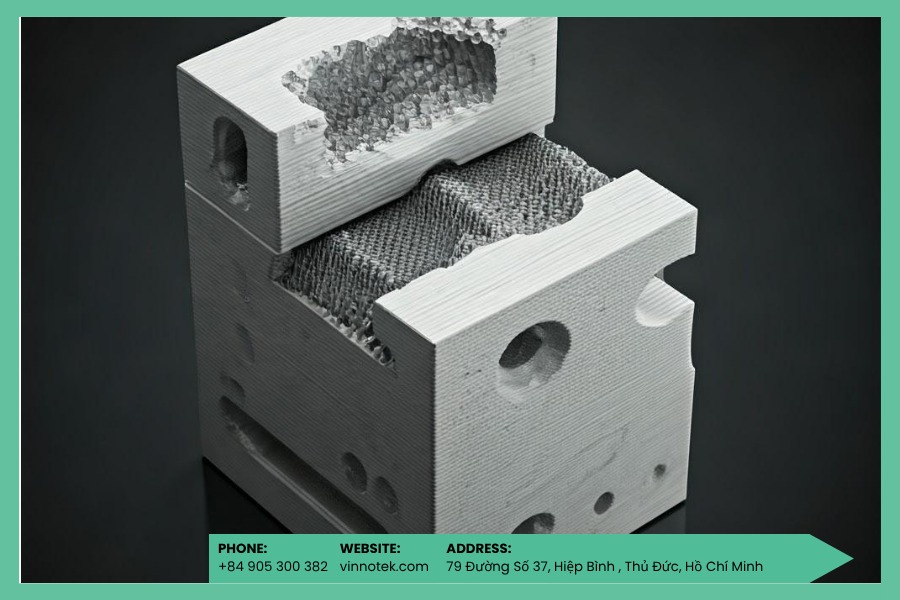
2. H13 và Maraging Steel: Chọn vật liệu nào cho die casting insert?
Vật liệu là yếu tố quyết định trong mọi dự án SLM die insert. Một thiết kế conformal cooling tốt vẫn có thể thất bại nếu vật liệu không phù hợp với nhiệt, áp suất và chu kỳ sản xuất thực tế.
Trong die casting, hai nhóm vật liệu thường được cân nhắc là H13 tool steel và maraging steel 1.2709/MS1.
2.1. H13 tool steel – vật liệu quen thuộc trong die casting
H13 là vật liệu rất quen thuộc trong ngành khuôn đúc áp lực cao. Vật liệu này có hot strength, temper resistance, toughness và wear resistance tốt, phù hợp với môi trường nhiệt độ và áp suất cao.
Với các nhà máy đã quen dùng H13 cho die insert, đây là lựa chọn dễ hiểu về mặt tiêu chuẩn kỹ thuật và quy trình vận hành.
Tuy nhiên, H13 in bằng SLM khó hơn maraging steel. Vật liệu dễ gặp rủi ro crack nếu không kiểm soát tốt nhiệt trong quá trình in. Vì vậy, khi dùng H13 cho SLM, cần platform preheating, thông số in tối ưu và quy trình hậu xử lý phù hợp.

2.2. Maraging steel 1.2709 – lựa chọn dễ triển khai hơn cho SLM
Maraging steel 1.2709, còn gọi là MS1, thường được xem là lựa chọn thân thiện hơn với SLM. Vật liệu này dễ in hơn H13, ít rủi ro crack hơn và sau aging treatment có thể đạt cơ tính cao phù hợp cho nhiều ứng dụng die casting insert.
Sau xử lý aging ở khoảng 480–500°C, maraging steel có thể đạt độ cứng cao, phù hợp cho đúc nhôm và kẽm. Một lợi thế quan trọng khác là vật liệu này đã được nhiều case sản xuất thực tế chứng minh trong ứng dụng conformal cooling insert.
Cách Vinnotek thường tư vấn là:
- Chọn maraging steel khi cần insert mới có conformal cooling phức tạp, muốn giảm rủi ro khi in và cần cơ tính tốt sau xử lý nhiệt.
- Chọn H13 khi tiêu chuẩn dự án bắt buộc dùng H13, hoặc khi cần tương thích với hệ thống khuôn và quy trình heat treatment hiện hữu.
Không có vật liệu “tốt nhất cho mọi trường hợp”. Vật liệu đúng là vật liệu phù hợp với khuôn, chu kỳ sản xuất, điều kiện nhiệt và yêu cầu kiểm chứng của nhà máy.

Tìm hiểu thêm: giải pháp in 3D khuôn mẫu đang góp phần rút ngắn thời gian phát triển và tối ưu chi phí chế tạo khuôn.
3. Case Study VW/Škoda: SLM Slider Giảm 30% Cooling Time
Một trong những case đáng chú ý nhất về in 3D khuôn đúc áp lực cao là slider die casting dùng cho sản xuất engine block VW 1.0 TSI.
Trong case này, slider kích thước lớn được thiết kế lại với conformal cooling và sản xuất bằng công nghệ Laser Powder Bed Fusion, cùng nhóm công nghệ với SLM. Đây là một trong những ứng dụng lớn được đưa vào sản xuất thực tế, không chỉ dừng ở thử nghiệm trong phòng lab.
Kết quả sau khi đưa vào sản xuất rất đáng chú ý:
- Cooling time giảm khoảng 30% so với kênh làm mát thẳng truyền thống.
- Nhiệt độ trên bề mặt cavity đồng đều hơn.
- Aluminum soldering giảm đáng kể.
- Casting có cấu trúc hạt mịn hơn ở vùng bề mặt.
- Số lần maintenance và repair giảm trong quá trình sản xuất.
Điểm quan trọng ở đây là các kết quả được theo dõi trong môi trường sản xuất thực tế, bao gồm mô phỏng và đo nhiệt bằng thermal imaging. Với nhà máy die casting, điều này có giá trị hơn rất nhiều so với một mẫu demo đẹp nhưng chưa chạy production.
Giảm 30% cooling time trên một line sản xuất engine block có thể tạo ra tác động kinh tế rất lớn. Khi cycle time giảm, cùng một máy đúc có thể tạo ra nhiều sản phẩm hơn trong cùng thời gian, đồng thời giảm áp lực nhiệt lên khuôn.

4. Case Study Exco Engineering: Maraging Steel Insert Hơn 150.000 Cycles
Exco Engineering là một case rất quan trọng vì họ chứng minh maraging steel SLM insert có thể đạt tuổi thọ cao trong automotive die casting.
Ban đầu, Exco gặp thách thức khi H13 in bằng SLM không đạt được cơ tính mong muốn như H13 forged. Thay vì dừng lại, họ chuyển hướng sang maraging steel và phát triển quy trình heat treatment riêng để đạt cơ tính phù hợp.
Kết quả thực tế rất đáng chú ý: maraging steel SLM insert đạt hơn 150.000 cycles trong sản xuất die casting automotive.
Với ngành đúc áp lực cao, đây là con số có ý nghĩa lớn. Nhiều ứng dụng automotive yêu cầu insert đạt ngưỡng tuổi thọ cao trước khi được xem là đủ tin cậy cho production. Việc maraging steel SLM insert vượt qua 150.000 cycles cho thấy công nghệ này đã đủ nghiêm túc để các nhà máy xem xét.
Điểm rút ra từ case Exco không chỉ là “maraging steel bền”. Bài học đúng hơn là: SLM insert cần được nhìn như một hệ thống gồm thiết kế conformal cooling, vật liệu, thông số in, heat treatment và validation thực tế.
Nếu chỉ in ra insert mà không kiểm soát các bước còn lại, rất khó đạt kết quả ổn định trong sản xuất thật.
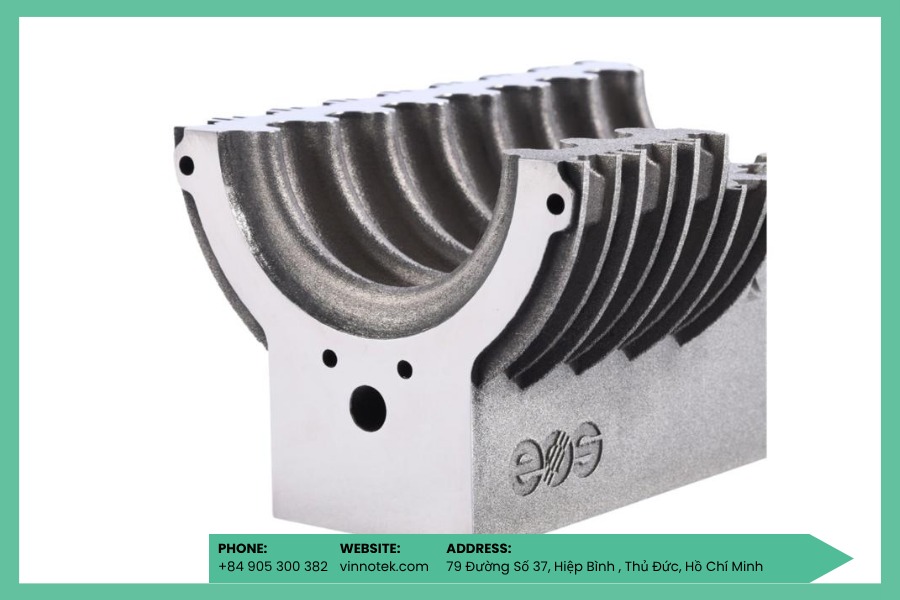
Tìm hiểu thêm: máy in 3D SLM kim loại dành cho các ứng dụng chế tạo chi tiết kim loại phức tạp và yêu cầu cao.
5. Nghiên Cứu Maraging Steel 1.2709: 40.000 Cycles Và Dữ Liệu Kỹ Thuật
Ngoài các case sản xuất, nghiên cứu về maraging steel 1.2709 cũng cung cấp thêm dữ liệu quan trọng cho kỹ sư tooling.
Trong một nghiên cứu về pressure mold devices, sprue spreader dùng cho đúc nhôm được thiết kế lại với conformal cooling và in bằng maraging steel 1.2709 SLM. Sau đó, chi tiết được kiểm tra trong điều kiện vận hành thực tế sau 40.000 cycles.
Kết quả cho thấy:
- Conformal cooling giúp giảm nhiệt độ trung bình so với cooling truyền thống.
- Thermal stress tại vùng xung yếu giảm.
- Sau 40.000 cycles, bề mặt và kênh làm mát vẫn ở tình trạng tốt.
- Không ghi nhận crack hoặc leak trong channel.
- Topology optimization giúp giảm volume vật liệu.
Đây là dữ liệu rất có giá trị vì nó cho thấy maraging steel SLM không chỉ đạt độ cứng sau heat treatment, mà còn có thể vận hành trong điều kiện chu kỳ nhiệt lặp lại của die casting.
Với kỹ sư tooling, những dữ liệu này là cơ sở để tự tin hơn khi đánh giá SLM insert cho khuôn đúc áp lực cao.
6. Conformal Cooling: Thiết Kế Channel Quyết Định Hiệu Quả
Không phải cứ in 3D là conformal cooling sẽ hiệu quả. Kênh làm mát cần được thiết kế đúng, mô phỏng đúng và kiểm tra đúng trước khi đưa vào sản xuất.
Có ba nguyên tắc quan trọng khi thiết kế conformal cooling insert.
6.1. Giữ khoảng cách đều từ channel đến cavity
Mục tiêu của conformal cooling là đưa kênh làm mát đi theo bề mặt cavity, giữ khoảng cách ổn định hơn so với kênh khoan thẳng.
Khi khoảng cách đều hơn, nhiệt được lấy đi đồng đều hơn. Hot spot giảm, thời gian làm mát giảm và thermal stress cũng ổn định hơn.
6.2. Chọn tiết diện channel phù hợp
Kênh tròn là dạng phổ biến, dễ hình dung và dễ mô phỏng. Tuy nhiên, trong một số trường hợp, tiết diện tear-drop có thể phù hợp hơn vì hỗ trợ in tốt hơn ở vùng overhang và có thể tạo flow turbulence hiệu quả.
Lựa chọn tiết diện channel cần dựa trên build orientation, khả năng in, yêu cầu lưu lượng và khả năng làm sạch sau in.
6.3. Tách cooling loop để dễ điều chỉnh
Một lợi thế của conformal cooling là có thể thiết kế nhiều cooling loop độc lập. Điều này cho phép nhà máy điều chỉnh lưu lượng hoặc nhiệt độ theo từng vùng khuôn trong quá trình vận hành.
Với khuôn phức tạp, khả năng tuning từng vùng giúp kỹ sư kiểm soát thermal balance tốt hơn so với một hệ kênh làm mát thẳng truyền thống.

Bài viết liên quan:
- conformal cooling insert cho khuôn ép nhựa giúp tối ưu khả năng làm mát và rút ngắn thời gian chu kỳ.
- in 3D pattern investment casting mang đến phương án linh hoạt hơn trong chế tạo mẫu đúc.
- in 3D đồ gá lắp ráp và kiểm tra chất lượng giúp doanh nghiệp chủ động hơn trong sản xuất.
7. Vì Sao Nikon SLM Phù Hợp Cho Die Casting Insert?
Die casting insert là ứng dụng khó. Chi tiết phải chịu nhiệt, chịu áp suất, chịu chu kỳ lặp lại và không được phép có lỗi vật liệu nghiêm trọng. Vì vậy, không phải mọi hệ thống SLM đều phù hợp để in insert production-grade.
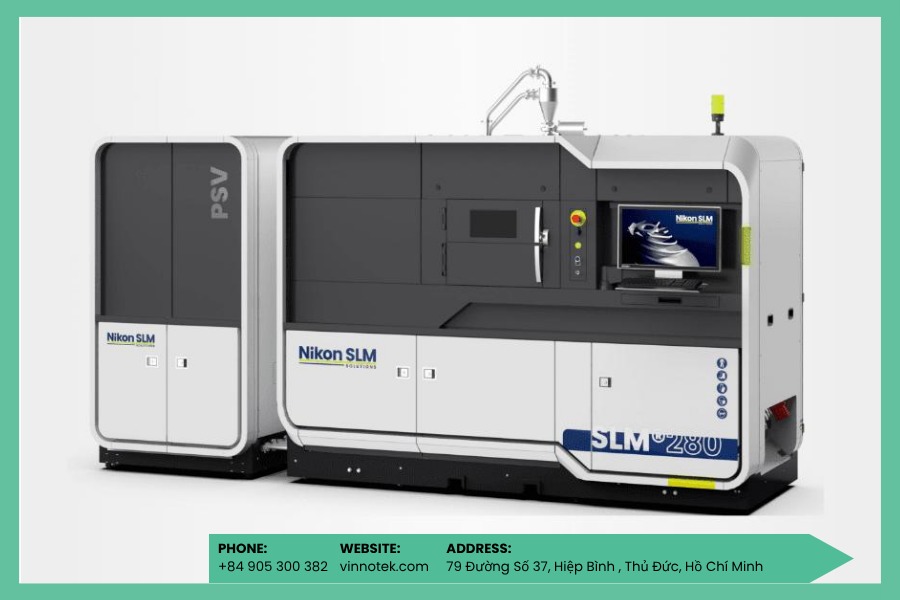
Các dòng Nikon SLM như SLM®280 và SLM®500 phù hợp cho ứng dụng này nhờ các yếu tố quan trọng:
- Platform preheating giúp giảm thermal gradient và giảm nguy cơ crack khi in tool steel.
- Closed-loop powder management hỗ trợ kiểm soát chất lượng bột kim loại.
- In-situ monitoring giúp phát hiện bất thường trong quá trình in.
- Build volume phù hợp cho nhiều loại insert và slider trong khuôn die casting.
- Hệ sinh thái vật liệu hỗ trợ các nhóm tool steel và maraging steel.
Với insert chịu hàng chục nghìn đến hàng trăm nghìn cycles, kiểm soát quá trình in quan trọng không kém thiết kế channel. Porosity, residual stress hoặc contamination trong bột đều có thể trở thành rủi ro lớn trong sản xuất.
Đây là lý do Vinnotek tư vấn Nikon SLM theo hướng giải pháp tổng thể: máy, vật liệu, process parameter, DfAM, heat treatment và validation.
8. Workflow Từ Khuôn Truyền Thống Đến SLM Insert Conformal Cooling
Để triển khai in 3D khuôn đúc áp lực cao hiệu quả, nhà máy không nên bắt đầu bằng việc “vẽ lại kênh rồi in”. Cần có workflow rõ ràng.
Bước 1: Phân tích nhiệt của khuôn hiện tại
Xác định hot spot bằng dữ liệu sản xuất, thermal imaging hoặc mô phỏng như ProCAST/MAGMASOFT.
Bước 2: Thiết kế lại conformal cooling channel
Thiết kế channel theo contour cavity, xác định khoảng cách, tiết diện, flow path và cooling loop độc lập.
Bước 3: DfAM và tối ưu build orientation
Tối ưu hướng in, giảm support trong channel, tính bù co ngót và đảm bảo channel có thể làm sạch sau in.
Bước 4: In SLM bằng H13 hoặc maraging steel
Sử dụng platform preheating, argon atmosphere và monitoring phù hợp để kiểm soát chất lượng build.
Bước 5: Post-processing và validation
Stress relief, aging treatment, CNC/EDM finishing, kiểm tra channel, thử đúc, đo nhiệt thực tế và so sánh với mô phỏng.
Workflow này giúp giảm rủi ro và giúp doanh nghiệp đánh giá ROI dựa trên dữ liệu thật, không chỉ dựa trên kỳ vọng.
9. Vinnotek Hỗ Trợ Gì Cho Nhà Máy Die Casting Tại Việt Nam?
Vinnotek cung cấp giải pháp Nikon SLM tại Việt Nam cho các nhà máy cần triển khai conformal cooling insert, tooling kim loại và ứng dụng die casting hiệu suất cao.
Chúng tôi không chỉ cung cấp máy in 3D kim loại. Vinnotek đồng hành cùng kỹ sư tooling trong toàn bộ quá trình đánh giá và triển khai:
- Phân tích bài toán khuôn và xác định vùng có tiềm năng conformal cooling.
- Tư vấn chọn H13 hay maraging steel theo yêu cầu sản xuất.
- Hỗ trợ DfAM cho conformal cooling channel.
- Tư vấn process parameter phù hợp với Nikon SLM.
- Kết nối tư vấn heat treatment và post-processing.
- Hỗ trợ in benchmark hoặc insert thử nghiệm.
- Đồng hành kỹ thuật tại Việt Nam trong quá trình triển khai.
Với các nhà máy đang gặp vấn đề về cycle time, hot spot, aluminum soldering hoặc tuổi thọ khuôn, Vinnotek có thể hỗ trợ đánh giá xem SLM conformal cooling insert có phù hợp hay không trước khi đầu tư sâu hơn.
Mục tiêu của Vinnotek là giúp doanh nghiệp tiếp cận in 3D kim loại theo cách thực tế: bắt đầu từ bài toán khuôn cụ thể, đo hiệu quả bằng dữ liệu sản xuất và triển khai khi ROI đủ rõ.

Kết Luận
In 3D khuôn đúc áp lực cao với conformal cooling bằng H13 và maraging steel không còn là ý tưởng thử nghiệm. Các case từ VW/Škoda, Exco Engineering và nghiên cứu maraging steel 1.2709 cho thấy SLM insert có thể giảm cooling time, cải thiện thermal balance và đạt tuổi thọ đủ tốt cho sản xuất thực tế.
H13 vẫn là vật liệu quen thuộc trong ngành die casting, nhưng khó in hơn và cần kiểm soát chặt. Maraging steel 1.2709 dễ triển khai hơn với SLM, đạt cơ tính tốt sau aging và đã được chứng minh qua các ứng dụng có hàng chục nghìn đến hơn 150.000 cycles.
Điểm quan trọng nhất là: conformal cooling không chỉ là “đường nước làm mát cong hơn”. Đây là cách thiết kế lại thermal management của khuôn die casting.
Với Nikon SLM, Vinnotek giúp nhà máy tại Việt Nam tiếp cận giải pháp SLM insert một cách có kiểm soát – từ đánh giá khuôn, chọn vật liệu, thiết kế channel đến in thử và validation trong sản xuất.


