Trong ngành hàng không, có những chi tiết gần như không bao giờ được phép sai. Ống dẫn nhiên liệu và heat exchanger là hai trong số đó. Chúng nằm sâu trong hệ thống, ít khi được nhìn thấy, nhưng lại quyết định trực tiếp đến hiệu suất nhiệt, độ ổn định vận hành và độ an toàn của toàn bộ cụm động cơ.
Vấn đề là những chi tiết này từ lâu vẫn được sản xuất theo một logic cũ: ghép nhiều cụm nhỏ, hàn nhiều lớp, kiểm tra nhiều điểm, chấp nhận nhiều giới hạn thiết kế. Cách làm đó đã phục vụ ngành hàng không suốt nhiều thập kỷ, nhưng cũng kéo theo một cái giá rất rõ: nặng hơn, phức tạp hơn và rủi ro hơn.
Đó là lý do in 3D kim loại đang thay đổi cách các OEM hàng không thiết kế heat exchanger và fuel duct. Không chỉ để in nhanh hơn, mà để thiết kế lại từ gốc những gì trước đây gia công truyền thống buộc kỹ sư phải chấp nhận.
Tại Vinnotek, đây là một trong những hướng ứng dụng chúng tôi nhận được nhiều trao đổi nhất từ các đội R&D và procurement ngành aerospace: khi nào nên thay thế cụm hàn truyền thống bằng chi tiết in 3D monolithic, khi nào nên chọn Inconel 625, khi nào 316L là đủ, và đâu là giới hạn thực tế của công nghệ.
Bài viết này tổng hợp lại những gì quan trọng nhất cho kỹ sư đang đánh giá bài toán đó, từ vật liệu, logic thiết kế đến ba case study thực tế từ GE Aerospace, HEWAM/PrintSky và nghiên cứu SLM 316L được công bố trên PMC.
1. Vì Sao In 3D Heat Exchanger Aerospace Đang Trở Thành Bước Đi Tất Yếu?
Với heat exchanger và fuel duct hàng không, vấn đề chưa bao giờ chỉ là “làm ra được chi tiết”.
Vấn đề nằm ở chỗ: chi tiết đó phải chịu nhiệt liên tục, rung động liên tục, áp suất liên tục và vẫn phải giữ độ kín, độ ổn định hình học trong hàng nghìn giờ vận hành.
Trong quy trình truyền thống, heat exchanger và fuel duct thường được tạo thành từ hàng chục, thậm chí hàng trăm ống mỏng, manifold và fitting hàn lại với nhau. Điều đó đồng nghĩa với hàng chục mối hàn, hàng chục điểm kiểm tra, hàng chục vị trí có thể phát sinh leak hoặc fatigue theo thời gian.
Đó là điểm nghẽn lớn nhất của cách làm cũ.
Mỗi mối hàn là một điểm yếu tiềm ẩn. Mỗi đoạn nối là thêm một biến số về sai số lắp ráp. Mỗi gram vật liệu dư thừa là thêm chi phí nhiên liệu trong suốt vòng đời khai thác của aircraft.
Và đây chính là nơi in 3D kim loại SLM thay đổi cuộc chơi.
Thay vì ghép nhiều chi tiết thành một cụm, SLM cho phép tạo ra một chi tiết monolithic duy nhất. Không mối nối. Không leak path tại weld seam. Không bị giới hạn bởi hướng dao cắt. Internal channel có thể được thiết kế đúng theo nhu cầu truyền nhiệt, thay vì theo giới hạn của gia công.
Khi GE Aerospace gom 163 chi tiết thành 1 và giảm 40% trọng lượng heat exchanger trên GE9X, đó không còn là thử nghiệm. Đó là dấu hiệu rất rõ rằng quy tắc thiết kế nhiệt trong aerospace đã bắt đầu thay đổi.
2. Inconel 625 Và 316L: Chọn Vật Liệu Nào Cho Ứng Dụng Nào?
Trong các bài toán thermal management cho aerospace, vật liệu không chỉ quyết định chi tiết có in được hay không. Vật liệu quyết định chi tiết có sống được bao lâu trong môi trường vận hành thực tế.
Đây cũng là điểm Vinnotek thường phải phân tích đầu tiên cùng đội kỹ thuật: bài toán này thực sự cần Inconel 625, hay 316L đã là lựa chọn tối ưu hơn về chi phí?
2.1 Inconel 625: Khi Nhiệt Độ Và Ăn Mòn Không Có Chỗ Cho Thỏa Hiệp
Với những cụm nằm gần vùng nhiệt của động cơ, câu hỏi không còn là “có in được không”, mà là vật liệu có chịu được chu kỳ nhiệt lặp lại trong hàng nghìn giờ bay hay không.
Đó là lý do Inconel 625 gần như luôn là điểm khởi đầu cho fuel manifold, exhaust duct và các cụm heat exchanger nằm gần core engine.
Inconel 625 là hợp kim nickel-chromium-molybdenum, được sử dụng rộng rãi trong aerospace nhờ khả năng làm việc liên tục ở khoảng 980°C, đồng thời giữ được cơ tính và khả năng chống ăn mòn trong môi trường khắc nghiệt
| Tính chất | Thông số Inconel 625 SLM |
| Nhiệt độ làm việc tối đa | ~980°C liên tục |
| Tensile strength | ~800-900 MPa |
| Yield strength | ~500-600 MPa |
| Mật độ sau SLM | >99.5% (sau HIP) |
| Chống ăn mòn | Xuất sắc với HCl, H₂SO₄, sour service |
Trong thực tế, đây là nhóm vật liệu phù hợp nhất cho fuel manifold, exhaust duct, turbine casing heat exchanger và oil cooler nằm gần vùng nhiệt động cơ.
Nếu nhiệt độ vận hành vượt 400°C, hoặc môi trường có H₂S/CO₂ và nguy cơ ăn mòn cao, Inconel 625 gần như không có đối thủ thay thế thực tế. Đây cũng là lý do GE Aerospace, Rolls-Royce và Safran đều dùng Inconel 625 cho những cụm nhiệt khắt khe nhất của động cơ.
2.2 316L: Khi Bài Toán Là Hiệu Quả Chi Phí Và Nhiệt Độ Vừa Phải
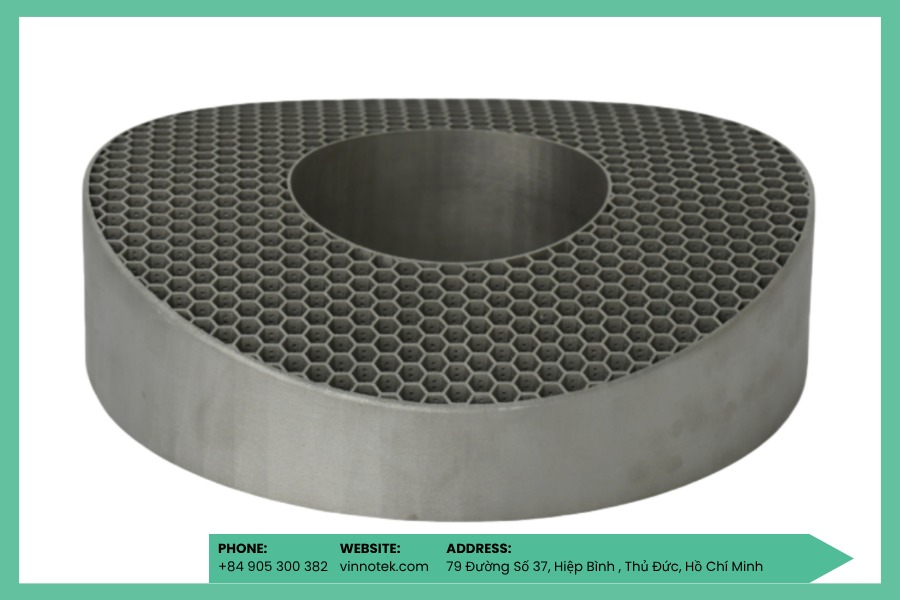
Không phải mọi heat exchanger trong aerospace đều cần Inconel. Với các cụm làm mát phụ trợ, bài toán thường không nằm ở nhiệt độ cực cao, mà nằm ở hiệu quả chi phí, độ ổn định và khả năng sản xuất lặp lại. Đây là vùng ứng dụng của 316L.
316L đặc biệt phù hợp cho compact heat exchanger không tiếp xúc trực tiếp với nguồn nhiệt lớn, như avionics cooling, ECS (Environmental Control System) và oil cooler thứ cấp.
Ở nhóm ứng dụng này, 316L cho chi phí vật liệu thấp hơn đáng kể so với Inconel 625, nhưng vẫn giữ được density 99.5% và microhardness khoảng 255 HV sau SLM, đủ đáp ứng yêu cầu vận hành dưới 400°C.
Nguyên tắc chọn vật liệu khá rõ ràng:
- Trên 400°C hoặc môi trường ăn mòn mạnh: chọn Inconel 625
- Dưới 400°C, môi trường ổn định hơn: 316L là lựa chọn kinh tế hơn nhiều
Đọc thêm: giải pháp in 3D năng lượng và dầu khí đang hỗ trợ doanh nghiệp nâng cao hiệu quả vận hành và tối ưu chi phí bảo trì thiết bị.
3. GE Aerospace: Khi 163 Chi Tiết Chỉ Còn 1
Một trong những minh chứng rõ nhất cho việc in 3D heat exchanger aerospace đã vượt qua giai đoạn thử nghiệm đến từ GE Aerospace.
Trên động cơ GE9X dùng cho Boeing 777X, GE Aerospace tích hợp 304 chi tiết AM trong 7 cụm khác nhau. Riêng heat exchanger bằng nhôm F357 đã được thiết kế lại từ 163 chi tiết truyền thống thành một chi tiết đơn duy nhất, nhẹ hơn 40% so với phiên bản hàn truyền thống.
Điều quan trọng không chỉ là giảm trọng lượng. Điều quan trọng là GE đã loại bỏ toàn bộ logic “ghép cụm rồi hàn”.
Chris Philp, ATC Site Leader tại GE Aerospace, mô tả rất rõ sự khác biệt: thay vì một cụm gồm nhiều ống hàn lại, phiên bản in 3D là một solid body duy nhất với internal channel được tối ưu sẵn. Không mối hàn, không leak path, không fatigue point tại các vị trí nối.
Với Catalyst engine cho Cessna Denali, GE đi xa hơn nữa: 855 chi tiết giảm xuống còn 12, trong đó có 3 heat exchanger in bằng DMLM gồm HPBS HX, Air-Cooled Oil Cooler (ACOC) và Fuel Heater. Kết quả là động cơ tiêu thụ ít hơn 20% nhiên liệu và tạo ra nhiều hơn 10% công suất so với các động cơ cùng phân khúc.
Với kỹ sư aerospace, đây là ý nghĩa lớn nhất của part consolidation: không chỉ nhẹ hơn, mà còn ít rủi ro hơn, ít điểm kiểm tra hơn và ít thời gian lắp ráp hơn.
4. HEWAM: Khi Heat Exchanger Có Thể “Ôm” Theo Hình Dạng Động Cơ
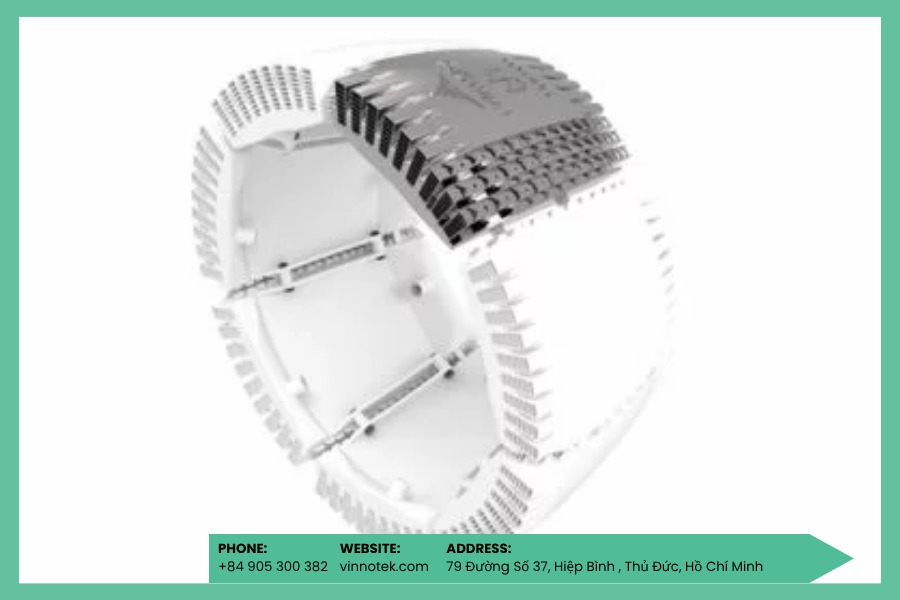
Nếu GE chứng minh lợi thế của part consolidation, thì HEWAM cho thấy điều mà gia công truyền thống gần như không thể làm được: thiết kế heat exchanger theo đúng hình học của hệ thống, thay vì bắt hệ thống phải nhường chỗ cho heat exchanger.
HEWAM (Heat Exchanger With Additive Manufacturing) là dự án hợp tác giữa PrintSky, AddUp, SOGECLAIR và Temisth để phát triển heat exchanger Inconel 718 cho ứng dụng aeronautics. Mục tiêu là làm mát 2.200W nhiệt từ dầu tuần hoàn bằng không khí môi trường, trong dải nhiệt từ -50°C đến +25°C.
Điểm đáng chú ý nhất không nằm ở vật liệu, mà nằm ở hình học.
Heat exchanger này được thiết kế với double-curved geometry để fit chính xác theo curvature của aircraft engine pylon, điều gần như không khả thi nếu gia công bằng CNC.
Ngoài ra, nhóm phát triển còn đạt được:
- thin wall dưới 0.5mm
- fin mỏng 0.15mm
- adaptive fin geometry thay đổi theo từng vùng luồng khí
- in nguyên khối một lần, không hàn, không lắp ráp
- modular concept, chỉ thay module hỏng thay vì thay toàn cụm
Toàn bộ hệ thống đã được test cả về tightness lẫn thermal performance và cho kết quả vượt trội so với phương pháp truyền thống.
Đây là điểm rất quan trọng với thiết kế nhiệt trong aerospace: khi heat exchanger có thể đi theo hình học của hệ thống, thay vì hệ thống phải đi theo heat exchanger, kỹ sư bắt đầu có một tự do thiết kế mà trước đây gần như không tồn tại.
5. 316L SLM: Khi Compact Heat Exchanger Không Còn Là Bài Toán Đắt Đỏ
Không phải mọi ứng dụng aerospace đều cần đến Inconel. Với các cụm compact heat exchanger cho avionics và ECS, 316L đang trở thành lựa chọn thực tế hơn nhiều về chi phí.
Nghiên cứu công bố trên PMC đã thiết kế và in compact heat exchanger bằng SLM 316L với minichannel, sử dụng Autodesk Inventor 2023. Kết quả đo được rất rõ ràng: mật độ vật liệu đạt 99.5%, microhardness vùng lõi đạt 255 HV và thành phần hóa học sau in gần như không thay đổi so với bột đầu vào.
Điều đó có nghĩa gì với kỹ sư?
Nó có nghĩa rằng 316L SLM không chỉ in được. Nó đủ ổn định về mật độ, độ cứng và độ đồng nhất vật liệu để bước vào bài toán thermal management thực tế.
Một nghiên cứu bổ sung trên ScienceDirect (2025) còn cho thấy chaotic path channel giúp cải thiện 30.62% efficiency index so với straight channel truyền thống.
Nói cách khác, 316L không chỉ rẻ hơn 60-70% so với Inconel 625 ở chi phí vật liệu. Nó còn mở ra một vùng thiết kế heat exchanger hiệu quả hơn đáng kể so với các cấu trúc straight channel cũ.
Khám phá công nghệ: máy in 3D SLM kim loại là giải pháp sản xuất các chi tiết kim loại phức tạp với độ chính xác và độ bền cao.
6. Những Gì Chỉ In 3D Mới Làm Được Với Heat Exchanger Aerospace
Điểm khiến phần lớn engineering team không quay lại cách làm cũ sau khi đã làm heat exchanger bằng SLM không nằm ở tốc độ in. Nó nằm ở tự do thiết kế.
6.1 Internal Channel Không Còn Bị Giới Hạn Bởi Dao Cắt
Conformal cooling channel, microchannel, chaotic path channel hay internal passage chạy theo đúng contour chi tiết là những thứ CNC gần như không thể làm được.
SLM xây dựng chi tiết theo từng lớp, nên internal channel không còn bị giới hạn bởi hướng cắt, góc dao hay khả năng tiếp cận của dụng cụ. Đây là thay đổi nền tảng nhất của thermal design.

6.2 Part Consolidation Không Chỉ Nhẹ Hơn, Mà An Toàn Hơn
Nhiều ống, manifold, fitting và bracket có thể được gom lại thành một chi tiết đơn.
Mỗi mối hàn bị loại bỏ không chỉ là bớt một công đoạn lắp ráp. Đó là bớt một điểm leak, bớt một điểm fatigue, bớt một vị trí phải kiểm tra định kỳ. Trong môi trường rung động liên tục như aerospace, đây là lợi ích về độ tin cậy rất khó thay thế.

6.3 Topology Optimization Giúp Giảm Khối Lượng Đúng Chỗ
Thay vì giảm vật liệu một cách đồng đều, topology optimization cho phép loại bỏ vật liệu ở vùng ứng suất thấp và giữ lại vật liệu ở nơi thực sự cần thiết.
Kết quả là chi tiết nhẹ hơn nhưng không đánh đổi performance nhiệt hay độ bền cơ học.
Aerospace OEM ứng dụng SLM Inconel 625 heat exchanger (2025) ghi nhận mức giảm 18% pressure drop ở cùng heat duty nhờ topology optimization kết hợp internal channel geometry tối ưu. Đó là kiểu cải tiến mà gia công truyền thống rất khó chạm tới.
7. Vì Sao Nikon SLM Là Nền Tảng Vinnotek Chọn Cho Aerospace?
Trong aerospace, bài toán chưa bao giờ chỉ là in được chi tiết. Bài toán là in ra chi tiết có thể kiểm soát được chất lượng, lặp lại được và truy vết được. Đó là lý do Nikon SLM là nền tảng Vinnotek lựa chọn cho các bài toán aerospace production.
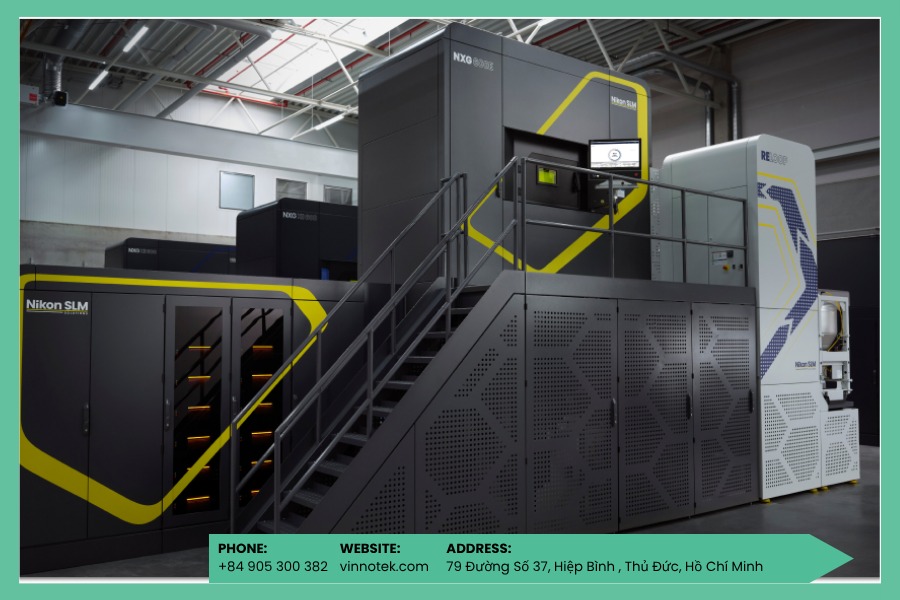
Các hệ thống Nikon SLM như SLM®280, SLM®500 và NXG 600E được phát triển cho môi trường sản xuất cần kiểm soát chặt chẽ:
- multi-laser system đến 12 laser, giảm cycle time 20-40%
- closed-loop powder management kiểm soát chất lượng powder theo từng build
- in-situ melt pool monitoring phát hiện anomaly theo từng layer
- buồng in argon kiểm soát oxy hóa khi in Inconel ở nhiệt độ cao
Với aerospace, những điều này quan trọng hơn tốc độ in. Vì chúng quyết định chi tiết có đủ điều kiện bước qua NDT, qualification và AS9100D hay không. Đây cũng là lý do Nikon SLM là nền tảng Vinnotek chọn để triển khai các workflow heat exchanger và fuel duct cho aerospace tại Việt Nam.
Đáng chú ý:
- Cánh turbine, buồng đốt động cơ phản lực là những chi tiết đòi hỏi khả năng chịu nhiệt và độ chính xác cực cao, phù hợp với công nghệ in 3D kim loại.
- Chi tiết động cơ hiệu suất cao (piston, turbo manifold) đang được tối ưu hóa về trọng lượng và hiệu suất nhờ thiết kế dành riêng cho sản xuất bồi đắp.
- Conformal cooling insert cho khuôn ép nhựa giúp cải thiện hiệu quả làm mát và rút ngắn chu kỳ sản xuất trong ngành khuôn mẫu.
8. Workflow 5 Bước Từ Thiết Kế Đến Heat Exchanger Hoàn Chỉnh
Một heat exchanger aerospace không bắt đầu từ máy in. Nó bắt đầu từ logic nhiệt.
Đó là lý do Vinnotek luôn triển khai theo workflow 5 bước, thay vì bắt đầu bằng câu hỏi “chọn máy nào”.
- Bước 1: CFD + Thermal Simulation (1-2 tuần): Xác định internal channel geometry, pressure drop target và heat transfer coefficient ngay từ đầu.
- Bước 2: DfAM (khoảng 1 tuần): Thiết kế lại cho in 3D, tối ưu orientation, support và giảm residual stress.
- Bước 3: In SLM Inconel 625 hoặc 316L (1-3 ngày): In trong môi trường argon, theo dõi từng layer bằng in-situ monitoring.
- Bước 4: Post-processing (5-7 ngày): HIP, heat treatment, CNC machining và NDT.
- Bước 5: Testing & Certification: Pressure test, flow test, thermal validation và hồ sơ AS9100D.
Đây thường là bước Vinnotek tham gia sâu nhất cùng đội kỹ thuật, vì phần lớn hiệu quả của chi tiết được quyết định trước khi máy bắt đầu in.
9. Vinnotek Đồng Hành Cùng Các Bài Toán Aerospace Tại Việt Nam
Với aerospace, một hệ thống in 3D chỉ thực sự có giá trị khi nó đi kèm đúng workflow, đúng vật liệu và đúng logic qualification. Đó cũng là cách Vinnotek tiếp cận các bài toán heat exchanger và fuel duct cho ngành hàng không.
Chúng tôi không chỉ cung cấp Nikon SLM Solutions tại Việt Nam. Vinnotek đồng hành cùng đội kỹ thuật từ bước đánh giá ứng dụng, lựa chọn Inconel 625 hay 316L, tối ưu DfAM, kết nối workflow HIP, heat treatment, NDT đến kiểm thử và hoàn thiện tài liệu theo yêu cầu aerospace.
Mục tiêu không phải là in được một chi tiết đẹp. Mục tiêu là tạo ra một chi tiết có thể bước vào quy trình qualification thực tế của ngành hàng không.

Kết Luận
In 3D ống dẫn nhiên liệu và heat exchanger aerospace bằng Inconel 625 và 316L không còn là hướng đi thử nghiệm. Nó đã hiện diện trên Boeing 777X. Nó đang vận hành trên Catalyst engine. Nó đã chứng minh được giá trị ở cả heat exchanger nhiệt cao, compact heat exchanger và các cụm thermal management hình học phức tạp.
GE Aerospace chứng minh giá trị của part consolidation. HEWAM chứng minh tự do thiết kế hình học. Nghiên cứu SLM 316L chứng minh compact heat exchanger hoàn toàn khả thi ở mức chi phí hợp lý hơn.
Ba hướng tiếp cận khác nhau, nhưng cùng dẫn đến một kết luận. Khi thermal performance, weight và reliability đều là ưu tiên, gia công truyền thống không còn là giới hạn mà kỹ sư bắt buộc phải chấp nhận nữa. Và đó chính là lúc additive manufacturing bắt đầu trở thành một công cụ thiết kế thực thụ cho aerospace.


