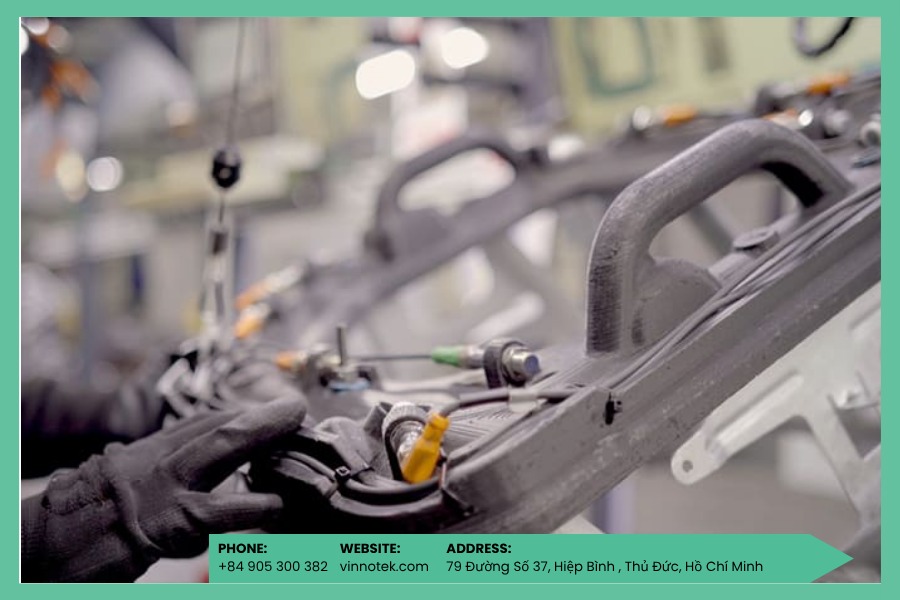
Một đồ gá lắp ráp bằng nhôm CNC có thể mất 2–6 tuần để hoàn thiện. Trong thời gian đó, dây chuyền vẫn chờ, kỹ sư vẫn phải dùng giải pháp tạm, còn mỗi thay đổi nhỏ trong thiết kế lại kéo theo một vòng đặt hàng mới.
Với các nhà máy sản xuất hiện đại, vấn đề không chỉ là chi phí của một jig. Vấn đề là tốc độ phản ứng của cả dây chuyền. Khi sản phẩm thay đổi nhanh, quy trình lắp ráp thay đổi nhanh, tooling cũng phải thay đổi nhanh.
In 3D đồ gá lắp ráp và kiểm tra chất lượng bằng vật liệu CF-Nylon giúp nhà máy rút ngắn lead time từ vài tuần xuống vài ngày, giảm trọng lượng đồ gá, giảm phụ thuộc vào gia công ngoài và cho phép kỹ sư chỉnh thiết kế gần như ngay lập tức.
Từ Ford, General Motors, Volkswagen đến Musashi Auto Part Vietnam, in 3D jig/fixture không còn là thử nghiệm. Đây đã là một công cụ sản xuất thực tế, đặc biệt với các nhà máy cần tooling nhẹ hơn, nhanh hơn và linh hoạt hơn CNC nhôm.
1. Ba Lý Do Jig/Fixture CNC Nhôm Không Còn Là Lựa Chọn Tối Ưu
In 3D đồ gá lắp ráp không xuất hiện để “thay thế mọi đồ gá kim loại”. Công nghệ này xuất hiện vì trong rất nhiều tình huống sản xuất, jig/fixture CNC nhôm đang trở nên chậm, nặng và thiếu linh hoạt so với nhịp độ thay đổi của nhà máy.
1.1. Lead time quá dài cho nhịp độ sản xuất hiện đại
Với CNC nhôm, nhà máy thường phải chờ từ 2–6 tuần cho một bộ jig mới. Nếu thiết kế thay đổi, dù chỉ thêm một lỗ định vị, đổi contour tiếp xúc hoặc chỉnh vị trí gá, quy trình gần như phải quay lại từ đầu.
Với kỹ sư sản xuất, đây là một cảm giác rất quen thuộc: dây chuyền cần tooling ngay, nhưng tooling vẫn đang nằm ở nhà gia công ngoài. Trong lúc chờ, đội kỹ thuật phải dùng giải pháp tạm, công nhân thao tác khó hơn, còn quá trình cải tiến bị chậm lại.
Musashi Auto Part Vietnam từng phải chờ khoảng 30 ngày cho mỗi lần đặt jig mới. Sau khi triển khai Raise3D FDM tại chỗ, lead time giảm xuống còn 7 ngày. Điều này không chỉ rút ngắn thời gian làm jig, mà còn giúp đội kỹ thuật chủ động hơn trong việc cải tiến sản xuất.
1.2. Trọng lượng ảnh hưởng năng suất và an toàn lao động
Một chiếc jig nhôm nặng không chỉ gây bất tiện. Trên dây chuyền nhiều ca, trọng lượng tooling ảnh hưởng trực tiếp đến tốc độ thao tác, sự mệt mỏi của công nhân và rủi ro chấn thương cơ xương khớp.
Nếu công nhân phải cầm, nâng, xoay hoặc đặt jig nhiều lần trong ngày, việc giảm vài kg trọng lượng đã tạo ra khác biệt rất lớn. Đây là lý do các nhà máy automotive quan tâm nhiều đến jig in 3D bằng composite.
General Motors từng thay thế hemming tool nhôm 75 lbs bằng phiên bản FDM composite 33 lbs. Kết quả là trọng lượng giảm 56%, chi phí tooling giảm 74%, trong khi chức năng vẫn đáp ứng yêu cầu trên dây chuyền Chevrolet Equinox.
1.3. Chi phí không tương xứng với vòng đời tooling
Jig và fixture thường có vòng đời ngắn hơn kỳ vọng. Khi model sản phẩm thay đổi, layout dây chuyền thay đổi hoặc quy trình lắp ráp được cải tiến, một bộ jig CNC đắt tiền có thể nhanh chóng trở nên lỗi thời.
Volkswagen Autoeuropa là ví dụ rất rõ. Wheel protection jig từng có chi phí khoảng €800 nếu gia công CNC, nhưng khi chuyển sang FDM printed, chi phí giảm xuống còn khoảng €21 cho cùng chức năng. Tổng mức tiết kiệm vượt €250.000 mỗi năm và ROI đạt trong chưa đầy 2 tháng.
Điểm quan trọng ở đây không phải là “in 3D luôn rẻ hơn CNC”. Điểm quan trọng là với những jig có vòng đời ngắn, cần thay đổi thường xuyên và không yêu cầu toàn bộ cơ tính của nhôm, in 3D đồ gá lắp ráp có thể mang lại ROI rất nhanh.
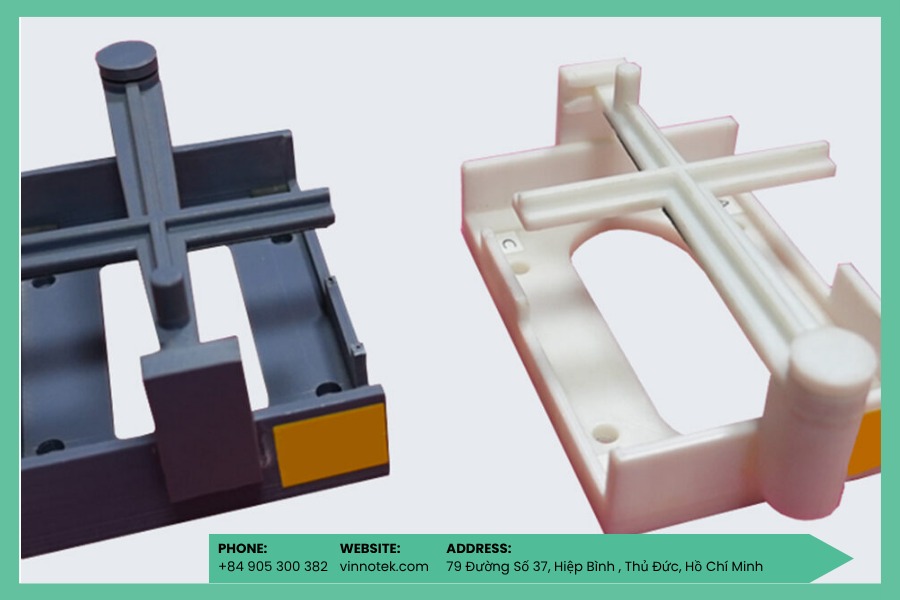
Đọc thêm: giải pháp in 3D đồ gá đang giúp doanh nghiệp tăng tính linh hoạt và giảm chi phí chế tạo dụng cụ sản xuất.
2. Vật Liệu CF-Nylon Và PA – Tại Sao Phù Hợp Cho Jig/Fixture Công Nghiệp
Với jig/fixture, vật liệu quyết định rất nhiều đến độ bền, độ ổn định và trải nghiệm vận hành. Một đồ gá tốt không chỉ cần đúng kích thước. Nó phải đủ cứng để định vị, đủ nhẹ để thao tác và đủ bền để dùng lặp lại trong môi trường sản xuất.
2.1. PA-CF – vật liệu chính cho jig chịu lực
PA-CF, gồm PA12-CF và PPA-CF, là nhóm polyamide gia cường sợi carbon. Đây là lựa chọn rất phù hợp cho nhiều ứng dụng jig/fixture công nghiệp vì cân bằng tốt giữa độ cứng, trọng lượng và khả năng in.
Lợi thế đầu tiên là tỷ lệ độ cứng trên trọng lượng cao. Jig CF-Nylon có thể nhẹ hơn nhôm 40–60%, nhưng vẫn đủ cứng cho nhiều tác vụ định vị, căn chỉnh hoặc hỗ trợ lắp ráp. Với các jig cầm tay, khác biệt này tác động trực tiếp đến ergonomic của công nhân.
Lợi thế thứ hai là khả năng chịu nhiệt tốt hơn nhiều vật liệu phổ thông. Trong môi trường gần khu vực hàn, sơn, gia nhiệt hoặc thiết bị vận hành liên tục, PA-CF ổn định hơn PLA hay ABS thông thường.
Lợi thế thứ ba là độ co ngót thấp hơn nhờ sợi carbon gia cường. Điều này giúp jig giữ kích thước tốt hơn sau in, đặc biệt với các chi tiết cần độ ổn định hình học.
2.2. PA12 không gia cường – khi cần toughness cao hơn stiffness
Không phải jig nào cũng cần vật liệu cứng nhất. Trong một số ứng dụng, độ dai và khả năng bảo vệ bề mặt chi tiết quan trọng hơn độ cứng.
PA12 thuần túy phù hợp với soft jaw, jig đỡ chi tiết sơn hoàn thiện, fixture tiếp xúc với bề mặt polished hoặc các chi tiết dễ trầy xước. So với PA-CF, PA12 có độ dai tốt hơn và ít “gắt” hơn khi tiếp xúc trực tiếp với sản phẩm.
Với kỹ sư tooling, đây là điểm cần cân nhắc: nếu jig dùng để giữ một chi tiết thô, PA-CF có thể phù hợp. Nhưng nếu jig tiếp xúc với bề mặt đã hoàn thiện, PA12 hoặc thiết kế có insert mềm sẽ an toàn hơn.
2.3. Khi nào vẫn cần kim loại?
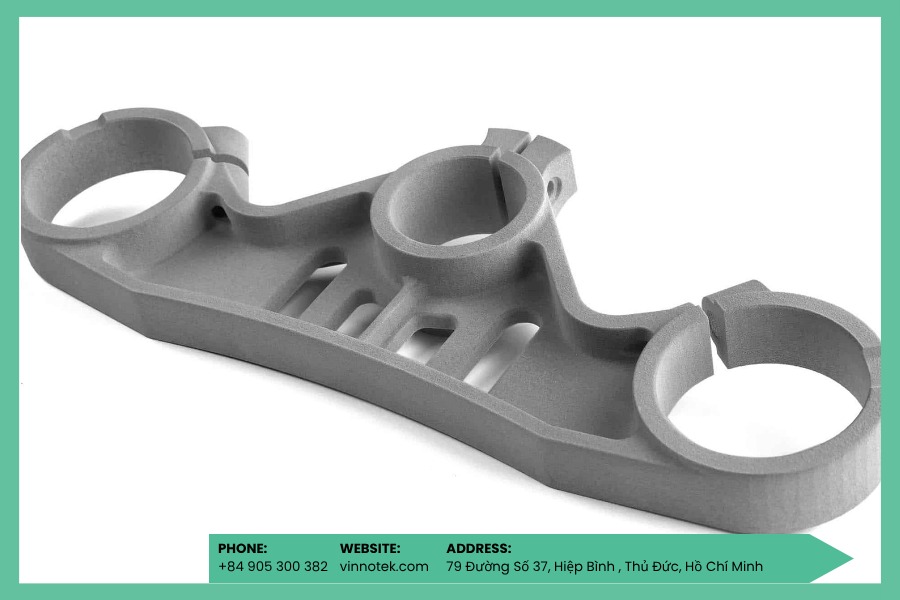
Jig in 3D không thay thế hoàn toàn kim loại. Những vị trí chịu tải trọng tập trung cao, yêu cầu độ chính xác rất chặt hoặc chịu mài mòn liên tục vẫn nên dùng kim loại hoặc kết hợp insert kim loại.
Cách làm thực tế nhất hiện nay là thiết kế hybrid: phần thân jig in bằng CF-Nylon để giảm trọng lượng, còn các điểm định vị chính dùng insert thép hoặc bạc kim loại. Nhờ vậy, nhà máy vẫn giữ được độ chính xác tại datum point, nhưng không cần gia công toàn bộ jig bằng nhôm.
Xem thêm công nghệ: máy in 3D FDM là lựa chọn phổ biến cho sản xuất đồ gá, nguyên mẫu và các ứng dụng kỹ thuật trong nhà máy.
3. Raise3D – Jig/Fixture Cỡ Nhỏ Và Trung Với Độ Chính Xác Cao
Raise3D phù hợp với các nhóm jig/fixture cỡ nhỏ và trung, đặc biệt là jig cầm tay, fixture bàn, dưỡng kiểm chất lượng, soft jaw CNC hoặc đồ gá hỗ trợ lắp ráp nội bộ.
3.1. Khi nào Raise3D là lựa chọn phù hợp
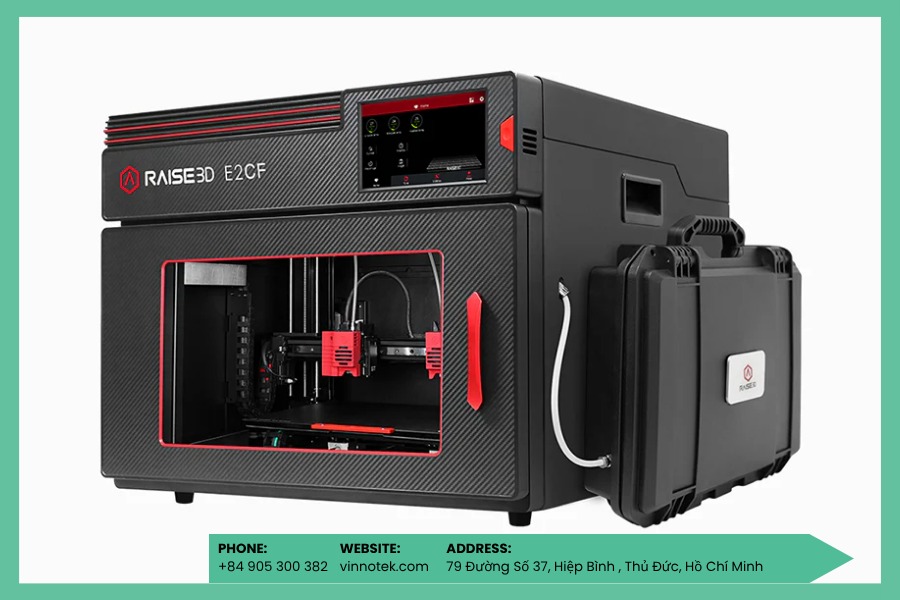
Phần lớn tooling nội bộ trong nhà máy có kích thước dưới 300–400mm. Với nhóm này, Raise3D Pro3 và E2CF có build volume đủ dùng, đồng thời cho phép đội kỹ thuật triển khai nhanh ngay trong nhà máy.
Điểm mạnh nhất của Raise3D là tốc độ vòng lặp. Kỹ sư có thể thiết kế jig vào buổi sáng, in trong ngày, thử trên dây chuyền vào hôm sau và chỉnh lại nếu cần. Với CNC, một vòng chỉnh sửa như vậy có thể mất thêm nhiều ngày hoặc nhiều tuần.
Với in 3D đồ gá lắp ráp, tốc độ iteration này rất quan trọng. Vì trong thực tế, jig hiếm khi hoàn hảo ngay từ phiên bản đầu tiên. Kỹ sư cần thử, quan sát công nhân thao tác, chỉnh lại độ cao, vị trí tay cầm, rãnh định vị hoặc điểm tiếp xúc. In 3D giúp những điều chỉnh này trở nên nhẹ nhàng hơn rất nhiều.
3.2. Raise3D E2CF – chuyên biệt cho CF-Nylon
Raise3D E2CF được thiết kế cho vật liệu composite sợi carbon, nên phù hợp với jig/fixture bằng PA-CF hoặc PPA-CF.
Nozzle silicon carbide giúp chống mài mòn tốt hơn khi in vật liệu có sợi carbon. Đây là điểm rất quan trọng vì sợi carbon có thể làm mòn nozzle đồng thau nhanh, khiến đường kính nozzle thay đổi và làm giảm độ chính xác kích thước.
Dry box tích hợp giúp giữ filament trong điều kiện ổn định hơn. Với PA-CF, độ ẩm là vấn đề lớn. Filament hút ẩm có thể gây bọt khí, bề mặt xấu và giảm cơ tính chi tiết.
IDEX dual extruder cũng có giá trị khi cần in nhiều jig giống nhau. Nếu dây chuyền cần một cặp jig trái/phải hoặc nhiều fixture giống nhau, chế độ nhân đôi giúp tăng throughput mà không cần thêm máy.
3.3. Case study thực tế tại Việt Nam – Musashi Auto Part
Musashi Auto Part Vietnam là ví dụ gần với môi trường sản xuất tại Việt Nam. Đây là supplier tier-1 cho các thương hiệu như Honda, BMW, Volkswagen, Subaru, Kawasaki Heavy Industries và GM.
Trước đây, Musashi phải chờ khoảng 30 ngày cho mỗi lần đặt jig/fixture gia công truyền thống. Sau khi triển khai Raise3D để sản xuất tooling nội bộ, lead time giảm xuống còn 7 ngày, chi phí tiết kiệm khoảng 30% tùy từng loại jig.
Điểm đáng chú ý là đây không phải case ở một thị trường xa. Đây là một nhà máy tại Việt Nam, với bối cảnh sản xuất và yêu cầu vận hành rất gần với nhiều khách hàng mà Vinnotek đang tư vấn.
4. BigRep – Fixture Khổ Lớn Hơn 500mm Và Sản Xuất Loạt
Khi fixture lớn hơn 500mm, hoặc khi nhà máy cần sản xuất nhiều tooling cùng lúc, BigRep là lựa chọn phù hợp hơn Raise3D.
4.1. Khi nào cần BigRep
Các fixture cho panel ô tô, dưỡng kiểm khổ lớn, fixture căn chỉnh khung hoặc đồ gá cho cụm chi tiết lớn thường vượt quá kích thước của máy FDM cỡ trung. Nếu phải cắt nhỏ rồi ghép lại, jig có thể xuất hiện mối nối yếu và sai lệch tại vị trí lắp.
BigRep với build volume lớn giúp in fixture nguyên khối, giảm rủi ro từ ghép mảnh và giữ hình học tổng thể tốt hơn. Đây là lợi thế rõ ràng khi tooling phải ôm theo biên dạng lớn hoặc cần định vị nhiều điểm trên cùng một chi tiết.
4.2. Ford và Kawasaki – hai case study xác nhận rõ nhất
Ford Cologne Research Center đã dùng BigRep để in alignment jig phục vụ lắp ráp logo và decal trên dây chuyền. Sau khi triển khai BigRep large-format, Ford giảm lead time tooling 94%. Thành công này khiến Ford tiếp tục đầu tư thêm BigRep PRO để mở rộng năng lực.
Kawasaki Motors Lincoln USA cũng ghi nhận mức tiết kiệm 85% chi phí tooling với BigRep. Ứng dụng là bender collet in 3D để kẹp và dẫn hướng ống kim loại trong quá trình CNC bending. Đây là dạng tooling có hình học phức tạp, trước đây phải outsource với chi phí cao.
Những case này cho thấy BigRep không chỉ dùng để in mẫu lớn. Trong sản xuất công nghiệp, BigRep có vai trò rất rõ ở nhóm fixture khổ lớn, tooling theo biên dạng sản phẩm và ứng dụng cần giảm lead time mạnh.
4.3. BigRep PRO vs VIIO 250 cho jig/fixture
BigRep PRO phù hợp khi nhà máy cần fixture lớn nguyên khối, vật liệu kỹ thuật và độ ổn định cho các ứng dụng công nghiệp dài hạn.
BigRep VIIO 250 phù hợp khi bài toán là sản xuất loạt fixture. Với khả năng hỗ trợ in nhiều job nối tiếp, dung lượng vật liệu lớn và thao tác tháo chi tiết nhanh, VIIO 250 phù hợp cho nhà máy cần nhiều jig/fixture cho nhiều trạm lắp ráp cùng lúc.
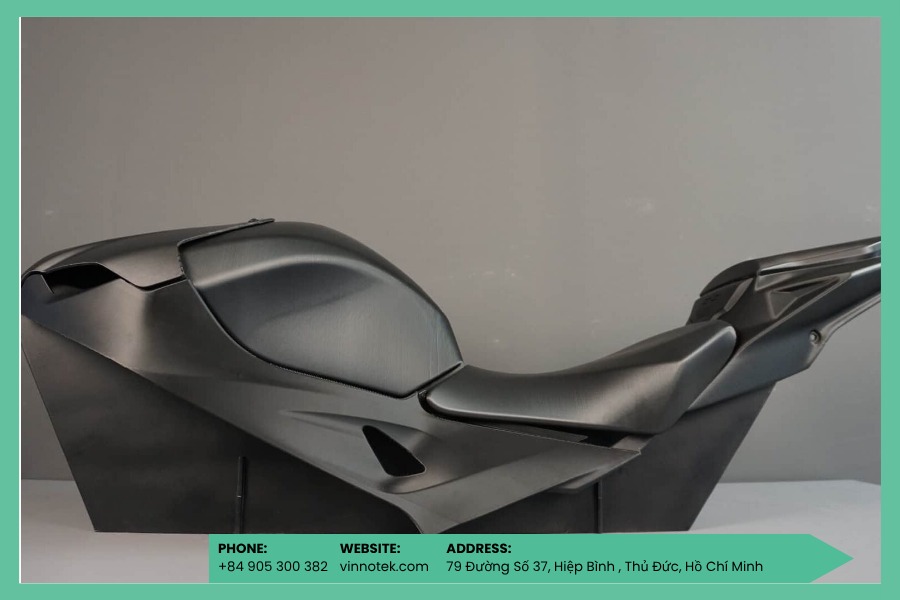
Ứng dụng thực tế:
- in 3D jig & fixture dây chuyền ô tô giúp nâng cao độ chính xác trong lắp ráp và giảm thời gian chuẩn bị sản xuất.
- conformal cooling insert cho khuôn ép nhựa là giải pháp tối ưu hiệu quả làm mát, giúp rút ngắn chu kỳ ép và cải thiện chất lượng sản phẩm.
- tạo mẫu nhanh ngoại thất/nội thất ô tô hỗ trợ đội ngũ thiết kế đánh giá kiểu dáng và chức năng ngay từ giai đoạn phát triển sản phẩm.
5. Phân Loại Jig/Fixture Và Lựa Chọn Máy Phù Hợp
Chọn đúng máy nên bắt đầu từ kích thước và chức năng của jig. Không phải jig nào cũng cần BigRep, và không phải fixture nào cũng phù hợp với máy nhỏ.
| Loại jig/fixture | Kích thước điển hình | Raise3D | BigRep |
| Jig cầm tay lắp ráp | <300mm | E2CF / Pro3 | Không phù hợp |
| Fixture bàn định vị | 200–500mm | Pro3 | VIIO 250 |
| Dưỡng kiểm chất lượng | <400mm | E2CF | Không phù hợp |
| Fixture panel ô tô | 500–1.000mm | Không phù hợp | PRO / VIIO 250 |
| Robot end-of-arm tooling | 200–600mm | Phù hợp | Phù hợp |
| Soft jaw CNC | <200mm | E2CF | Không phù hợp |
Bảng này không chỉ giúp chọn máy. Nó cũng giúp kỹ sư xác định bài toán nào nên bắt đầu in 3D trước. Thông thường, jig cầm tay, soft jaw, dưỡng kiểm và fixture nhỏ là nhóm dễ tạo ROI nhanh nhất.
Thiết kế insert kim loại tại điểm định vị chính xác
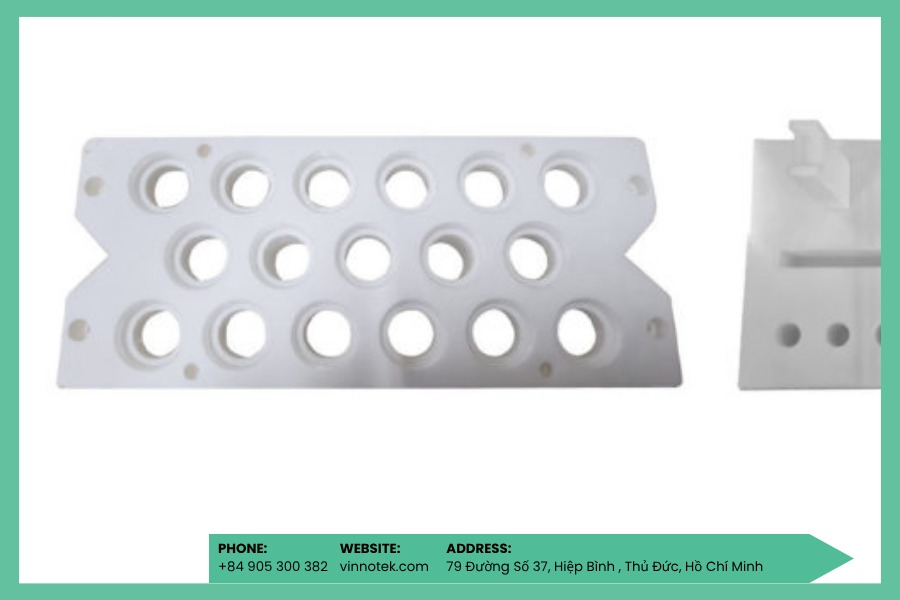
Với các vị trí định vị quan trọng như locating pin, datum point hoặc bề mặt tiếp xúc chính, kỹ sư có thể dùng insert kim loại ép vào lỗ in sẵn trên jig CF-Nylon.
Thiết kế hybrid này rất thực tế. Thân jig in 3D giúp giảm trọng lượng và rút ngắn lead time. Insert kim loại giúp giữ độ chính xác và chống mài mòn tại điểm quan trọng.
Đây là cách tiếp cận phù hợp với nhiều nhà máy: không cố ép nhựa làm nhiệm vụ của kim loại, cũng không cần dùng kim loại cho toàn bộ jig khi không cần thiết.
6. Tổng Hợp ROI – Con Số Thực Tế Từ Dây Chuyền Sản Xuất
Các case study từ Ford, Kawasaki, Volkswagen, General Motors và Musashi cho thấy in 3D jig/fixture đã tạo ra giá trị rất rõ trên dây chuyền sản xuất thực tế.
| Công ty | Ứng dụng | Kết quả xác nhận |
| Ford Cologne | Alignment jig lắp ráp | Giảm lead time 94% |
| Kawasaki Lincoln USA | Bender collet tooling | Giảm chi phí 85% |
| Volkswagen Autoeuropa | Assembly fixture | Tiết kiệm >€250.000/năm |
| General Motors | Hemming tool Chevrolet Equinox | Giảm chi phí 74%, nhẹ hơn 56% |
| Musashi Auto Parts VN | Jig/fixture linh kiện ô tô | Lead time 30 ngày → 7 ngày, tiết kiệm ~30% |
Xu hướng chung rất rõ: với các jig/fixture phù hợp, FDM công nghiệp có thể giảm mạnh lead time và chi phí so với CNC truyền thống.
Với nhà máy, giá trị không chỉ nằm ở con số tiết kiệm. Giá trị lớn hơn là đội kỹ thuật có quyền chủ động: cần jig mới thì thiết kế, in, thử, chỉnh. Không phải chờ nhà cung cấp ngoài. Không phải trì hoãn cải tiến vì tooling chưa về.
Đây là lý do các tập đoàn như Ford, GM, Volkswagen không xem in 3D jig/fixture là một công nghệ phụ trợ nhỏ. Họ xem đây là một phần của năng lực sản xuất linh hoạt.
7. Vinnotek Đồng Hành Cùng Nhà Máy Triển Khai In 3D Jig/Fixture Như Thế Nào?
Vinnotek cung cấp Raise3D E2CF và Pro3 cho jig/fixture cỡ nhỏ và trung cần CF-Nylon, độ chi tiết cao và tốc độ triển khai nhanh. Với fixture lớn hơn 500mm hoặc nhu cầu sản xuất loạt, Vinnotek tư vấn BigRep PRO và VIIO 250.
Điểm quan trọng là Raise3D và BigRep không thay thế nhau. Hai nền tảng này bổ trợ cho nhau. Raise3D phù hợp cho tooling nhỏ, nhanh, linh hoạt. BigRep phù hợp cho fixture lớn, nhiều chi tiết hoặc sản xuất loạt trong nhà máy.
Vinnotek không chỉ cung cấp máy. Chúng tôi hỗ trợ nhà máy đánh giá ứng dụng, chọn vật liệu, thiết kế DfAM, xác định hướng in, bố trí insert kim loại và tối ưu jig theo môi trường vận hành thực tế.
Với các nhà máy mới bắt đầu, Vinnotek có thể hỗ trợ in benchmark miễn phí. Doanh nghiệp chỉ cần gửi file jig hiện tại hoặc mô tả bài toán tooling. Vinnotek sẽ in thử, đánh giá độ cứng, trọng lượng, độ vừa lắp và khả năng sử dụng thực tế trước khi đề xuất phương án đầu tư.
Mục tiêu của Vinnotek là giúp nhà máy không chỉ mua một máy in 3D, mà xây dựng được năng lực tooling nội bộ: nhanh hơn, nhẹ hơn, linh hoạt hơn và ít phụ thuộc hơn vào gia công ngoài.
Kết Bài
Ford giảm 94% lead time. Kawasaki tiết kiệm 85% chi phí tooling. General Motors giảm 56% trọng lượng hemming tool. Musashi tại Việt Nam rút ngắn lead time từ 30 ngày xuống 7 ngày.
Những con số này cho thấy in 3D đồ gá lắp ráp và kiểm tra chất lượng đã vượt qua giai đoạn thử nghiệm. Với CF-Nylon, nhà máy có thể tạo ra jig/fixture nhẹ hơn nhôm, nhanh hơn CNC và dễ thay đổi hơn khi thiết kế sản phẩm cập nhật.
Raise3D phù hợp với jig nhỏ và trung cần độ chi tiết cao. BigRep phù hợp với fixture khổ lớn và sản xuất loạt. Vinnotek cung cấp cả hai nền tảng tại Việt Nam, đồng thời hỗ trợ từ tư vấn ứng dụng, in benchmark đến chuyển giao vận hành thực tế cho nhà máy.


