Trong motorsport, có những chi tiết không cho phép kỹ sư chọn vật liệu “vừa đủ”. Khi một bộ phận phải làm việc gần turbocharger, chịu nhiệt độ cực cao, tải thay đổi liên tục và thời gian giao hàng tính bằng ngày, vật liệu thông thường gần như không còn là lựa chọn an toàn.
Case Study ERM Fab&Test cho thấy cách công nghệ wire-laser LMD trên Meltio M600 giúp giải quyết bài toán đó. Với một chi tiết turbo intake manifold cho xe đua, ERM Fab&Test đã ứng dụng Inconel 718 và chiến lược dual-wire để tạo chi tiết chịu được nhiệt độ trên 800°C, đồng thời giảm khoảng 70% chi phí và thời gian sản xuất so với phương pháp truyền thống.
Điểm đáng chú ý ở đây không chỉ là “in được Inconel”. Điều quan trọng hơn là Meltio M600 giúp kỹ sư dùng đúng vật liệu ở đúng vùng cần thiết, tạo hình gần với chi tiết cuối cùng, sau đó CNC hoàn thiện các bề mặt quan trọng.
Với Vinnotek, đây là một case study rất đáng tham khảo cho các doanh nghiệp tại Việt Nam đang làm motorsport, automotive testing, oil & gas, năng lượng hoặc các chi tiết công nghiệp phải chịu nhiệt độ cao nhưng gặp khó khăn với chi phí gia công Inconel.
1. Bối Cảnh: Khi Racing Part Cần Vật Liệu Aerospace Nhưng Phải Giao Nhanh
ERM Fab&Test là đối tác Meltio tại Pháp, hoạt động trong lĩnh vực digital manufacturing, gia công chính xác và additive manufacturing. Trong case này, một khách hàng ngành automotive racing cần sản xuất một chi tiết kim loại chịu nhiệt trên 800°C, giao nhanh và vẫn nằm trong ngân sách cho phép.
Đây là kiểu yêu cầu rất quen thuộc trong motorsport: chi tiết phải chịu tải thật, nhiệt thật, rung động thật, nhưng timeline không thể kéo dài như một dự án aerospace truyền thống.
Turbo intake manifold là chi tiết có hình học phức tạp, thường có các đường dẫn cong, tiết diện thay đổi và vùng kết nối cần độ chính xác cao. Trong môi trường racing, chi tiết này không chỉ cần chịu nhiệt, mà còn phải đủ nhẹ, đủ bền và có thể hoàn thiện nhanh để kịp lịch thử nghiệm hoặc thi đấu.
Vật liệu phù hợp cho bài toán này là Inconel 718 một hợp kim nickel nổi tiếng với khả năng chịu nhiệt, chịu oxy hóa và duy trì cơ tính trong môi trường khắc nghiệt. Nhưng Inconel 718 cũng là một trong những vật liệu khó gia công nhất nếu dùng CNC từ phôi đặc.
Vì vậy, ERM Fab&Test chọn một hướng khác: dùng Meltio M600 để in near-net-shape bằng wire-laser LMD, sau đó CNC finishing các bề mặt cần dung sai chính xác.

2. Vì Sao Gia Công Truyền Thống Gặp Khó Với Inconel 718?
Inconel 718 là vật liệu rất mạnh trong môi trường nhiệt cao, nhưng cũng là vật liệu khiến quy trình sản xuất trở nên đắt đỏ hơn nhiều nếu dùng phương pháp cắt gọt truyền thống.
- Thứ nhất, Inconel khó machining. Vật liệu này có độ bền cao, khả năng chịu nhiệt tốt và dễ làm mòn dao. Khi gia công CNC, tốc độ cắt thường phải thấp hơn, số pass nhiều hơn và chi phí tooling cao hơn so với thép thông thường.
- Thứ hai, nếu gia công từ phôi đặc, lượng vật liệu bị loại bỏ có thể rất lớn. Với các chi tiết có hình học organic như manifold, buy-to-fly ratio thường không tối ưu. Doanh nghiệp phải mua nhiều vật liệu đắt tiền hơn khối lượng thật sự nằm trên chi tiết cuối cùng.
- Thứ ba, lead time không phù hợp với nhịp độ motorsport. Một chi tiết racing thường cần được thử nhanh, sửa nhanh và đưa lên xe trong thời gian ngắn. Nếu quy trình CNC từ phôi đặc mất quá nhiều thời gian setup, gá đặt và repositioning, đội kỹ thuật sẽ mất đi lợi thế tốc độ.
- Thứ tư, hình học manifold thường khó tối ưu bằng CNC. Các runner cong, tiết diện thay đổi và đường dẫn phức tạp có thể làm tăng đáng kể chi phí gia công hoặc buộc kỹ sư phải đơn giản hóa thiết kế.
Đây là lý do wire-laser LMD trở thành lựa chọn hợp lý hơn: tạo chi tiết gần hình dạng cuối, giảm lượng vật liệu bị cắt bỏ và chỉ dùng CNC cho các vùng thật sự cần độ chính xác cao.
Tìm hiểu dòng máy: máy in 3D Nikon SLM Solutions cung cấp nhiều nền tảng SLM cho các nhu cầu từ R&D đến sản xuất kim loại công nghiệp.
3. Giải Pháp: Dual-Wire Inconel 718 Trên Meltio M600
Meltio M600 cho phép ERM Fab&Test triển khai một chiến lược rất đáng chú ý: dual-wire manufacturing. Thay vì dùng một vật liệu duy nhất cho toàn bộ chi tiết, hệ thống có thể làm việc với hai loại dây kim loại khác nhau trong cùng một build.
Điều này mở ra một cách thiết kế thực tế hơn cho chi tiết chịu nhiệt. Những vùng tiếp xúc trực tiếp với nhiệt độ cao có thể dùng Inconel 718. Những vùng kết cấu hoặc mounting không cần cùng mức thermal resistance có thể được tối ưu bằng vật liệu phù hợp hơn về chi phí hoặc khả năng gia công.
Cách tiếp cận này tạo ra ba lợi ích rõ ràng.
- Đầu tiên, Inconel 718 được dùng đúng nơi cần nhất. Doanh nghiệp không phải dùng vật liệu đắt tiền cho toàn bộ chi tiết nếu không cần thiết.
- Thứ hai, chi phí vật liệu được tối ưu hơn. Với một chi tiết racing, việc giảm lượng Inconel không cần thiết có thể ảnh hưởng trực tiếp đến tổng chi phí sản xuất.
- Thứ ba, quy trình hậu xử lý thuận lợi hơn. Những vùng cần machining có thể được thiết kế để dễ gia công hơn, thay vì toàn bộ chi tiết đều là Inconel khó cắt gọt.
Đây chính là điểm mạnh của Meltio M600 trong các ứng dụng công nghiệp: không chỉ tạo chi tiết kim loại, mà giúp kỹ sư nghĩ lại cách phân bổ vật liệu theo chức năng.
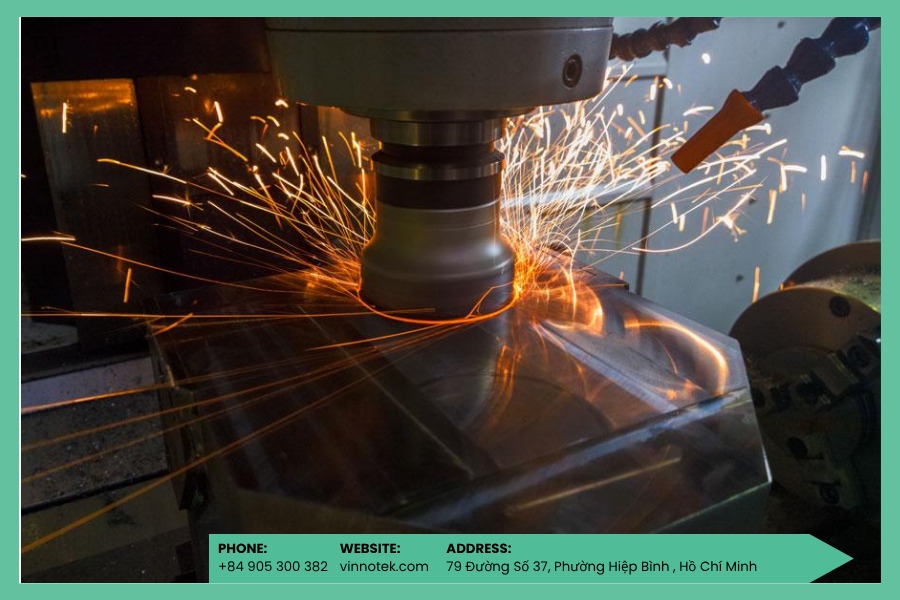
4. Workflow Hybrid Manufacturing: In Gần Hình Dạng Cuối, CNC Vùng Quan Trọng
Case ERM Fab&Test không phải là câu chuyện “in xong là dùng ngay”. Đây là một workflow hybrid manufacturing rõ ràng, kết hợp giữa in 3D kim loại và CNC finishing.
Ở bước đầu tiên, Meltio M600 in chi tiết near-net-shape. Công nghệ wire-laser LMD cho phép tạo hình học manifold với các đường cong, vùng chuyển tiếp và độ dày thay đổi theo thiết kế.
Tiếp theo, các bề mặt kết nối với turbocharger, engine inlet hoặc các mặt lắp ráp quan trọng được CNC finishing. Đây là bước bắt buộc, vì những vùng này cần dung sai chính xác, bề mặt tốt và độ kín phù hợp khi lắp vào hệ thống thật.
Meltio M600 hỗ trợ workflow này nhờ các tính năng như probing 3 trục và khả năng kiểm soát quá trình in trong môi trường inert. Với các chi tiết không có bề mặt phẳng tiêu chuẩn để gá đặt, việc kiểm soát alignment trong hybrid workflow là yếu tố rất quan trọng.
Sau khi hoàn thiện, chi tiết được kiểm tra kích thước và thử nghiệm khả năng chịu nhiệt theo yêu cầu của khách hàng racing.
Điều quan trọng là ERM Fab&Test không cố dùng in 3D để thay thế toàn bộ CNC. Họ dùng in 3D để giảm phần CNC không cần thiết, sau đó vẫn dùng CNC ở những vùng mà CNC làm tốt nhất.

Khám phá thiết bị: máy in 3D SLM kim loại phù hợp với các ứng dụng yêu cầu độ chính xác và cơ tính cao.
5. Kết Quả: Giảm 70% Chi Phí Và Thời Gian Sản Xuất
Kết quả từ case study cho thấy turbo intake manifold in bằng Meltio M600 đạt khả năng chịu nhiệt trên 800°C, đồng thời giảm khoảng 70% chi phí và thời gian sản xuất so với phương pháp truyền thống.
Mức giảm này đến từ nhiều yếu tố cộng lại.
- Thứ nhất, near-net-shape LMD giúp giảm lượng Inconel bị lãng phí. Với vật liệu đắt tiền và khó gia công như Inconel 718, chỉ riêng việc giảm buy-to-fly ratio đã tạo ra tác động lớn.
- Thứ hai, dual-wire strategy giúp dùng Inconel đúng vùng cần thiết, thay vì làm toàn bộ chi tiết từ một vật liệu cao cấp dù không phải mọi vùng đều yêu cầu khả năng chịu nhiệt như nhau.
- Thứ ba, CNC machining time giảm vì chi tiết sau in đã gần với hình dạng cuối. CNC không còn phải cắt bỏ phần lớn vật liệu từ phôi đặc, mà chỉ tập trung vào bề mặt lắp ráp, mặt kín và các vùng cần dung sai.
- Thứ tư, lead time phù hợp hơn với motorsport. Khi thời gian sản xuất giảm mạnh, đội racing có thêm cơ hội test, chỉnh sửa và đưa chi tiết vào xe nhanh hơn.
Với các doanh nghiệp công nghiệp, bài học rất rõ: khi vật liệu đắt, hình học phức tạp và thời gian giao hàng quan trọng, hybrid LMD có thể tạo ra lợi thế kinh tế rất lớn.
6. Ý Nghĩa Kỹ Thuật: Inconel 718 Không Còn Chỉ Dành Cho Aerospace Ngân Sách Lớn
Trước đây, Inconel 718 thường gắn với aerospace, defense hoặc các đội đua có ngân sách rất lớn. Lý do không phải vì các ngành khác không cần vật liệu này, mà vì chi phí gia công quá cao.
Wire-laser LMD thay đổi cách tiếp cận đó. Khi doanh nghiệp có thể in gần hình dạng cuối, giảm waste và chỉ dùng Inconel ở vùng cần thiết, vật liệu chịu nhiệt cao trở nên dễ tiếp cận hơn cho nhiều ứng dụng hơn.
Điều này đặc biệt có ý nghĩa với motorsport và automotive testing tại Việt Nam. Các đội R&D có thể cân nhắc Inconel cho những chi tiết như:
- Turbo intake hoặc exhaust component.
- Turbo housing hoặc chi tiết gần vùng nhiệt cao.
- Engine testing component.
- Jig hoặc fixture chịu nhiệt.
- Chi tiết oil & gas chịu nhiệt và ăn mòn.
- Component năng lượng hoặc công nghiệp nặng cần vật liệu nickel alloy.
Tất nhiên, không phải chi tiết nào cũng nên chuyển sang Inconel. Vật liệu này chỉ thật sự có ý nghĩa khi yêu cầu nhiệt, ăn mòn hoặc cơ tính vượt quá khả năng của thép thông thường. Nhưng với các chi tiết đúng bài toán, Meltio M600 giúp mở ra một phương án sản xuất kinh tế hơn so với CNC từ phôi đặc.

7. ERM Fab&Test Và Mô Hình Tích Hợp Meltio Vào Workflow Sản Xuất
ERM Fab&Test không chỉ là một đơn vị bán máy. Họ có năng lực về additive manufacturing, machining 4–5 trục, laser cutting, waterjet và các quy trình sản xuất khác. Chính mô hình này giúp họ triển khai Meltio theo cách thực tế: kết hợp LMD với CNC, kiểm tra và hoàn thiện chi tiết cho ứng dụng thật.
Đây cũng là hướng Vinnotek đang xây dựng tại Việt Nam. Với in 3D kim loại, doanh nghiệp không chỉ cần một chiếc máy. Doanh nghiệp cần một workflow hoàn chỉnh: chọn vật liệu, thiết kế cho LMD, in near-net-shape, gia công hoàn thiện, kiểm tra và đưa vào sử dụng.
Với các khách hàng chưa sẵn sàng đầu tư máy riêng, mô hình in thử, benchmark hoặc đánh giá ứng dụng trước là rất quan trọng. Nó giúp doanh nghiệp hiểu rõ công nghệ có phù hợp với chi tiết của mình hay không trước khi ra quyết định đầu tư.
Câu chuyện thực tế:
- Hirudi 3D Intelligence – stub axle titanium Formula Student cho thấy tiềm năng của in 3D kim loại trong chế tạo chi tiết hiệu suất cao.
- chi tiết động cơ hiệu suất cao (piston, turbo manifold) có thể tận dụng lợi thế của sản xuất bồi đắp trong thiết kế hình học phức tạp
- ống dẫn nhiên liệu, bộ trao đổi nhiệt là những nhóm chi tiết có thể hưởng lợi từ khả năng tối ưu thiết kế bằng in 3D.
8. Meltio M600: Hệ Thống Phù Hợp Cho Inconel 718 Và Hybrid Manufacturing
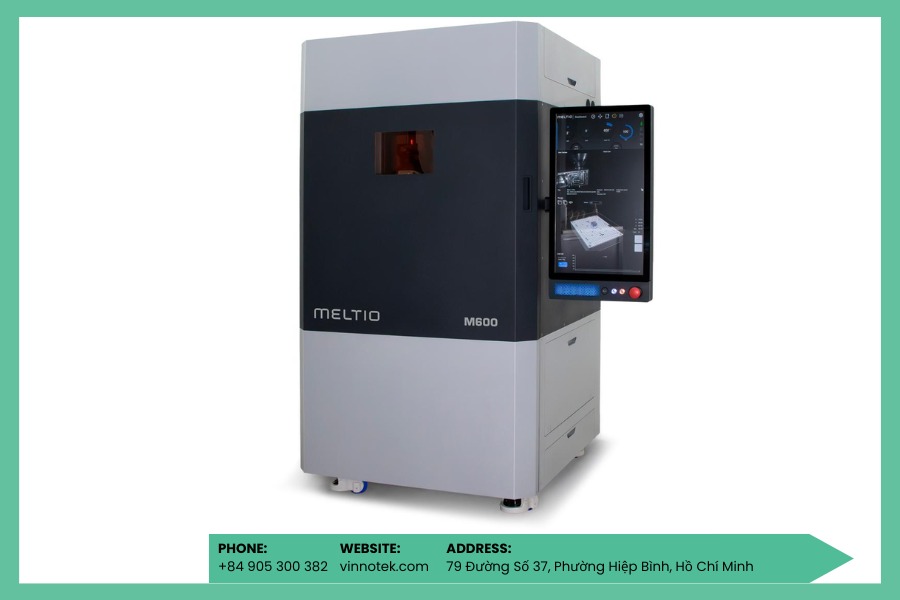
Meltio M600 là hệ thống được ERM Fab&Test sử dụng trong case turbo intake manifold Inconel 718. Đây cũng là dòng máy Vinnotek cung cấp tại Việt Nam cho các ứng dụng wire-laser LMD công nghiệp.
Meltio M600 phù hợp với bài toán này nhờ ba điểm chính.
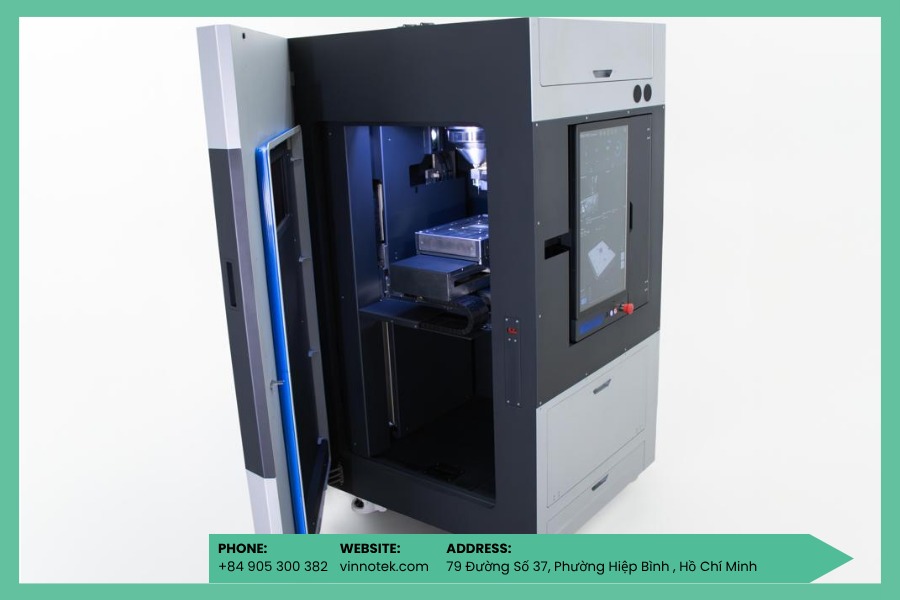
- Đầu tiên là dual-wire system, cho phép làm việc với hai loại dây kim loại trong cùng một build. Đây là yếu tố quan trọng khi muốn tối ưu chi phí và hiệu năng theo từng vùng của chi tiết.
- Thứ hai là built-in 3-axis probing, hỗ trợ alignment trong workflow hybrid manufacturing. Điều này đặc biệt quan trọng khi chi tiết sau in cần chuyển sang CNC hoặc khi in trên fixture phức tạp.
- Thứ ba là fully inert chamber, giúp bảo vệ vật liệu trong quá trình in, đặc biệt với các hợp kim yêu cầu kiểm soát môi trường như Inconel hoặc titanium.
Ngoài motorsport, Meltio M600 còn phù hợp với các ứng dụng như:
- Repair chi tiết Inconel hoặc titanium.
- Sản xuất phụ tùng chịu nhiệt.
- Oil & gas component.
- Aerospace bracket hoặc fitting.
- Defense part production.
- Remanufacturing chi tiết công nghiệp giá trị cao.
9. Vinnotek Hỗ Trợ Gì Cho Doanh Nghiệp Tại Việt Nam?
Vinnotek là đơn vị phân phối chính thức Meltio tại Việt Nam, cung cấp các giải pháp Meltio M600 và Meltio M450 cho in 3D kim loại công nghiệp.
Với các doanh nghiệp đang quan tâm đến Inconel 718, titanium hoặc các chi tiết chịu nhiệt cao, Vinnotek có thể hỗ trợ từ bước đánh giá ứng dụng đến triển khai workflow thực tế.
Vinnotek có thể đồng hành trong các bước:
- Đánh giá chi tiết có phù hợp với wire-laser LMD hay không.
- Tư vấn vật liệu như Inconel 718, Ti-6Al-4V, stainless steel 316L hoặc carbon steel.
- Hỗ trợ chiến lược dual-wire nếu chi tiết cần tối ưu vật liệu theo từng vùng.
- Tư vấn thiết kế DfAM cho chi tiết chịu nhiệt và hình học phức tạp.
- Định hướng workflow hybrid manufacturing kết hợp LMD và CNC.
- In benchmark hoặc thử nghiệm chi tiết theo file thực tế.
- Đào tạo kỹ thuật vận hành và hỗ trợ tại Việt Nam.
Vinnotek không bắt đầu bằng câu hỏi “cần mua máy nào?”. Chúng tôi bắt đầu từ chi tiết thật: vật liệu gì, chịu nhiệt bao nhiêu, cần dung sai ở đâu, hiện đang gia công bằng phương pháp nào và chi phí đang bị đội lên ở bước nào.
Từ đó, đội kỹ thuật có thể đánh giá Meltio M600 có phải là hướng đi phù hợp hay không.
Kết Luận
Case Study ERM Fab&Test cho thấy wire-laser LMD dual-material trên Meltio M600 không chỉ là một giải pháp kỹ thuật, mà còn là một giải pháp kinh tế cho các chi tiết Inconel 718 chịu nhiệt cao.
Với turbo intake manifold xe đua, ERM Fab&Test đã tạo được chi tiết chịu trên 800°C, đồng thời giảm khoảng 70% chi phí và thời gian sản xuất so với phương pháp truyền thống. Kết quả này đến từ sự kết hợp giữa near-net-shape printing, dual-wire strategy và CNC finishing đúng vùng cần thiết.
Bài học quan trọng nhất là: Inconel 718 không nhất thiết phải là vật liệu chỉ dành cho aerospace hoặc các dự án ngân sách lớn. Với Meltio M600, doanh nghiệp có thể tiếp cận Inconel theo cách linh hoạt hơn, ít lãng phí hơn và phù hợp hơn với các ứng dụng sản xuất thực tế.
Vinnotek cung cấp Meltio M600 và M450 tại Việt Nam, đồng hành cùng doanh nghiệp từ bước đánh giá ứng dụng, chọn vật liệu, in benchmark đến triển khai wire-laser LMD trong sản xuất.


