Trong quá trình sản xuất, biến dạng in 3D là lỗi phổ biến gây cong vênh, co rút và ảnh hưởng đến chất lượng bản in. Hiện tượng này xuất phát từ nhiều yếu tố như nhiệt độ, vật liệu và thông số cài đặt. Thông qua bài viết này, Vinnotek sẽ giúp bạn phân tích rõ nguyên nhân cốt lõi và hướng dẫn các giải pháp xử lý hiệu quả, nhằm nâng cao chất lượng và độ ổn định cho từng bản in.
1. Biến dạng 3D là gì
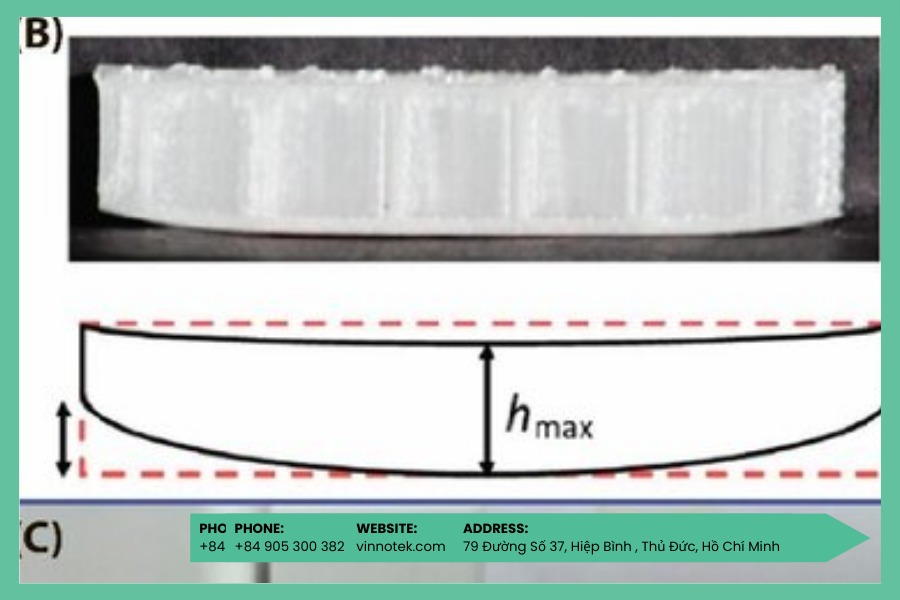
Biến dạng in 3D là hiện tượng sản phẩm sau khi in không giữ được đúng hình dáng và kích thước so với mô hình thiết kế ban đầu. Tình trạng này thường xuất phát từ sự co rút không đồng đều của vật liệu trong quá trình làm nguội, nhiệt độ in không ổn định hoặc cài đặt máy chưa tối ưu.
Khi xảy ra, bản in có thể gặp các lỗi như cong vênh (warping), co ngót, nứt giữa các lớp hoặc co rút ở phần chân đế, làm giảm độ chính xác, độ bền và tính thẩm mỹ của sản phẩm. Đây là một trong những vấn đề kỹ thuật quan trọng cần được kiểm soát để đảm bảo chất lượng in 3D ổn định và chuyên nghiệp.
Xem thêm:
- Thông số thiết lập in phù hợp khi bạn tò mò Lithophane là gì.
- Sự khác biệt giữa CAD và Mesh trong định nghĩa 3D modeling là gì.
2. Nguyên nhân gây biến dạng trong in 3D
Để kiểm soát hiệu quả biến dạng trong in 3D, trước hết cần hiểu rõ những nguyên nhân cốt lõi gây ra hiện tượng này. Từ sự co ngót do nhiệt, nhiệt độ bàn in chưa phù hợp đến tốc độ in và chế độ làm mát chưa tối ưu, mỗi yếu tố đều có thể tác động trực tiếp đến độ ổn định và chất lượng của bản in. Dưới đây là những nguyên nhân phổ biến nhất bạn cần lưu ý.
2.1 Sự co ngót do nhiệt
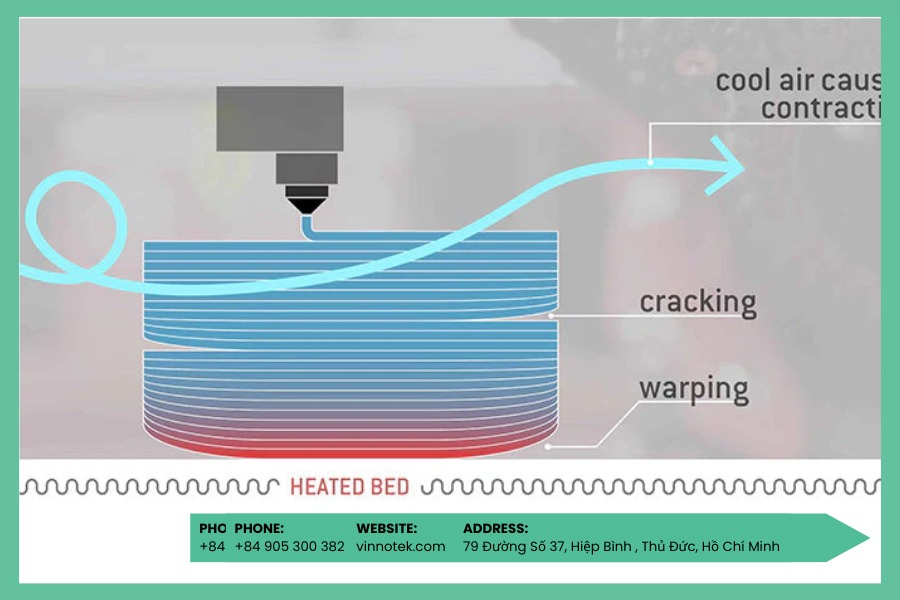
Sự co ngót do nhiệt là một trong những nguyên nhân chính gây biến dạng in 3D. Vật liệu nhựa nhiệt dẻo khi chuyển từ trạng thái nóng chảy sang rắn sẽ xảy ra hiện tượng co lại. Khi sợi nhựa nóng được đùn ra tiếp xúc với các lớp đã nguội một phần, sự chênh lệch nhiệt độ sẽ tạo ra ứng suất nội tại bên trong vật thể.
Nếu không được kiểm soát tốt, các ứng suất này sẽ dẫn đến cong vênh hoặc nứt lớp. Hiện tượng này đặc biệt rõ rệt ở những vật liệu có hệ số giãn nở nhiệt cao như ABS, vốn dễ bị co rút mạnh khi làm nguội.
2.2 Nhiệt độ bàn in không phù hợp
Nhiệt độ bàn in không phù hợp cũng là nguyên nhân phổ biến gây biến dạng trong in 3D. Nếu bàn in không đủ nóng, các lớp vật liệu tiếp xúc trực tiếp với bề mặt sẽ nguội quá nhanh so với các lớp được in sau đó, dẫn đến sự chênh lệch nhiệt độ lớn và gây cong vênh ở phần đáy.
Ngược lại, khi bàn in quá nóng, độ bám dính ban đầu có thể được cải thiện, nhưng nếu không kiểm soát tốt, sự chênh lệch nhiệt độ theo chiều cao của vật thể sẽ tăng lên, tạo ra ứng suất nội tại và làm giảm độ ổn định của bản in. Vì vậy, việc thiết lập nhiệt độ bàn in phù hợp với từng loại vật liệu là yếu tố then chốt để hạn chế biến dạng.

2.3 Làm nguội không đồng đều
Làm nguội không đồng đều là yếu tố dễ bị bỏ qua nhưng lại ảnh hưởng lớn đến chất lượng bản in. Khi vật liệu nguội quá nhanh, đặc biệt trong môi trường có nhiệt độ thấp hoặc nhiều gió lùa, sự chênh lệch nhiệt giữa các lớp sẽ gia tăng, từ đó hình thành ứng suất kéo bên trong sản phẩm.
Điều này làm tăng nguy cơ cong vênh hoặc tách lớp. Vì vậy, nhiều máy in 3D chuyên nghiệp được thiết kế hoạt động trong không gian kín hoặc tích hợp buồng gia nhiệt nhằm duy trì nhiệt độ ổn định, giúp quá trình làm nguội diễn ra đồng đều và hạn chế biến dạng.
2.4 Độ bám dính không đủ
Độ bám dính không đủ với bàn in là nguyên nhân trực tiếp dẫn đến hiện tượng bong góc và cong vênh ở lớp đầu tiên. Khi lớp in đầu không bám chắc vào bề mặt bàn in, chỉ cần một sự co rút nhẹ trong quá trình nguội cũng đủ khiến các góc hoặc cạnh của chi tiết bị nhấc lên.
Tình trạng này không chỉ làm sai lệch kích thước mà còn có thể khiến toàn bộ bản in thất bại nếu phần đế tiếp tục tách khỏi bàn in. Vì vậy, đảm bảo độ bám dính tốt ngay từ lớp đầu tiên là yếu tố nền tảng để hạn chế biến dạng trong in 3D.

2.5 Hình dạng phức tạp hoặc bề mặt lớn
Hình dạng phức tạp hoặc bề mặt lớn cũng làm tăng nguy cơ biến dạng trong in 3D. Những chi tiết có diện tích đáy lớn, nhiều cạnh sắc hoặc các vùng mỏng thường chịu tác động của ứng suất nhiệt không đồng đều trong quá trình làm nguội.
Khi lực co rút tập trung tại một số điểm nhất định thay vì phân bố đều, các khu vực này sẽ dễ bị cong vênh hoặc nhấc khỏi bàn in. Do đó, với các thiết kế phức tạp, việc tối ưu cấu trúc, bổ sung brim/raft hoặc điều chỉnh thông số in phù hợp là rất quan trọng để giảm thiểu rủi ro biến dạng.
2.6 Tốc độ in và cài đặt làm mát
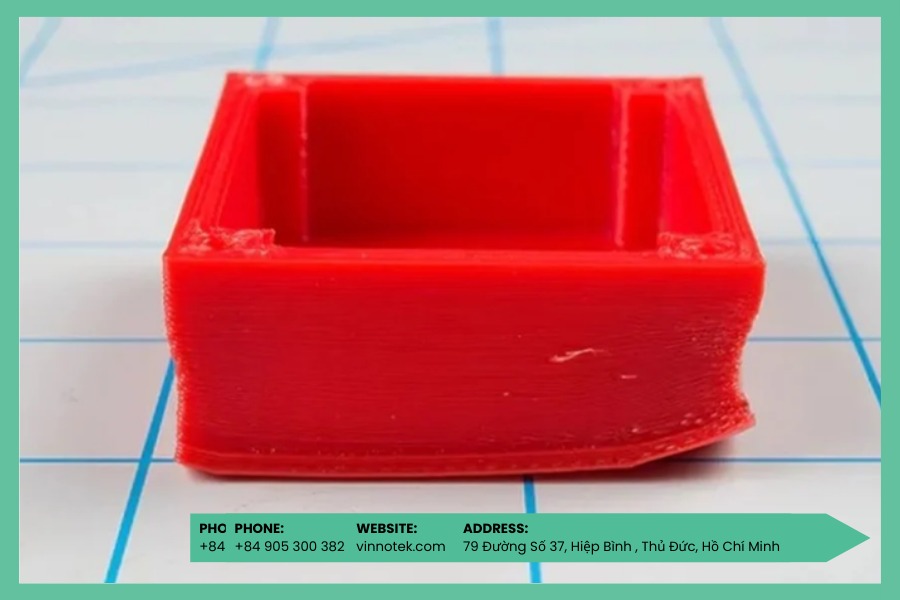
Tốc độ in và cài đặt làm mát có ảnh hưởng trực tiếp đến sự cân bằng nhiệt trong suốt quá trình in. Khi tốc độ in quá cao, vật liệu không có đủ thời gian để liên kết và ổn định nhiệt giữa các lớp, dễ tạo ra chênh lệch nhiệt độ đột ngột.
Đồng thời, hệ thống làm mát nếu hoạt động quá yếu sẽ khiến vật liệu giữ nhiệt lâu, còn nếu làm mát quá mạnh lại khiến lớp nhựa nguội quá nhanh. Cả hai trường hợp đều phá vỡ trạng thái cân bằng nhiệt cần thiết, từ đó làm tăng nguy cơ cong vênh và biến dạng của sản phẩm.
3. Những vật liệu in 3D dễ bị biến dạng
Hầu hết các loại nhựa nhiệt dẻo đều có nguy cơ bị cong vênh ở những mức độ khác nhau. ABS được xem là một trong những vật liệu “khó chiều” nhất do có hệ số giãn nở nhiệt cao, dẫn đến sự chênh lệch thể tích lớn giữa trạng thái nóng chảy và rắn, từ đó tạo ra ứng suất nội tại đáng kể.
PLA tuy dễ in hơn ABS nhưng vẫn có thể bị biến dạng nếu in trong môi trường quá lạnh hoặc luồng gió làm mát không được kiểm soát tốt. PETG nằm ở mức trung gian: độ co ngót thấp hơn ABS nhưng vẫn cần thiết lập nhiệt độ bàn in và làm mát hợp lý để hạn chế cong vênh.
Đối với các vật liệu kỹ thuật như nylon hay polycarbonate, thách thức còn lớn hơn do yêu cầu kiểm soát nhiệt nghiêm ngặt. Vì vậy, việc sử dụng bàn in nhiệt độ cao và buồng gia nhiệt thường được khuyến nghị nhằm đảm bảo độ ổn định kích thước và giảm thiểu biến dạng trong quá trình in.
Có thể bạn quan tâm: Quy trình 5 bước cơ bản để làm chủ hoàn toàn Công nghệ in 3D.
4. Cách ngăn ngừa hiện tượng biến dạng 3D
Để giảm biến dạng trong in 3D, hiểu nguyên nhân thôi chưa đủ, các bạn cần áp dụng giải pháp kiểm soát ngay từ khâu cài đặt. Từ chỉnh nhiệt độ bàn in, tăng độ bám dính đến tối ưu môi trường và thông số in, mọi yếu tố đều ảnh hưởng đến độ ổn định bản in. Các bạn đọc hãy cùng Vinnotek tìm hiểu các cách ngăn ngừa biến dạng 3D hiệu quả nhất dưới đây nhé.
4.1 Điều chỉnh nhiệt độ bề mặt bàn in
Điều chỉnh nhiệt độ bề mặt bàn in là bước quan trọng để hạn chế cong vênh. Trước hết, cần thiết lập nhiệt độ phù hợp với từng loại vật liệu theo khuyến nghị của nhà sản xuất. Ví dụ, ABS thường yêu cầu nhiệt độ bàn in khoảng 90–110°C, trong khi PLA dao động từ 50–70°C. Việc duy trì đúng mức nhiệt giúp giảm chênh lệch nhiệt giữa lớp đầu tiên và các lớp phía trên, từ đó hạn chế ứng suất gây biến dạng.
Bên cạnh đó, phân bố nhiệt đồng đều trên toàn bộ bề mặt bàn in cũng rất quan trọng. Nếu một số khu vực nguội hơn những vị trí khác, chúng sẽ trở thành điểm yếu dễ xảy ra hiện tượng bong góc hoặc nhấc cạnh. Vì vậy, đảm bảo hệ thống gia nhiệt hoạt động ổn định và đồng đều sẽ góp phần nâng cao độ bám dính và chất lượng bản in.
4.2 Cải thiện độ bám dính lên bàn in
Cải thiện độ bám dính lên bàn in là yếu tố then chốt để ngăn ngừa bong góc và cong vênh ngay từ lớp đầu tiên. Trước khi in, bạn nên vệ sinh bề mặt bàn in kỹ lưỡng để loại bỏ bụi bẩn, dầu mỡ và cặn nhựa còn sót lại. Sử dụng isopropyl alcohol (IPA) hoặc dung dịch chuyên dụng sẽ giúp tăng khả năng bám dính đáng kể.
Ngoài ra, việc lựa chọn bề mặt in phù hợp với từng loại vật liệu cũng rất quan trọng. Hiện nay có nhiều loại tấm phủ hoặc plate chuyên dụng được thiết kế riêng cho PLA, PETG hay ABS nhằm tối ưu độ bám. Trong một số trường hợp, bạn có thể sử dụng thêm keo dán, keo thỏi, keo xịt chịu nhiệt hoặc dung dịch hỗ trợ in 3D để tăng độ kết dính, đặc biệt với các vật liệu dễ cong vênh như ABS.
4.3 Kiểm soát luồng khí và nhiệt độ môi trường xung quanh
Kiểm soát luồng khí và nhiệt độ môi trường xung quanh đóng vai trò quan trọng trong việc duy trì sự ổn định nhiệt khi in. Nếu có thể, bạn nên sử dụng máy in có buồng kín (enclosure) hoặc tự thiết kế vỏ che để giữ nhiệt độ bên trong ổn định, hạn chế gió lùa và sự thay đổi nhiệt đột ngột. Điều này giúp giảm chênh lệch nhiệt giữa các lớp và hạn chế cong vênh.
Bên cạnh đó, cần điều chỉnh tốc độ quạt làm mát phù hợp với từng vật liệu. Với PLA, quạt hoạt động mạnh hơn có thể giúp lớp in nhanh đông cứng và giữ chi tiết sắc nét, nhưng vẫn cần tránh làm nguội quá nhanh gây sốc nhiệt. Ngược lại, với ABS, quạt thường được giảm xuống mức thấp hoặc tắt hẳn để tránh co rút quá nhanh và dẫn đến biến dạng.

4.4 Thiết lập thông số in phù hợp
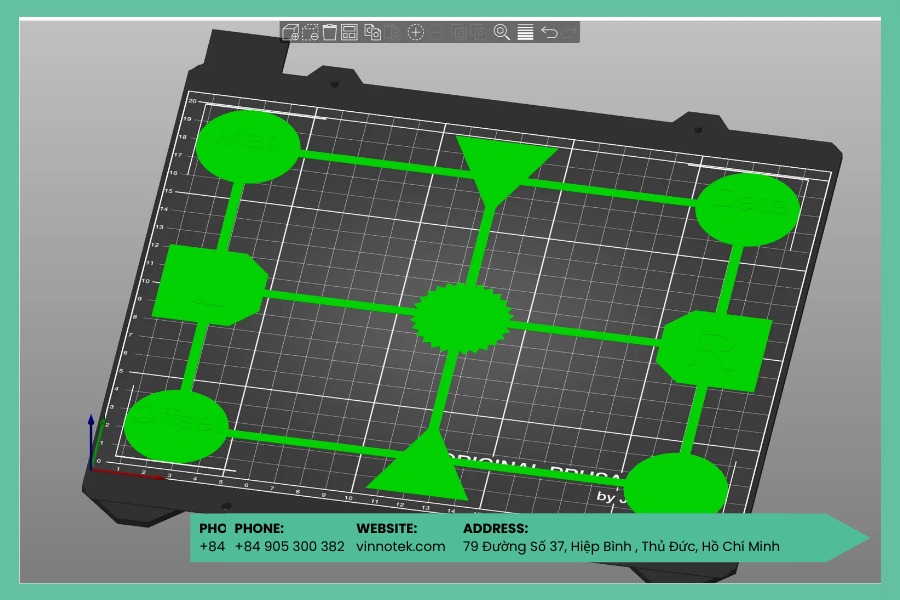
Thiết lập thông số in phù hợpgiúp tăng độ ổn định ngay từ những lớp đầu tiên. Bạn có thể sử dụng Brim, Raft hoặc Skirt để mở rộng diện tích tiếp xúc với bàn in. Brim tạo thêm viền xung quanh chi tiết, Raft bổ sung một lớp đế nhiều tầng bên dưới mô hình, còn Skirt giúp ổn định dòng chảy nhựa trước khi in chính thức. Những tùy chọn này đặc biệt hữu ích với các chi tiết có diện tích đáy nhỏ hoặc dễ bong góc.
Bên cạnh đó, chiều cao và tốc độ in của lớp đầu tiên cần được điều chỉnh hợp lý. Lớp đầu nên được ép sát vừa đủ để tăng độ bám dính nhưng không quá nén gây biến dạng. Đồng thời, in chậm hơn trong vài lớp đầu sẽ giúp vật liệu bám chắc vào bàn in, giảm rung lắc và hạn chế nguy cơ cong vênh về sau.

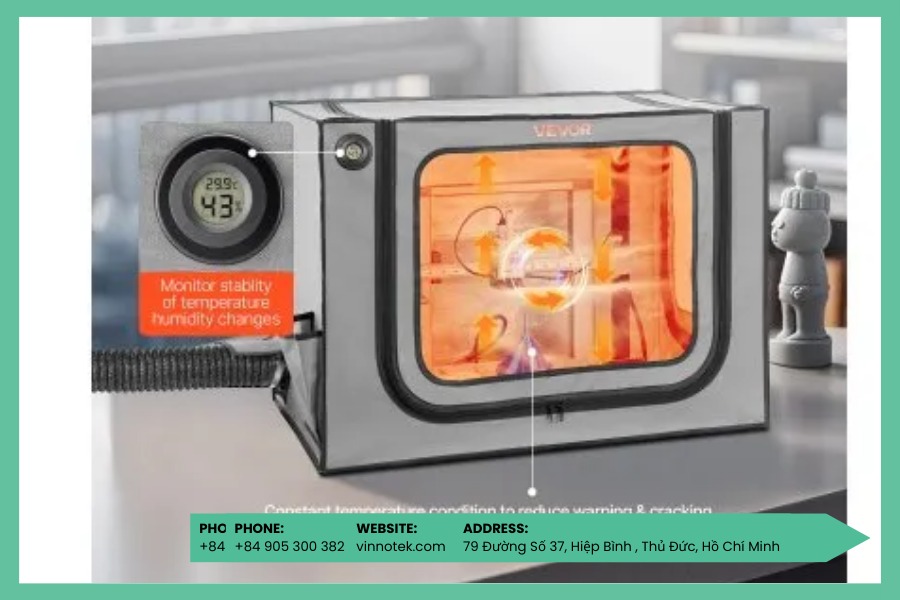
4.5 Sử dụng buồng gia nhiệt
Sử dụng buồng gia nhiệt là giải pháp hiệu quả cho các vật liệu “khó tính” như ABS hoặc polycarbonate. Buồng in kín giúp duy trì nhiệt độ môi trường ổn định, thường ở mức khoảng 40–50°C hoặc cao hơn tùy vật liệu.
Nhờ đó, chênh lệch nhiệt giữa các lớp in được giảm đáng kể, hạn chế hiện tượng co rút không đồng đều. Việc kiểm soát nhiệt độ ổn định trong suốt quá trình in sẽ giúp tăng độ bền liên kết giữa các lớp và giảm nguy cơ cong vênh, nứt tách.
4.6 Lựa chọn vật liệu in phù hợp
Lựa chọn vật liệu in phù hợp cũng là yếu tố quan trọng nếu tình trạng cong vênh vẫn tiếp diễn dù đã tối ưu các cài đặt. Trong nhiều trường hợp, việc thay đổi loại filament có thể mang lại hiệu quả rõ rệt.
Hiện nay, một số nhà sản xuất cung cấp các phiên bản ABS hoặc PLA cải tiến, được bổ sung sợi gia cường hoặc phụ gia giúp giảm hệ số giãn nở nhiệt, từ đó tăng độ ổn định khi in. Ngoài ra, các dòng filament “blend” chuyên dụng cũng được thiết kế để hạn chế warping, phù hợp cho những ứng dụng yêu cầu độ chính xác và độ bền cao.
5. Một số phương pháp nâng cao và mẹo thực tế hạn chế biến dạng in 3D
Bên cạnh các thiết lập cơ bản, một số giải pháp nâng cao và mẹo thực tế dưới đây cũng có thể giúp bạn kiểm soát biến dạng hiệu quả hơn, đặc biệt với các bản in quan trọng hoặc vật liệu kỹ thuật.
- Kiểm tra độ ẩm của filament: Filament hút ẩm (nhất là nylon và PETG) dễ gây lỗi đùn nhựa và giảm độ bám dính, từ đó làm tăng nguy cơ cong vênh. Hãy bảo quản vật liệu trong túi kín có hạt hút ẩm, sấy khô trước khi in theo khuyến nghị của nhà sản xuất và sử dụng hộp chống ẩm khi cần.
- Kiểm tra độ phẳng của bàn in: Bề mặt in không phẳng sẽ khiến lớp đầu tiên dày mỏng không đồng đều, dẫn đến bám dính kém. Cần cân chỉnh bàn in thường xuyên hoặc sử dụng hệ thống cân bằng tự động (ABL) nếu máy hỗ trợ.
- Tối ưu thiết kế chi tiết: Khi có thể, hãy điều chỉnh hình học của sản phẩm để giảm ứng suất nhiệt, chẳng hạn hạn chế cạnh quá mỏng, giảm diện tích đáy lớn hoặc bo tròn góc. Trong một số trường hợp, chia mô hình thành nhiều phần để lắp ráp sau khi in cũng giúp giảm nguy cơ biến dạng.
- Tinh chỉnh retraction và tốc độ quạt: Những điều chỉnh nhỏ ở thông số rút nhựa và làm mát có thể cải thiện độ ổn định của dòng chảy vật liệu, hạn chế vón cục và tránh làm nguội quá nhanh.
- Theo dõi các lớp đầu tiên: Với các bản in dài hoặc quan trọng, nên quan sát kỹ vài lớp đầu. Nếu xuất hiện dấu hiệu bong góc, cần dừng in và điều chỉnh ngay để tránh lỗi nghiêm trọng về sau.
- Sử dụng phần mềm slicing nâng cao: Nhiều phần mềm hiện nay cho phép thiết lập nhiệt độ theo từng lớp, điều chỉnh tốc độ in linh hoạt, tùy biến brim hoặc raft… giúp kiểm soát nguy cơ warping hiệu quả hơn.
Tham khảo:
- Phương pháp nung chảy DMLS và SLM trong khái niệm In 3D kim loại là gì.
- Hướng dẫn người mới Tìm hiểu về công nghệ in 3D FDM và vật liệu in PLA.
6. Vinnotek – Công ty chuyên cung cấp giải pháp in 3D tại Việt Nam
Vinnotek là đơn vị đồng hành cùng doanh nghiệp trong việc triển khai máy in 3D công nghiệp và giải pháp vật liệu phù hợp cho từng nhu cầu sản xuất. Từ các dòng máy in 3D hiệu suất cao, tích hợp buồng gia nhiệt, hệ thống kiểm soát nhiệt độ chính xác đến danh mục vật liệu in 3D đa dạng như PLA, ABS, PETG, nylon, polycarbonate và các vật liệu kỹ thuật, Vinnotek luôn hướng đến sự ổn định và tối ưu chi phí vận hành cho khách hàng.
Bên cạnh đó, thông qua các chương trình hội thảo chuyên đề như Metaman và chuỗi Workshop, Vinnotek tạo ra không gian chia sẻ kiến thức thực tiễn, cập nhật công nghệ mới và kết nối cộng đồng doanh nghiệp, kỹ sư trong lĩnh vực sản xuất bồi đắp.
Với vai trò là Vinnotek – Công ty chuyên cung cấp giải pháp in 3D tại Việt Nam, chúng tôi cam kết mang đến giải pháp toàn diện từ thiết bị, vật liệu đến đào tạo và tư vấn ứng dụng, giúp doanh nghiệp khai thác tối đa tiềm năng của công nghệ in 3D.
Kết luận: Qua bài viết này, Vinnotek hy vọng bạn đã hiểu rõ hơn về biến dạng in 3D, nguyên nhân gây cong vênh và các giải pháp kiểm soát hiệu quả. Việc tối ưu nhiệt độ, môi trường in, thông số kỹ thuật và lựa chọn vật liệu phù hợp sẽ giúp nâng cao chất lượng bản in và hạn chế rủi ro trong sản xuất. Nếu cần tư vấn chuyên sâu về máy in hoặc vật liệu, Vinnotek luôn sẵn sàng đồng hành cùng bạn.


