Công nghệ in 3D kim loại đang mở rộng cách doanh nghiệp thiết kế, chế tạo và phục hồi các chi tiết kim loại có geometry phức tạp. Thay vì loại bỏ vật liệu như CNC hay phụ thuộc vào khuôn như đúc truyền thống, Additive Manufacturing tạo chi tiết trực tiếp từ dữ liệu CAD theo từng lớp vật liệu. Trong bài viết này, Vinnotek tổng hợp nguyên lý, các công nghệ in 3D kim loại phổ biến, vật liệu, ứng dụng và những tiêu chí quan trọng khi lựa chọn giải pháp phù hợp với từng bài toán sản xuất.*
1. Công nghệ in 3D kim loại là gì?
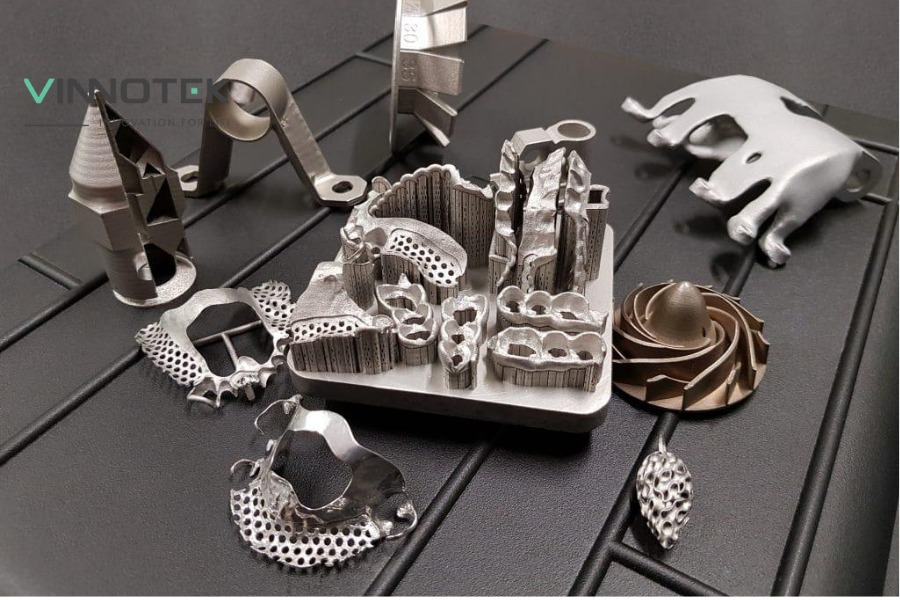
Công nghệ in 3D kim loại là phương pháp sản xuất bồi đắp – Additive Manufacturing – tạo chi tiết kim loại bằng cách bổ sung vật liệu theo từng lớp dựa trên mô hình thiết kế số.
Khác với CNC machining sử dụng dao cắt để loại bỏ vật liệu khỏi phôi, in 3D kim loại xây dựng chi tiết từ gần như trạng thái ban đầu. Tùy công nghệ, vật liệu đầu vào có thể ở dạng bột, dây kim loại hoặc hỗn hợp kim loại với binder.
Nguồn năng lượng và cơ chế liên kết vật liệu cũng khác nhau giữa từng hệ thống. Laser, chùm tia điện tử, hồ quang, động năng hoặc quá trình thiêu kết đều có thể được sử dụng để hình thành chi tiết cuối cùng.
Một số công nghệ phổ biến hiện nay gồm SLM – Selective Laser Melting, DMLS – Direct Metal Laser Sintering, EBM – Electron Beam Melting, DED – Directed Energy Deposition, Cold Spray, Binder Jetting và Metal Extrusion.
Điểm mạnh của in 3D kim loại nằm ở khả năng tạo những geometry mà phương pháp truyền thống khó hoặc tốn nhiều công đoạn để gia công, chẳng hạn internal channel, lattice structure, topology-optimized part hoặc nhiều feature được tích hợp trong cùng một component.
Nhờ đó, công nghệ này đang được ứng dụng trong hàng không, ô tô, y tế, năng lượng, tooling và nhiều lĩnh vực sản xuất công nghiệp khác.
2. Ưu nhược điểm của công nghệ in 3D kim loại
In 3D kim loại không thay thế hoàn toàn CNC, đúc hay các phương pháp sản xuất truyền thống. Giá trị của công nghệ thể hiện rõ nhất khi geometry, volume và yêu cầu sản xuất phù hợp.
Ưu điểm nổi bật:
- Rút ngắn thời gian chế tạo: Không cần trải qua nhiều công đoạn làm khuôn hoặc tooling trước khi tạo được sản phẩm đầu tiên. Điều này đặc biệt có giá trị với prototype, pilot production và các chi tiết custom.
- Phù hợp với số lượng thấp: Khi chỉ cần một hoặc vài chi tiết, doanh nghiệp không phải phân bổ chi phí khuôn trên một production volume lớn.
- Tối ưu vật liệu: Additive Manufacturing chỉ đưa vật liệu vào những vị trí cần thiết, giúp giảm lượng phôi bị loại bỏ so với nhiều quy trình subtractive.
- Danh mục vật liệu đa dạng: Thép không gỉ, tool steel, titanium, nickel alloy, aluminum, cobalt chrome và copper đều có những hệ thống in phù hợp.
- Tạo geometry phức tạp: Internal channel, lattice, undercut hoặc cấu trúc tối ưu topology có thể được tích hợp trực tiếp vào thiết kế thay vì chia thành nhiều component để gia công riêng.
Bên cạnh những lợi thế đó, công nghệ in 3D kim loại cũng có một số hạn chế cần cân nhắc:
- Dung sai và bề mặt không phải lúc nào cũng đạt ngay yêu cầu cuối: Một số vùng critical vẫn cần CNC machining, grinding, polishing hoặc các bước finishing khác.
- Kích thước chi tiết phụ thuộc công nghệ: Powder Bed Fusion bị giới hạn bởi build chamber, trong khi DED và Cold Spray phù hợp hơn với component kích thước lớn.
- Chi phí vật liệu và thiết bị cao: Metal powder, wire feedstock và toàn bộ infrastructure vận hành có chi phí cao hơn nhiều hệ thống polymer AM.
- Cơ tính phụ thuộc process: Material property chịu ảnh hưởng của orientation, process parameter, heat treatment, porosity và post-processing.
Vì vậy, doanh nghiệp nên bắt đầu từ bài toán sản xuất thực tế thay vì chỉ so sánh thông số máy.

3. Các công nghệ in 3D kim loại phổ biến
Mỗi công nghệ in 3D kim loại giải quyết một nhóm application khác nhau. SLM phù hợp với chi tiết nhỏ và chính xác, DED thiên về component lớn và repair, trong khi Cold Spray nổi bật ở tốc độ bồi đắp và khả năng làm việc mà không cần nung chảy vật liệu.
3.1 SLM (Selective Laser Melting)
SLM sử dụng laser công suất cao để nung chảy hoàn toàn từng vùng bột kim loại theo dữ liệu của mỗi layer.
Sau khi một lớp hoàn tất, platform hạ xuống, một lớp powder mới được trải lên và quá trình được lặp lại cho đến khi chi tiết hoàn thiện.
Công nghệ này tạo được component có mật độ vật liệu cao, feature nhỏ và geometry phức tạp. Các vật liệu phổ biến gồm stainless steel, titanium, aluminum, tool steel và nhiều high-performance alloy.
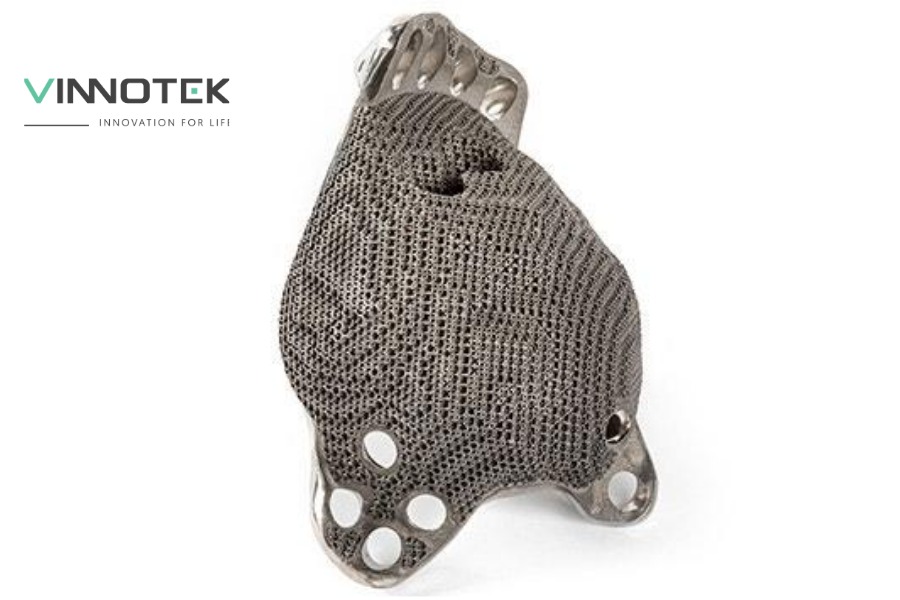
SLM đặc biệt phù hợp với aerospace component, medical implant, heat exchanger, tooling insert có conformal cooling và những chi tiết cần tối ưu trọng lượng.
Đổi lại, process thường yêu cầu quản lý metal powder, khí trơ, support và nhiều bước hậu xử lý sau in.

3.2 DED (Directed Energy Deposition)
DED đưa vật liệu kim loại dạng bột hoặc dây trực tiếp vào vùng nóng chảy được tạo bởi laser, electron beam hoặc nguồn năng lượng khác.
Khác với Powder Bed Fusion tạo chi tiết trong một bed powder cố định, DED có thể đắp vật liệu trực tiếp lên một component có sẵn.
Đây là lợi thế lớn trong repair, remanufacturing và feature addition.
Một shaft, turbine component hoặc khuôn có thể chỉ hư hỏng tại một vùng nhỏ. Thay vì loại bỏ toàn bộ chi tiết, DED cho phép bổ sung vật liệu vào đúng vị trí cần phục hồi rồi gia công hoàn thiện lại.
Khi kết hợp với robot arm hoặc hệ thống nhiều trục, DED cũng có thể tạo component kích thước lớn hơn đáng kể so với build chamber của Powder Bed Fusion.

3.3 Cold Spray
Cold Spray sử dụng khí áp suất cao để gia tốc các hạt kim loại qua nozzle đến vận tốc rất lớn.
Thay vì nung chảy hoàn toàn vật liệu, các particle liên kết với substrate nhờ năng lượng va chạm và biến dạng dẻo khi tiếp xúc bề mặt.
Điểm khác biệt quan trọng là quá trình diễn ra ở nhiệt độ thấp hơn đáng kể so với fusion-based metal AM.
Nhờ đó, Cold Spray hạn chế heat-affected zone và phù hợp với những application mà tác động nhiệt lên component gốc cần được kiểm soát.
Tốc độ deposition cao cũng khiến công nghệ đặc biệt đáng chú ý trong repair và restoration của component kích thước lớn trong aerospace, energy và defense.

3.4 LMM (Laser Metal Melting)
Trong một số tài liệu, thuật ngữ Laser Metal Melting được sử dụng để mô tả quá trình laser nung chảy hoàn toàn metal powder theo từng layer và có nguyên lý gần với SLM.
Nhóm công nghệ này hướng đến những chi tiết kim loại có mật độ cao, feature nhỏ và độ chính xác tốt.
Cần lưu ý thuật ngữ LMM cũng được Incus sử dụng cho Lithography-based Metal Manufacturing – một process hoàn toàn khác, trong đó metal feedstock kết hợp photopolymer được tạo hình bằng ánh sáng rồi trải qua debinding và sintering.
Vì vậy, khi đánh giá một hệ thống cụ thể, cần kiểm tra tên đầy đủ của process thay vì chỉ dựa trên chữ viết tắt LMM.
3.5 DMLS (Direct Metal Laser Sintering)
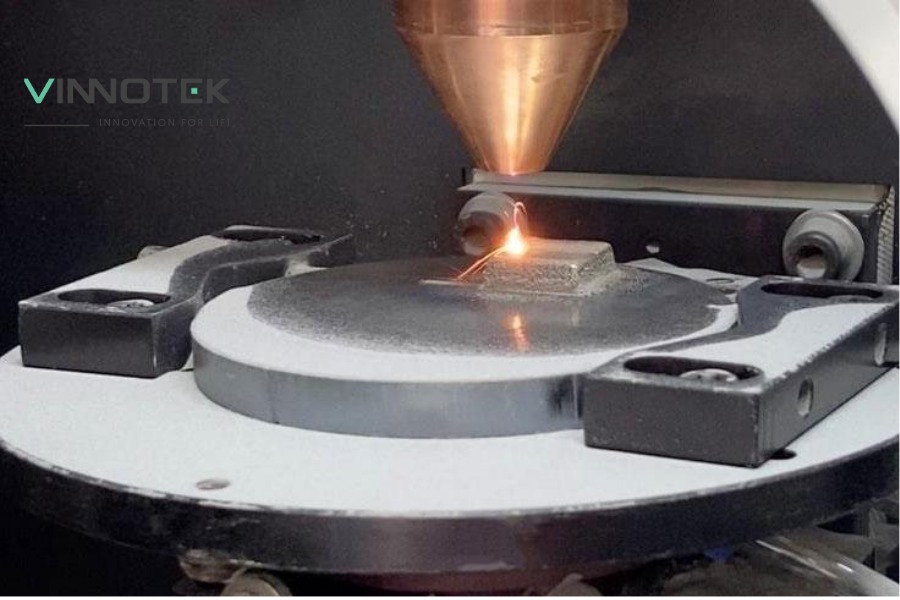
DMLS cũng sử dụng laser để xử lý metal powder theo từng lớp.
Thuật ngữ DMLS ban đầu nhấn mạnh cơ chế sintering, tuy nhiên trong các hệ thống thương mại hiện đại, ranh giới giữa DMLS và các process laser powder-bed fusion khác đôi khi không hoàn toàn tách biệt.
Điểm chung là công nghệ cho phép tạo component kim loại trực tiếp từ CAD với geometry phức tạp và độ chính xác cao.
DMLS được sử dụng rộng rãi trong aerospace, medical, tooling và nhiều nhóm part có production volume thấp đến trung bình.

3.6 EBM (Electron Beam Melting)
EBM sử dụng electron beam thay cho laser để nung chảy metal powder.
Quá trình diễn ra trong môi trường chân không, phù hợp với các vật liệu phản ứng mạnh hoặc những application yêu cầu điều kiện process đặc biệt.
Titanium là một trong những nhóm vật liệu nổi bật của EBM, đặc biệt trong aerospace và medical implant.
Do cơ chế tạo năng lượng và điều kiện vận hành khác laser-based process, EBM có đặc điểm riêng về tốc độ, surface finish, residual stress và loại geometry phù hợp.
3.7 Các công nghệ mới nổi
UAM – Ultrasonic Additive Manufacturing: Công nghệ liên kết các lớp metal foil bằng ultrasonic vibration và áp lực thay vì nung chảy toàn bộ vật liệu.
Do nhiệt độ process tương đối thấp, UAM có khả năng kết hợp nhiều loại kim loại trong cùng một component và mở ra hướng phát triển hybrid material.
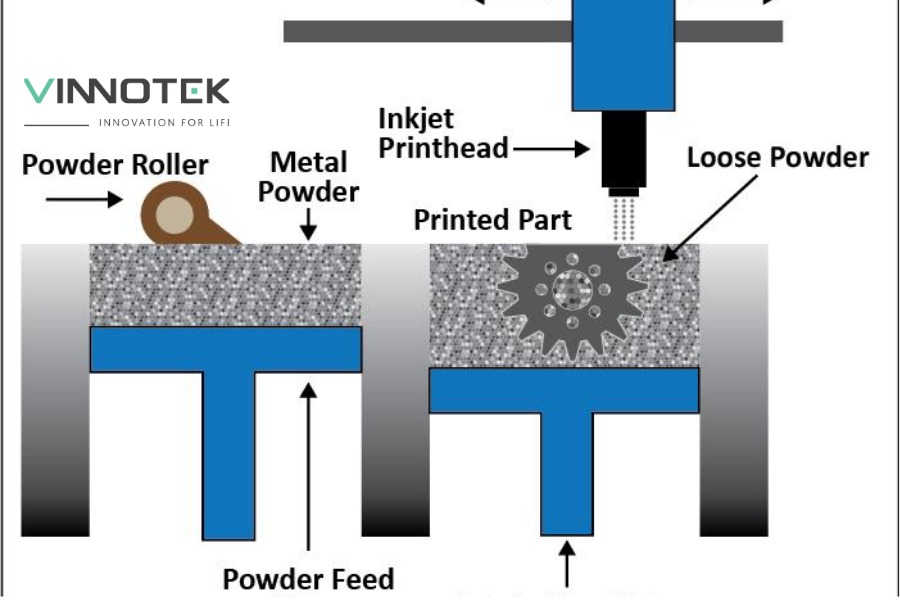
Binder Jetting: Binder được phun có chọn lọc lên metal powder để hình thành green part.
Quá trình tạo hình không yêu cầu laser melting, giúp tăng khả năng scale production. Tuy nhiên, chi tiết sau khi in vẫn phải trải qua debinding và sintering để đạt properties cuối cùng.
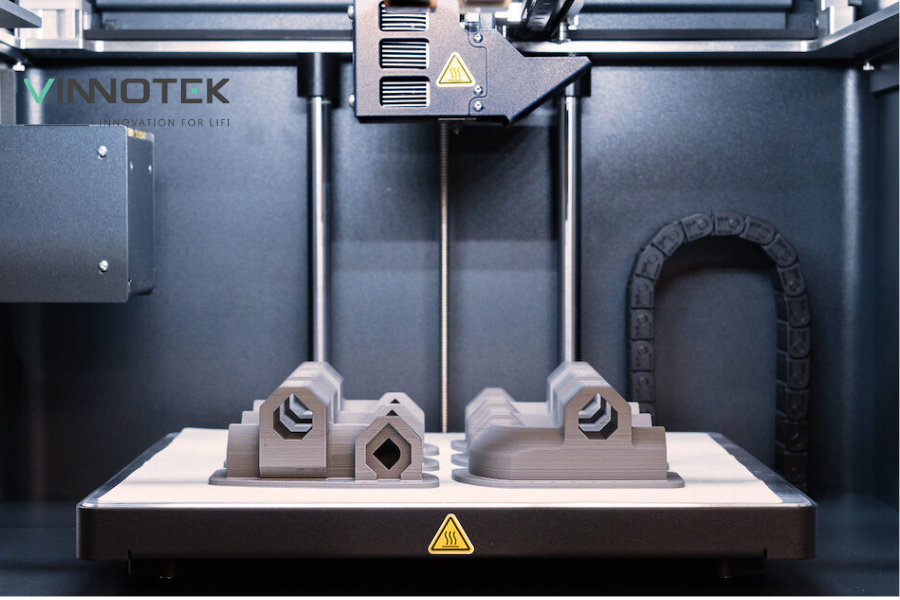
Metal Extrusion: Metal powder được trộn với polymer binder thành filament hoặc feedstock có thể extrusion tương tự FDM.
Green part sau đó được debind và sinter. Cách tiếp cận này giúp giảm yêu cầu về high-power laser và powder handling trực tiếp ở giai đoạn tạo hình.
4. Bảng so sánh tổng quan các loại công nghệ in 3D kim loại
Không có một công nghệ in kim loại tốt nhất cho mọi ứng dụng. Một chi tiết 20 mm có internal channel sẽ cần process khác hoàn toàn với một turbine component dài 1 m cần repair.
| Công nghệ | Nguyên lý hoạt động | Tốc độ deposition | Độ chính xác | Kích thước build | Ưu điểm chính |
| SLM | Laser nung chảy hoàn toàn metal powder trong powder bed | Trung bình | Cao | Nhỏ – trung bình | Feature nhỏ, geometry phức tạp, mật độ cao |
| DED | Nung chảy bột hoặc dây ngay tại vùng material deposition | Cao | Thấp – trung bình | Lớn | Repair, feature addition, chi tiết lớn |
| Cold Spray | Hạt kim loại tốc độ cao liên kết bằng động năng | Rất cao | Thấp | Lớn | Hạn chế tác động nhiệt, repair nhanh |
| Laser Metal Melting | Laser nung chảy metal powder theo từng layer | Trung bình | Cao | Nhỏ – trung bình | Chi tiết nhỏ, độ đặc cao |
| DMLS | Laser xử lý metal powder theo từng layer | Trung bình | Cao | Nhỏ – trung bình | Linh hoạt với nhiều application |
| EBM | Electron beam nung chảy metal powder trong chân không | Trung bình – cao | Trung bình | Trung bình | Phù hợp titanium và application đặc thù |
Bảng trên chỉ mang tính tổng quan. Trong thực tế, throughput, accuracy và kích thước part còn phụ thuộc vào từng platform, vật liệu và parameter được sử dụng.
5. Quy trình in 3D kim loại cơ bản
Dù mỗi công nghệ có workflow riêng, quy trình sản xuất một chi tiết kim loại bằng Additive Manufacturing thường bắt đầu từ CAD và kết thúc bằng validation sau hậu xử lý.
Bước 1 – Thiết kế mô hình 3D
Chi tiết được tạo trên phần mềm CAD với geometry và yêu cầu kỹ thuật cần thiết.
Ở bước này, design không nên chỉ sao chép nguyên một part được thiết kế cho CNC. DfAM – Design for Additive Manufacturing – giúp tận dụng tốt hơn lợi thế của process, chẳng hạn giảm support, tích hợp nhiều component hoặc tối ưu topology.
Bước 2 – Chuẩn bị vật liệu và thiết bị
Vật liệu được lựa chọn dựa trên mechanical property, môi trường làm việc và khả năng tương thích với hệ thống.
File sau đó được định hướng, tạo support nếu cần, slice và thiết lập process parameter.
Bước 3 – Tạo hình theo lớp
Máy sản xuất từng layer theo dữ liệu digital.
Tùy process, vật liệu có thể được laser melting trong powder bed, deposition qua nozzle hoặc tạo thành green part trước khi trải qua sintering.
Bước 4 – Hậu xử lý
Sau khi in, chi tiết có thể trải qua các bước như loại bỏ powder, tách khỏi build plate, remove support, heat treatment, debinding, sintering, CNC machining hoặc surface finishing.
Với nhiều application công nghiệp, hậu xử lý là một phần không thể tách rời của toàn bộ production workflow.
6. Vật liệu in 3D kim loại
Khả năng lựa chọn vật liệu là một trong những yếu tố quyết định công nghệ in nào phù hợp với ứng dụng.Không phải mọi platform đều có thể xử lý toàn bộ nhóm alloy giống nhau.
6.1 Thép
Stainless steel và tool steel là hai nhóm vật liệu được sử dụng phổ biến trong metal AM.
Stainless steel phù hợp với fixture, component công nghiệp, medical tooling và những ứng dụng cần corrosion resistance.
Tool steel phù hợp với mold insert, die, cutting tool hoặc những component cần hardness và wear resistance cao hơn.

6.2 Siêu hợp kim
Cobalt Chrome và nickel-based superalloy như Inconel được sử dụng trong môi trường có nhiệt độ, tải hoặc corrosion cao.
Đây là nhóm vật liệu phổ biến trong aerospace, gas turbine, energy và những application kỹ thuật mà alloy thông thường khó đáp ứng.
6.3 Titan
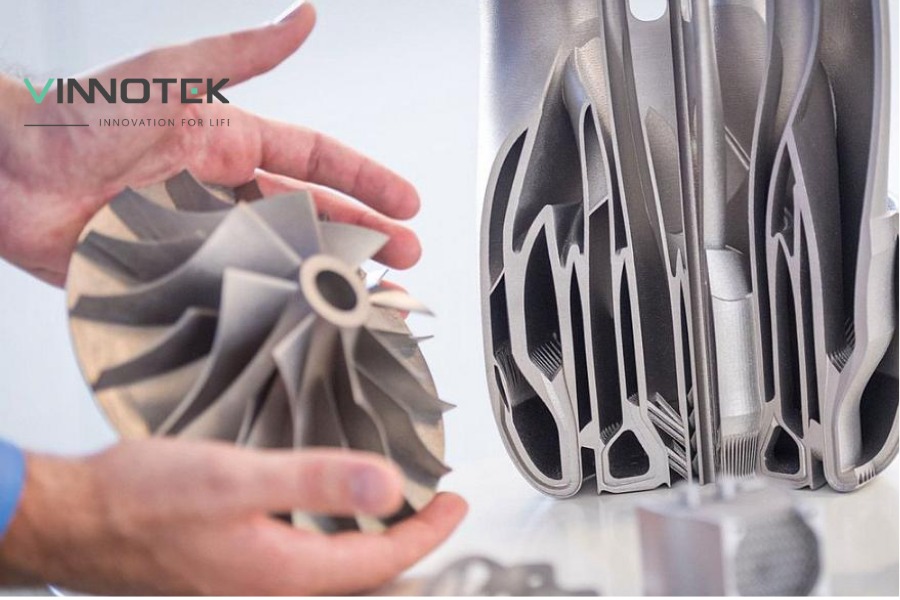
Titanium có tỷ lệ strength-to-weight cao và khả năng chống corrosion tốt.
Các hợp kim titanium được sử dụng nhiều trong aerospace và medical nhờ khả năng tạo component nhẹ nhưng vẫn duy trì mechanical performance cao.
Trong medical, khả năng ứng dụng còn phụ thuộc vào alloy, manufacturing process, hậu xử lý và yêu cầu certification cụ thể.

6.4 Đồng
Copper nổi bật nhờ khả năng dẫn điện và dẫn nhiệt cao.
Material này phù hợp với heat exchanger, cooling component, electrode, electrical contact và những chi tiết cần thermal management.
Thách thức của copper nằm ở khả năng tương tác với nguồn laser, vì vậy cần platform và process parameter phù hợp.

6.5 Nhôm
Aluminum alloy có trọng lượng thấp và tỷ lệ strength-to-weight phù hợp với nhiều application lightweighting.
Nhôm được sử dụng trong automotive, aerospace, robotics và nhiều thiết bị cơ khí cần giảm khối lượng nhưng vẫn giữ được độ cứng cần thiết.
7. Ứng dụng công nghệ in 3D kim loại
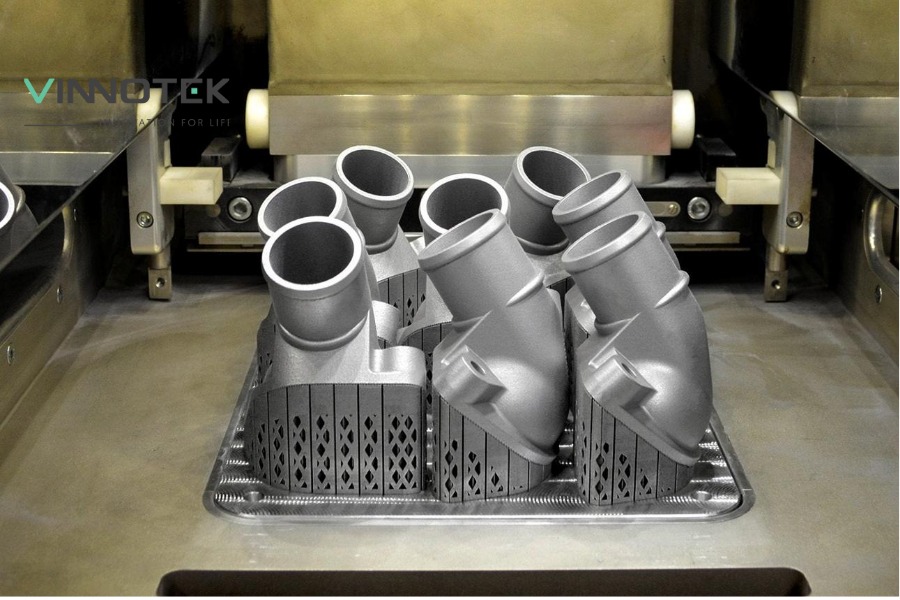
Ứng dụng của công nghệ in 3D kim loại trải rộng từ component kích thước vài milimet đến repair những chi tiết công nghiệp rất lớn.
- Hàng không và vận tải: lightweight bracket, engine component, heat exchanger và những chi tiết chịu tải có topology phức tạp.
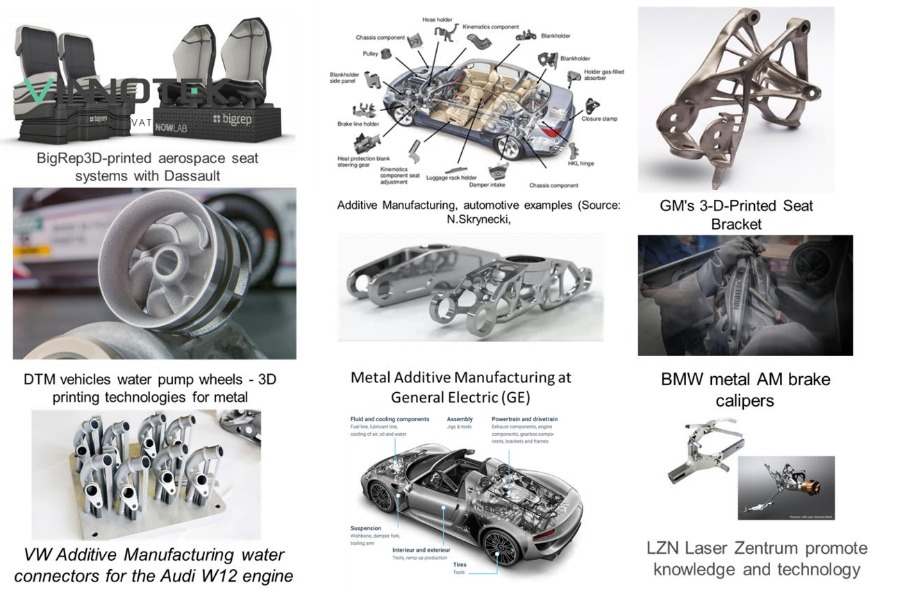
- Ô tô: prototype kim loại, engine component, tooling, jig, fixture và các part cho motorsport hoặc vehicle development.
- Y tế và nha khoa: implant, surgical component, dental restoration và thiết bị được tùy chỉnh theo từng application.
- Cơ khí và sản xuất công nghiệp: mold insert, die, tooling component, fixture và những chi tiết có internal cooling channel.
- Điện tử: heat sink, electrical component và các metal structure có geometry tinh vi.
- Năng lượng: turbine component, repair part và những chi tiết làm việc trong điều kiện nhiệt hoặc corrosion cao.
- Trang sức và mỹ nghệ: sản xuất geometry nhỏ, tinh xảo và có mức độ customization cao.
Điểm chung giữa các nhóm application này là giá trị của geometry và tốc độ thay đổi thiết kế cao hơn việc chỉ tối ưu giá vật liệu trên từng kilogram.
8. Gợi ý máy in 3D kim loại theo từng phân khúc ứng dụng
Máy in 3D kim loại là thiết bị công nghiệp, vì vậy nên lựa chọn theo application, vật liệu, kích thước part và production target thay vì chỉ chia theo mức giá.
Bước vào ngành – chi phí đầu tư thấp hơn, phù hợp thử nghiệm và R&D
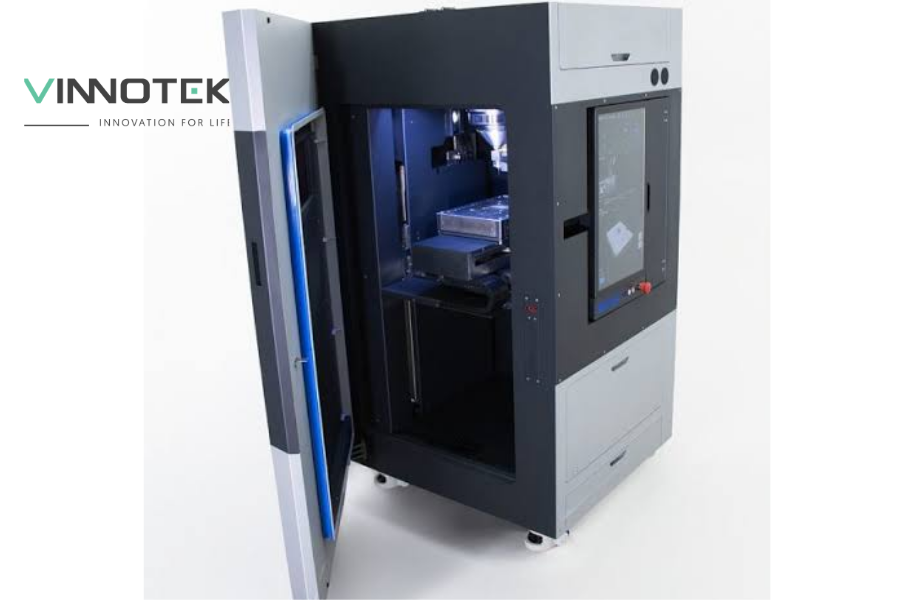
- Meltio M600: sử dụng công nghệ wire-laser DED, phù hợp với doanh nghiệp muốn tiếp cận metal AM cho component kích thước lớn hơn, repair hoặc production mà không phụ thuộc hoàn toàn vào metal powder.
- Markforged Metal X: Metal Extrusion tạo green part trước khi debinding và sintering, phù hợp với một số nhóm part nhỏ và doanh nghiệp muốn tiếp cận metal AM theo workflow gián tiếp.
Sản xuất chính xác – độ chính xác cao, chi tiết phức tạp
- Incus Hammer Series: sử dụng Lithography-based Metal Manufacturing, phù hợp với small metal parts có feature nhỏ, surface quality tốt và geometry phức tạp.

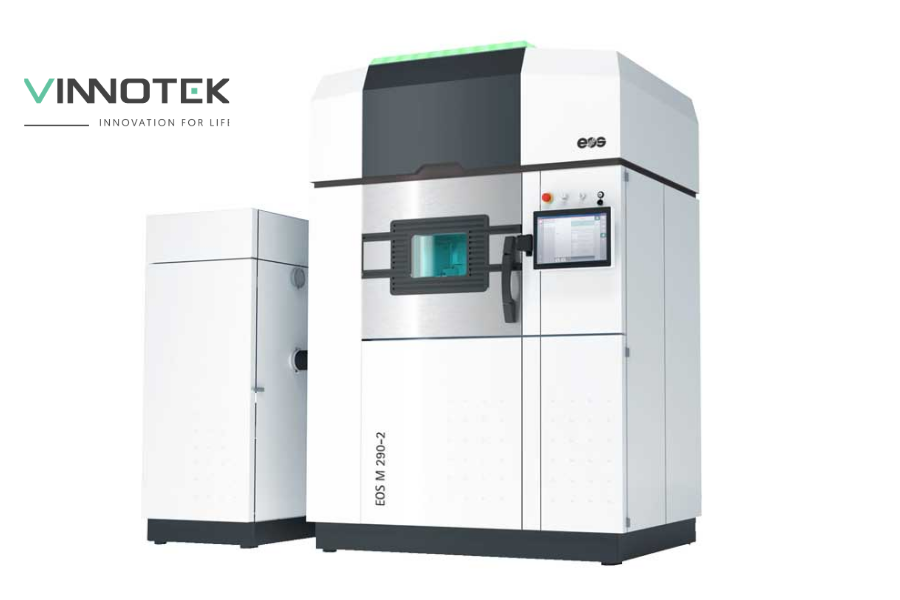
- EOS M-series: thuộc nhóm laser powder-bed fusion, được sử dụng rộng rãi trong nhiều application aerospace, medical và industrial.
Sản xuất và phục hồi quy mô lớn
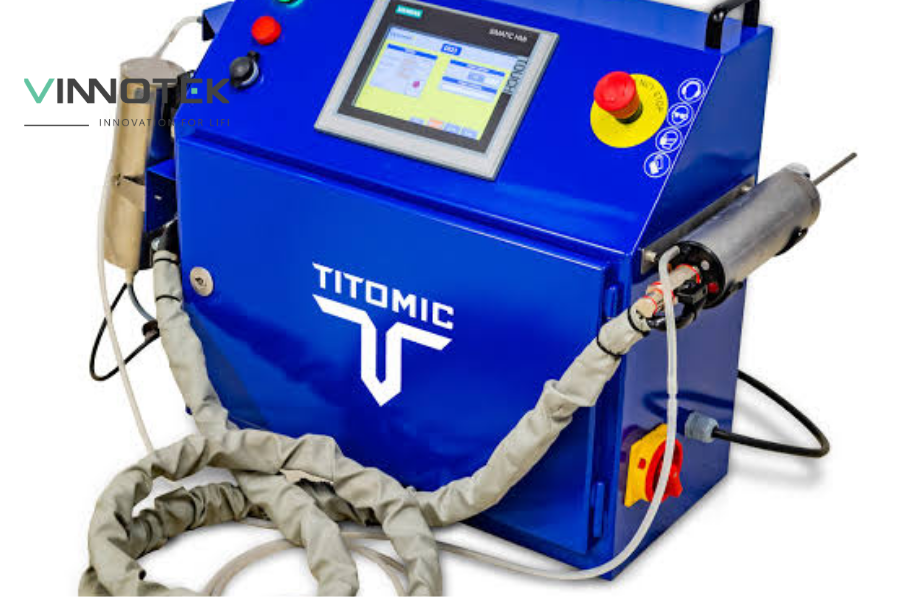
- Titomic Cold Spray systems: phù hợp với high-deposition-rate manufacturing, coating và repair những component kích thước lớn mà không yêu cầu melting toàn bộ vật liệu.
- Hệ DED robot-arm: cho phép deposition đa hướng và mở rộng working envelope, phù hợp với part lớn, feature addition hoặc remanufacturing.

DED Robot-Arm – Deposition đa hướng cho part kích thước lớn
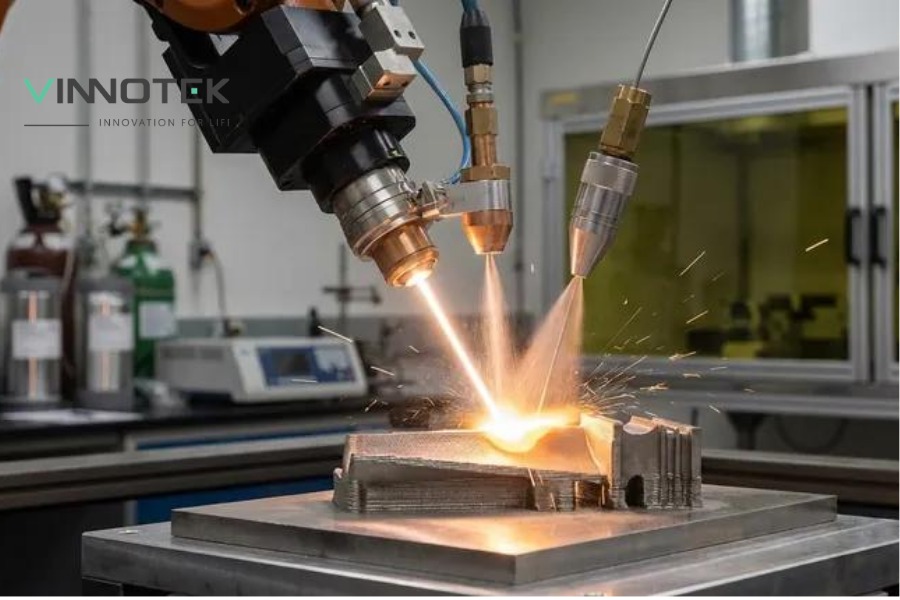
Với danh mục công nghệ trải từ Powder Bed Fusion, DED và Cold Spray đến Lithography-based Metal Manufacturing, Vinnotek có thể đánh giá bài toán từ geometry và production requirement trước khi đề xuất platform phù hợp.
9. In 3D kim loại so với CNC và đúc truyền thống – Khi nào nên chọn công nghệ nào?
In 3D kim loại, CNC và đúc không phải ba phương pháp loại trừ lẫn nhau. Trong nhiều production workflow, chúng được sử dụng bổ trợ cho nhau.
| Tiêu chí | In 3D kim loại | CNC | Đúc truyền thống |
| Phù hợp số lượng | Đơn chiếc, số lượng thấp – trung bình | Đơn chiếc đến trung bình | Số lượng lớn |
| Geometry phức tạp | Rất cao | Bị giới hạn bởi tool access | Trung bình |
| Chi phí cho số lượng thấp | Không cần khuôn | Phụ thuộc setup và machining time | Cao do tooling |
| Chi phí cho số lượng lớn | Thường cao hơn trên mỗi part | Trung bình | Có lợi thế khi volume lớn |
| Thời gian tạo sản phẩm đầu tiên | Nhanh khi không cần tooling | Phụ thuộc programming và setup | Chậm hơn do cần khuôn |
| Dung sai và bề mặt | Critical feature thường cần finishing | Rất cao | Thường cần machining tại vùng critical |
Nếu cần prototype kim loại, geometry phức tạp hoặc production quantity thấp, in 3D kim loại thường đáng cân nhắc vì không cần tạo khuôn riêng.
Nếu chi tiết có geometry tương đối đơn giản nhưng dung sai cực chặt, CNC vẫn là một trong những lựa chọn hiệu quả nhất.
Nếu production volume rất lớn và design đã ổn định, casting thường có lợi thế hơn về unit cost sau khi đã phân bổ chi phí tooling.
Trong thực tế, một component có thể được in gần-net-shape bằng Additive Manufacturing rồi CNC các vùng critical. Đây thường là cách tiếp cận hiệu quả hơn việc cố buộc một công nghệ xử lý toàn bộ yêu cầu.
10. Xu hướng tương lai của công nghệ in 3D kim loại
Metal Additive Manufacturing đang chuyển từ giai đoạn tập trung vào “in được geometry nào” sang câu hỏi lớn hơn: làm thế nào để sản xuất ổn định, tự động và có khả năng scale.
Đa vật liệu trong một chi tiết: Các công nghệ deposition như DED đang mở rộng khả năng chuyển đổi hoặc gradient vật liệu trong cùng component. Điều này tạo cơ hội thiết kế part mà mỗi vùng đảm nhiệm một chức năng khác nhau.
Giám sát quá trình in bằng AI: Camera, melt-pool sensor và các hệ thống monitoring ngày càng tạo ra nhiều process data hơn. AI và data analytics có thể hỗ trợ phát hiện bất thường sớm và cải thiện process control.
Metal AM dễ tiếp cận hơn: Metal Extrusion, Binder Jetting và các process không yêu cầu laser powder-bed truyền thống đang tạo thêm lựa chọn cho doanh nghiệp muốn tiếp cận metal AM ở những application khác nhau.
Tự động hóa hậu xử lý: Remove support, powder handling, heat treatment, depowdering và surface finishing đang được tích hợp sâu hơn vào production cell.
Xu hướng này rất quan trọng vì khi metal AM bước vào serial production, năng suất không còn được quyết định chỉ bởi tốc độ của máy in mà bởi toàn bộ workflow từ file đến finished part.
11. Dịch vụ in 3D kim loại tại Vinnotek
Không phải doanh nghiệp nào cũng cần đầu tư máy ngay từ application đầu tiên.
Vinnotek cung cấp dịch vụ in 3D kim loại theo yêu cầu, giúp khách hàng đánh giá khả năng ứng dụng công nghệ trước khi triển khai đầu tư ở quy mô lớn hơn.
Tùy geometry, kích thước, vật liệu và mục tiêu sử dụng, đội ngũ kỹ thuật sẽ đánh giá công nghệ phù hợp cho từng chi tiết thay vì áp dụng một process duy nhất cho mọi application.
Quy trình hỗ trợ có thể bắt đầu từ kiểm tra CAD, đánh giá khả năng sản xuất, tối ưu topology hoặc DfAM, lựa chọn vật liệu và xác định các bước post-processing cần thiết.
Với những part có critical tolerance hoặc mating surface, workflow cũng có thể kết hợp Additive Manufacturing với CNC machining, heat treatment và surface finishing để đạt yêu cầu cuối cùng.
Cách tiếp cận này phù hợp với doanh nghiệp đang ở giai đoạn prototype, engineering validation hoặc muốn xác định rõ ROI trước khi đưa metal AM vào production.
12. Nên mua máy in 3D kim loại tại Việt Nam ở đâu?
Vinnotek cung cấp nhiều nền tảng công nghệ in 3D kim loại cho các bài toán sản xuất khác nhau, từ Powder Bed Fusion, DED và Cold Spray đến Lithography-based Metal Manufacturing.
Danh mục giải pháp gồm các thương hiệu công nghiệp như Nikon SLM Solutions, Meltio, Titomic và Incus, tương ứng với những application và scale sản xuất khác nhau.
Điểm quan trọng khi đầu tư không phải là tìm một máy có nhiều thông số nhất, mà là xác định đúng part portfolio mà doanh nghiệp muốn sản xuất.
Một component nhỏ có internal channel và tolerance cao sẽ cần platform khác với một shaft dài cần repair. Tương tự, một R&D lab sản xuất vài part mỗi tuần sẽ có yêu cầu khác với nhà máy hướng đến serial production.
Vinnotek hỗ trợ doanh nghiệp phân tích application, lựa chọn công nghệ, đánh giá vật liệu và xây dựng workflow từ thiết kế đến post-processing trước khi xác định cấu hình thiết bị.
Bên cạnh chuyển giao máy, đội ngũ kỹ thuật hỗ trợ đào tạo vận hành, application development và tối ưu quy trình để hệ thống được đưa vào sản xuất theo đúng mục tiêu ban đầu.
Câu hỏi thường gặp
In 3D kim loại có đắt hơn CNC không?
Không thể so sánh chỉ dựa trên một mức giá cố định. Với chi tiết geometry phức tạp, số lượng thấp hoặc cần nhiều setup khi CNC, in 3D kim loại có thể kinh tế hơn vì không cần tooling và giảm số công đoạn. Với part đơn giản, dung sai chặt và volume phù hợp, CNC vẫn có thể hiệu quả hơn.
Độ chính xác của in 3D kim loại đạt bao nhiêu?
Độ chính xác phụ thuộc rất lớn vào công nghệ, kích thước part, vật liệu và parameter. Các laser powder-bed process có thể tạo feature ở mức hàng chục micromet, trong khi DED và Cold Spray ưu tiên deposition rate và kích thước lớn hơn. Những bề mặt hoặc tolerance critical vẫn thường được CNC hoàn thiện sau in.
Vật liệu nào phổ biến nhất trong in 3D kim loại tại Việt Nam?
Stainless steel và aluminum là hai nhóm vật liệu phổ biến nhờ phạm vi ứng dụng rộng. Titanium được sử dụng nhiều hơn trong các application yêu cầu tỷ lệ strength-to-weight cao hoặc đặc tính vật liệu đặc thù, trong khi nickel alloy, tool steel và copper phù hợp với những bài toán kỹ thuật chuyên sâu hơn.


