Trong lĩnh vực động cơ phản lực, có những chi tiết mà hiệu suất không còn được quyết định chủ yếu bởi vật liệu hay công suất máy, mà bởi chính hình học bên trong của chi tiết đó. Cánh turbine, buồng đốt động cơ phản lực, cùng với đầu phun nhiên liệu hay các cụm dẫn dòng nhiệt cao đều thuộc nhóm như vậy.
Theo cách nhìn của Vinnotek, đây là nơi in 3D kim loại không chỉ nhanh hơn hay linh hoạt hơn, mà trở thành công nghệ gần như bắt buộc nếu muốn đi tới những cấu trúc mà phương pháp chế tạo truyền thống không còn theo kịp.
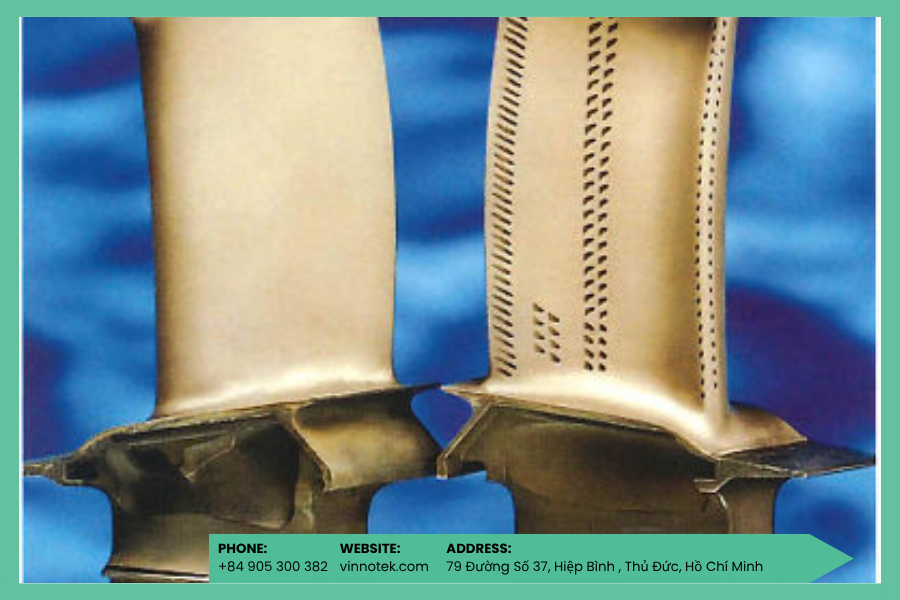
Trong một động cơ phản lực hiện đại, nhiệt độ khí cháy đi vào tầng turbine đầu tiên có thể vượt xa ngưỡng nóng chảy của chính hợp kim làm cánh. Cánh turbine chỉ vận hành được vì bên trong nó là một mạng kênh làm mát ba chiều cực kỳ phức tạp, kết hợp với lớp phủ cách nhiệt ở bề mặt ngoài.
Gia công CNC không thể tạo đầy đủ những kênh này từ một khối đặc. Đúc truyền thống chỉ giải quyết được một phần. Chính vì vậy, với các chi tiết mà hình học bên trong quyết định trực tiếp đến khả năng làm mát, độ bền và hiệu suất, công nghệ SLM mở ra một hướng tiếp cận khác hẳn.
1. Vì sao đây là bài toán khó nhất của cơ khí chính xác?
Cánh turbine là một trong những chi tiết làm việc trong môi trường khắc nghiệt nhất của toàn bộ ngành cơ khí dân dụng và hàng không. Ở tầng đầu tiên, chi tiết phải đối mặt đồng thời với nhiệt độ rất cao, tải ly tâm lớn, dao động nhiệt liên tục và yêu cầu khí động rất chặt.
Chỉ một thay đổi nhỏ ở hình học làm mát bên trong hoặc ở lỗ thổi màng trên bề mặt cũng có thể ảnh hưởng trực tiếp đến tuổi thọ của cánh và hiệu suất toàn bộ động cơ.
Buồng đốt động cơ phản lực cũng là một bài toán tương tự, nhưng ở một dạng khác. Tại đây, hình học của buồng, cụm trộn, lỗ pha loãng, hướng phun và đường dẫn nhiên liệu ảnh hưởng trực tiếp đến chất lượng cháy, độ ổn định ngọn lửa và mức phát thải.
Nói cách khác, với các chi tiết này, hình học không chỉ là “hình dáng sản phẩm”, mà là một phần của hiệu năng nhiệt, hiệu năng dòng chảy và độ bền làm việc thực tế.
Đó cũng là lý do các phương pháp truyền thống như đúc đơn tinh thể, ghép tấm và hàn nhiều lớp tuy vẫn rất quan trọng, nhưng thường kéo theo thời gian phát triển dài, nhiều bước trung gian và mức phụ thuộc lớn vào tay nghề ở từng công đoạn.
Với những thiết kế mới có kênh trong phức tạp hơn, nhiều vùng cong ngược hơn hoặc yêu cầu hợp nhất nhiều cụm thành một khối, giới hạn của quy trình cũ bắt đầu bộc lộ rõ hơn.
2. Vật liệu nào phù hợp cho cánh turbine và buồng đốt?
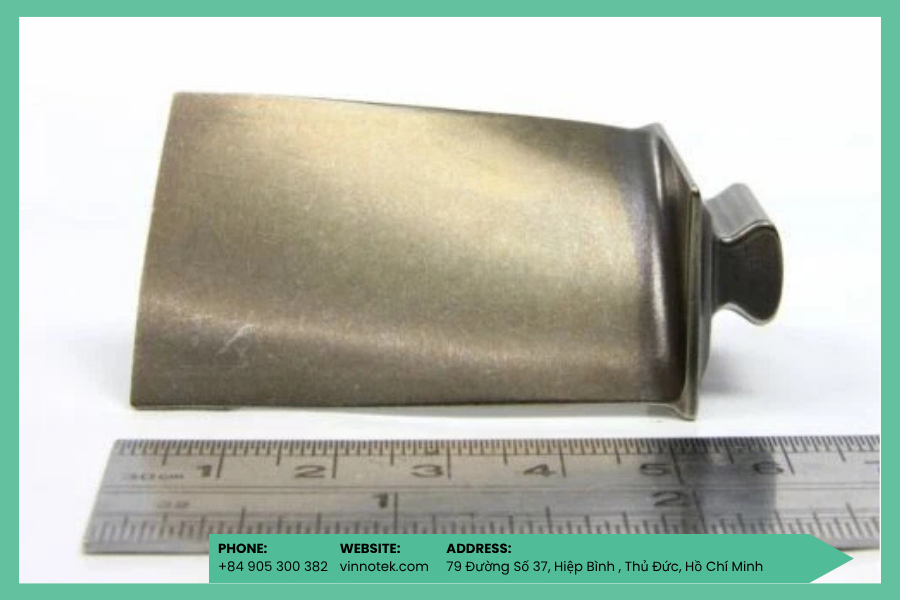
Ở nhóm chi tiết nhiệt độ cao, các hợp kim siêu bền nền niken vẫn là vật liệu cốt lõi. Inconel 718 là một trong những vật liệu được dùng nhiều nhất cho cánh turbine, cụm phun, buồng đốt và các chi tiết chịu nhiệt cao nhờ khả năng duy trì cơ tính tốt sau xử lý nhiệt, đồng thời phù hợp với các yêu cầu kiểm tra nghiêm ngặt trong hàng không và năng lượng.
Với những vùng cần khả năng chống oxy hóa và ăn mòn nhiệt tốt hơn nhưng mức tải cơ học thấp hơn, Inconel 625 là lựa chọn rất đáng chú ý. Trong khi đó, ở các cấu trúc buồng đốt cần truyền nhiệt cực nhanh, những vật liệu nền đồng như GRCop-42 lại mở ra một hướng mới vì ưu thế tản nhiệt cao hơn đáng kể so với hợp kim niken.
Tuy nhiên, trong các ứng dụng này, vật liệu không thể tách rời khỏi quy trình. Một chi tiết in bằng IN718 chỉ thật sự có giá trị kỹ thuật khi đi cùng bộ thông số in phù hợp, chiến lược đặt chi tiết đúng, xử lý HIP, xử lý nhiệt và chuỗi kiểm tra sau in đầy đủ.
Theo cách nhìn của Vinnotek, đây là điểm rất quan trọng vì trong hàng không và turbomachinery, không có chỗ cho cách tiếp cận “in được là xong”
Tham khảo thêm: giải pháp in 3D hàng không vũ trụ đang được ứng dụng để giảm trọng lượng, tối ưu hiệu suất và rút ngắn chu kỳ phát triển sản phẩm.
3. In 3D tạo ra điều gì mà đúc và gia công khó làm được?
Lợi thế lớn nhất của in 3D kim loại trong nhóm ứng dụng này là khả năng tạo ra hình học bên trong cực kỳ phức tạp mà không cần chia chi tiết thành nhiều phần để gia công rồi ghép lại.
Với cánh turbine, điều đó có nghĩa là các kênh làm mát có thể uốn theo biên dạng cánh, thay đổi tiết diện, tích hợp cấu trúc tăng trao đổi nhiệt và kết nối với các lỗ làm mát trên bề mặt theo đúng logic nhiệt – khí động của thiết kế.
Với buồng đốt và đầu phun, in 3D cho phép tích hợp nhiều đường dẫn nhiên liệu, vùng trộn, khoang rỗng và cấu trúc thành mỏng vào cùng một chi tiết. Khi số lượng mối hàn, mối ghép và chi tiết trung gian giảm xuống, rủi ro sai số lắp ráp cũng giảm theo.
Đồng thời, nhóm thiết kế có thể thử nhiều phương án hình học hơn trong thời gian ngắn hơn, thay vì phải “chốt cứng” một thiết kế rồi chờ nhiều tháng mới có nguyên mẫu để kiểm tra.
Đây là điểm mà Vinnotek đánh giá rất cao ở công nghệ SLM. Giá trị của nó không nằm ở việc chỉ thay một công nghệ tạo hình bằng công nghệ khác. Giá trị nằm ở chỗ nó cho phép thiết kế theo hiệu năng, thay vì phải thiết kế theo giới hạn của đúc hoặc gia công trước rồi mới tìm cách thỏa hiệp.
4. Ba ví dụ tiêu biểu đã chứng minh giá trị thực tế
Ví dụ nổi tiếng nhất là đầu phun nhiên liệu của động cơ GE LEAP. Ở cấu hình cũ, chi tiết này gồm khoảng 20 phần riêng lẻ phải ghép và hàn lại với nhau.
Khi chuyển sang in 3D kim loại, toàn bộ cụm được hợp nhất thành một chi tiết duy nhất, nhẹ hơn khoảng 25%, bền hơn nhiều lần và giảm chi phí sản xuất đáng kể.
Đây cũng là một trong những dấu mốc đầu tiên cho thấy in 3D không chỉ dừng ở nguyên mẫu, mà đã bước vào sản xuất hàng loạt trong hàng không dân dụng.
Một ví dụ khác đến từ Honeywell, nơi in 3D được đưa vào quy trình phát triển cánh turbine theo hướng rút ngắn mạnh chu kỳ thử nghiệm. Thay vì mất từ một đến hai năm cho một vòng phát triển nguyên mẫu bằng khuôn và đúc truyền thống, doanh nghiệp có thể rút xuống chỉ còn khoảng 7- 8 tuần cho một vòng kiểm chứng thiết kế.
Với ngành động cơ, khác biệt này không chỉ là tiết kiệm thời gian. Nó thay đổi hoàn toàn tốc độ học hỏi của đội ngũ kỹ thuật.
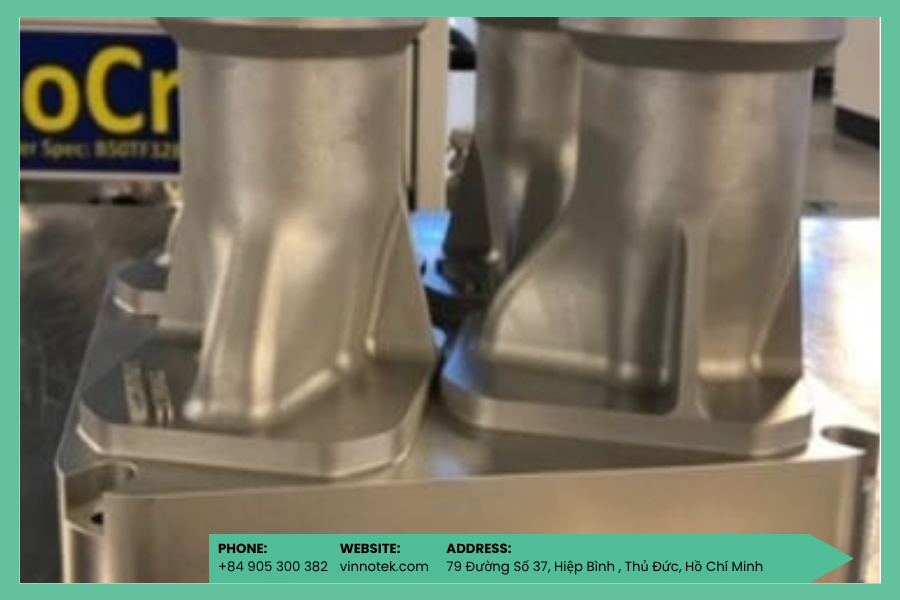
Ở nhóm hàng không vũ trụ, dự án buồng đốt đơn khối của CellCore cùng Nikon SLM Solutions là một ví dụ rất rõ. Toàn bộ buồng đốt, thành làm mát và các đường dẫn liên quan được tích hợp trong một cấu trúc liền khối bằng Inconel 718, với thời gian tạo hình chỉ vài ngày thay vì nhiều tháng như quy trình truyền thống.
Đây là minh chứng rõ ràng cho khả năng hợp nhất chi tiết và rút ngắn chu kỳ chế tạo của SLM khi áp dụng đúng bài toán.

Xem thêm: máy in 3D SLM kim loại công nghệ nền tảng cho sản xuất chi tiết kim loại có độ chính xác cao trong hàng không và công nghiệp.
5. Chọn hệ thống nào cho từng nhóm ứng dụng?
Không phải mọi chi tiết turbine hay buồng đốt đều cần cùng một hệ máy. Với các chi tiết nhỏ và phức tạp như đầu phun, bộ chia dòng hoặc cánh turbine cỡ nhỏ, những hệ thống như Nikon SLM 125 hoặc SLM 280 thường phù hợp hơn nhờ độ linh hoạt cao và vùng in đáp ứng tốt cho giai đoạn phát triển sản phẩm lẫn lô nhỏ.
Khi chuyển sang các cụm buồng đốt, tấm lót buồng đốt, đoạn chuyển tiếp hoặc các cụm kích thước trung bình đến lớn, các hệ như SLM 500 sẽ phù hợp hơn về mặt năng suất và kích thước vùng in. Với các ứng dụng rất lớn trong hàng không vũ trụ hoặc động cơ đẩy, những nền tảng như NXG XII 600 mới bộc lộ hết giá trị, đặc biệt khi cần tốc độ tạo hình cao trên các chi tiết hợp kim niken có kích thước lớn.
Theo cách tiếp cận của Vinnotek, lựa chọn hệ thống không nên bắt đầu từ câu hỏi “máy nào mạnh nhất”. Nó nên bắt đầu từ bài toán thực tế: chi tiết nào cần làm trước, mục tiêu là nghiên cứu hay sản xuất thử, kích thước build ra sao, vật liệu nào đang được ưu tiên và đội ngũ đã sẵn sàng đến mức nào cho chuỗi hậu xử lý và kiểm tra chất lượng.
6. Hậu xử lý là phần bắt buộc, không phải phần phụ
Với các chi tiết hàng không và turbomachinery, in xong mới chỉ là bước đầu. Để một chi tiết SLM Inconel đạt điều kiện đánh giá nghiêm túc, nó thường phải đi qua cả chuỗi hậu xử lý gồm tháo support, xử lý HIP, xử lý nhiệt, gia công tinh ở các bề mặt chức năng và kiểm tra không phá hủy.
Riêng với các chi tiết chịu tải và chịu nhiệt cao, bước HIP gần như là yêu cầu bắt buộc để giảm rỗ khí còn lại và nâng độ đặc khối vật liệu lên mức rất cao. Sau đó, xử lý nhiệt sẽ quyết định trực tiếp đến cơ tính cuối cùng, còn gia công tinh và kiểm tra không phá hủy sẽ quyết định chi tiết có thực sự sẵn sàng cho thử nghiệm hay không.
Đây là điểm mà Vinnotek luôn nhấn mạnh khi tư vấn cho các ứng dụng kim loại cao cấp. Máy in là rất quan trọng, nhưng giá trị kỹ thuật thật sự chỉ xuất hiện khi doanh nghiệp nhìn toàn bộ quy trình như một hệ thống hoàn chỉnh, từ thiết kế cho in 3D đến xử lý sau in và kiểm tra chất lượng.
7. Ứng dụng nào khả thi tại Việt Nam?
Việt Nam hiện chưa có chương trình chế tạo động cơ phản lực thương mại nội địa, nhưng điều đó không có nghĩa là các ứng dụng này hoàn toàn xa vời. Trên thực tế, vẫn có ba hướng tiếp cận rất đáng quan tâm.
- Thứ nhất là R&D và đào tạo kỹ thuật cao, nơi các trường đại học, viện nghiên cứu và đơn vị quốc phòng có thể dùng SLM để tạo mẫu cánh turbine, đầu phun hoặc buồng đốt cho mục đích thử nghiệm truyền nhiệt, dòng chảy và vật liệu.
- Thứ hai là nhóm turbomachinery công nghiệp, như turbine khí, APU, máy nén khí hoặc các cụm chịu nhiệt cao trong năng lượng, nơi mức độ chứng nhận có thể khả thi hơn giai đoạn đầu.
- Thứ ba là nhóm phát triển năng lực chế tạo lõi, nơi doanh nghiệp Việt Nam chưa cần nhắm ngay đến chi tiết bay, mà có thể bắt đầu từ nguyên mẫu, đồ gá, chi tiết kiểm chứng công nghệ và các cấu phần phục vụ quá trình nghiên cứu.
Theo cách nhìn của Vinnotek, đây là lộ trình thực tế hơn cho bối cảnh Việt Nam. Chúng tôi không coi in 3D kim loại cho turbine hay buồng đốt là câu chuyện “mua máy về là làm được ngay”. Đây là một hành trình xây dựng năng lực từng bước, đòi hỏi cả công nghệ, con người, tiêu chuẩn và đối tác đồng hành đủ sâu.

8. Vinnotek đồng hành như thế nào với các dự án SLM hàng không và turbomachinery?
Với Vinnotek, các dự án kiểu này không phải là bài toán bán thiết bị đơn lẻ. Chúng tôi tiếp cận từ góc độ giải pháp trọn gói và đồng hành dài hạn: cùng khách hàng xác định đúng ứng dụng, đúng vật liệu, đúng hệ thống, đúng lộ trình làm chủ công nghệ và đúng mức đầu tư ở từng giai đoạn.
Điểm khác biệt của Vinnotek nằm ở chỗ chúng tôi không chỉ nói về máy. Chúng tôi xây dựng năng lực từ chuyên môn in kim loại, kết nối hệ sinh thái qua METAMAN, đến việc đồng hành với khách hàng trong triển khai thực tế, đào tạo và phát triển năng lực lâu dài.
Với các ứng dụng kỹ thuật cao như cánh turbine, buồng đốt hay cụm phun, cách tiếp cận này đặc biệt quan trọng, vì thành công không nằm ở việc có máy, mà ở việc làm đúng ngay từ đầu.
Là đối tác công nghệ của Nikon SLM Solutions tại Việt Nam, Vinnotek có nền tảng phù hợp để đồng hành với các tổ chức đang nghiên cứu hoặc phát triển ứng dụng SLM kim loại trong hàng không, năng lượng và cơ khí chính xác.
Nhưng quan trọng hơn, chúng tôi nhìn đây là một phần của sứ mệnh lớn hơn: từng bước nâng tầm năng lực sản xuất Việt Nam ở những lĩnh vực khó nhất, đòi hỏi tiêu chuẩn cao nhất và tạo ra giá trị công nghệ cao nhất.

Bài viết liên quan:
- In 3D kim loại bracket hàng không giúp tối ưu kết cấu nhẹ nhưng vẫn đảm bảo độ bền và an toàn trong điều kiện bay khắc nghiệt.
- Ống dẫn nhiên liệu, bộ trao đổi nhiệt là những ứng dụng tiêu biểu của in 3D kim loại trong việc tạo hình kênh dẫn phức tạp và cải thiện hiệu suất trao đổi nhiệt.
- Kỷ nguyên mới cho hàng không quân sự nhờ in 3D SLM phản ánh sự chuyển dịch mạnh mẽ trong thiết kế và sản xuất linh kiện quốc phòng hiện đại.
9. Kết luận
In 3D cánh turbine và buồng đốt động cơ phản lực là một trong những đỉnh cao rõ nhất của công nghệ SLM kim loại. Ở đây, hình học không chỉ là yếu tố thiết kế, mà là nền tảng trực tiếp của khả năng làm mát, độ bền và hiệu suất.
Từ đầu phun nhiên liệu của GE LEAP, các vòng phát triển nhanh hơn tại Honeywell, đến buồng đốt đơn khối do CellCore và Nikon SLM Solutions thực hiện, thị trường đã cho thấy rất rõ rằng khi hình học trở thành giới hạn, in 3D không còn là lựa chọn phụ.
Với Vinnotek, đây không chỉ là một chủ đề công nghệ đáng chú ý. Đây là một hướng đi chiến lược cho những tổ chức tại Việt Nam muốn xây dựng năng lực nghiên cứu, thử nghiệm và từng bước làm chủ các ứng dụng kim loại phức tạp nhất.
Chúng tôi tin rằng con đường nâng tầm sản xuất Việt Nam không bắt đầu từ những bài toán dễ nhất, mà từ việc dám tiếp cận những ứng dụng khó, làm đúng chuẩn và đi cùng những đối tác công nghệ phù hợp.


