Việc thay nhựa in 3D đúng cách giúp máy in hoạt động ổn định và sản phẩm đạt chất lượng cao. Trong hướng dẫn này, Vinnotek chia sẻ cách nhận biết dấu hiệu cần thay nhựa, chuẩn bị vật dụng, nạp filament mới và vệ sinh resin an toàn, giúp người mới dễ thực hiện nhanh chóng và hiệu quả.
1. Những dấu hiệu cần thay nhựa in 3D
Việc thay nhựa in 3D đúng cách giúp máy in vận hành ổn định và sản phẩm đạt chất lượng cao. Người dùng cần nhận biết sớm các dấu hiệu bất thường của vật liệu để chủ động xử lý, tránh gián đoạn in ấn và bảo vệ đầu phun khỏi tắc nghẽn.
Một số dấu hiệu cần chú ý:
- Lượng nhựa trên cuộn sắp hết, không đủ hoàn thành các lớp in cuối cùng.
- Sợi nhựa bị đứt hoặc giòn do bảo quản lâu hoặc ẩm.
- Dòng nhựa đùn ra không đều, bản in xuất hiện lỗ hổng li ti.
- Cần thay đổi màu sắc hoặc tính chất vật liệu để phù hợp với thiết kế mới.
Phát hiện kịp thời giúp giảm rủi ro hư hỏng bộ đùn và lãng phí thời gian. Nên chuẩn bị cuộn Filament mới với thông số nhiệt độ tương thích trước khi bắt đầu quy trình, đảm bảo máy in vận hành an toàn và hiệu quả.

Tham khảo thêm: Chi tiết các nhóm vật liệu tiên tiến đang định hình lại Công nghệ in 3D trên toàn cầu.
2. Những vật dụng cần chuẩn bị để thay nhựa in 3D
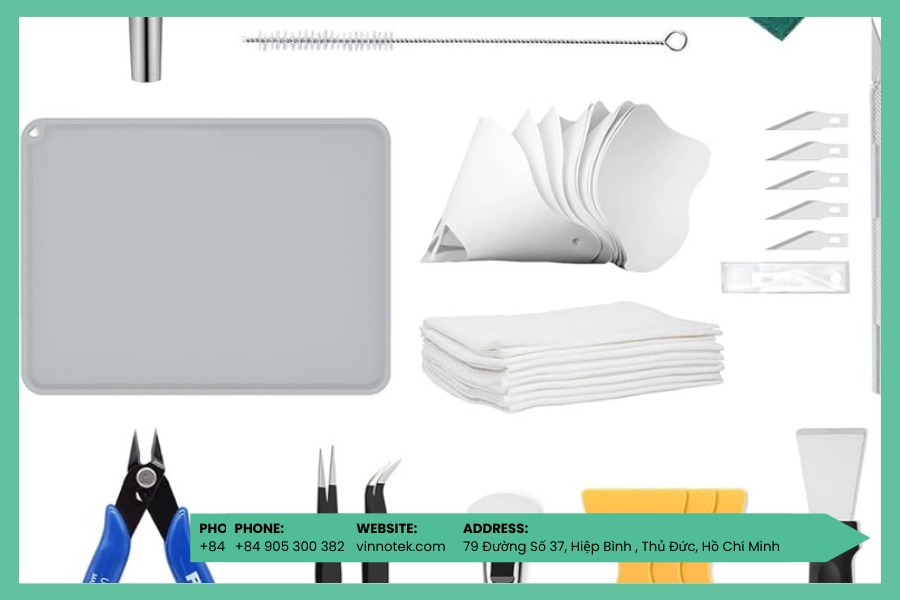
Để thay nhựa in 3D an toàn và hiệu quả, việc chuẩn bị đầy đủ dụng cụ là rất quan trọng. Các vật dụng sau sẽ giúp bạn vệ sinh resin, nạp nhựa mới và bảo vệ bản thân trong quá trình thao tác:
- Khăn giấy
- Cồn isopropyl
- Găng tay nitrile
- Kính bảo hộ
- Cây gạt cao su
- Chai rỗng để chứa resin hoặc dùng lại hộp resin ban đầu
- Rây lọc
- Phễu silicone
- Đèn UV hoặc một vị trí có ánh nắng mặt trời
- Bề mặt làm việc được bảo vệ, như thảm silicone hoặc tấm phủ
Có thể bạn quan tâm:
- Phân loại đặc tính cơ học của các dòng Nhựa cảm quang in 3D dành cho chế tác y khoa và trang sức.
- Quy trình nghiền và đùn lại sợi filament trong chu trình Tái chế nhựa in 3D khép kín.
3. Hướng dẫn thay nhựa in 3D và vệ sinh resin an toàn
Để đảm bảo máy in hoạt động ổn định, việc thay nhựa in 3D cần thực hiện theo các bước an toàn và chính xác. Phần dưới đây Vinnotek sẽ hướng dẫn bạn cách tháo nhựa cũ, cài đặt máy với nhựa mới, nạp filament và chạy bản thử, giúp quá trình in diễn ra suôn sẻ và hiệu quả hơn nhé.
3.1 Tháo cuộn nhựa cũ và xử lý đầu đùn
Việc tháo nhựa cũ đúng kỹ thuật không chỉ bảo vệ bộ đùn mà còn đảm bảo độ tinh khiết cho lớp nhựa mới, giúp quá trình in đạt chất lượng tối ưu.
Các bước chi tiết:
- Gia nhiệt đầu phun đến nhiệt độ nóng chảy phù hợp với loại nhựa đang sử dụng.
- Nhấn giữ lẫy khóa của bộ đùn và kéo sợi nhựa cũ ra ngoài theo hướng ngược lại, nhẹ nhàng nhưng dứt khoát.
- Vệ sinh đầu phun bằng cách loại bỏ các mảng nhựa thừa bám quanh, đảm bảo lớp nhựa mới không bị lẫn tạp chất.
- Nếu nhựa cũ còn bám chặt trong buồng nhiệt, sử dụng thanh nhựa làm sạch chuyên dụng để đùn qua đầu phun.
Thao tác đúng kỹ thuật giúp bảo vệ trục di chuyển, hạn chế sai lệch cơ khí và giữ độ bền cho máy in. Khi đầu đùn đã sạch bóng, máy sẽ sẵn sàng để nạp cuộn nhựa mới và tiếp tục các dự án in 3D với hiệu suất và chất lượng cao.
3.2 Cài đặt máy in phù hợp với nhựa mới
Mỗi loại nhựa như PLA, ABS, PETG hay TPU đều có yêu cầu kỹ thuật riêng về nhiệt độ đầu phun, nhiệt độ bàn in và tốc độ đùn. Truy cập menu điều khiển của máy để điều chỉnh các thông số sao cho phù hợp với loại nhựa mới, đảm bảo nhựa chảy đều và bám dính tốt.
Cài đặt sai nhiệt độ hoặc tốc độ có thể gây kẹt nhựa, cháy đầu phun hoặc bản in cong vênh. Nhựa dẻo thường cần in chậm hơn nhựa cứng để duy trì chất lượng lớp in. Khi hoàn tất thiết lập, máy in sẵn sàng cho bước nạp cuộn nhựa mới và in thử an toàn.
| Loại nhựa | Nhiệt độ đầu phun (Nozzle) | Nhiệt độ bàn in (Bed) | Đặc tính lưu ý |
| PLA | 190°C – 220°C | 0°C – 60°C | Dễ in, ít co ngót, không cần lồng kín. |
| ABS | 230°C – 250°C | 80°C – 110°C | Độ bền cao, dễ cong vênh, cần lồng kín giữ nhiệt. |
| PETG | 220°C – 245°C | 70°C – 80°C | Kết hợp ưu điểm PLA và ABS, độ bám bàn rất mạnh. |
| TPU (Dẻo) | 210°C – 230°C | 40°C – 60°C | Cần in chậm, ưu tiên bộ đùn trực tiếp (Direct Drive). |
| Nylon | 240°C – 260°C | 70°C – 100°C | Rất bền, dễ hút ẩm, cần sấy nhựa trước khi in. |
3.3 Nạp cuộn Filament mới
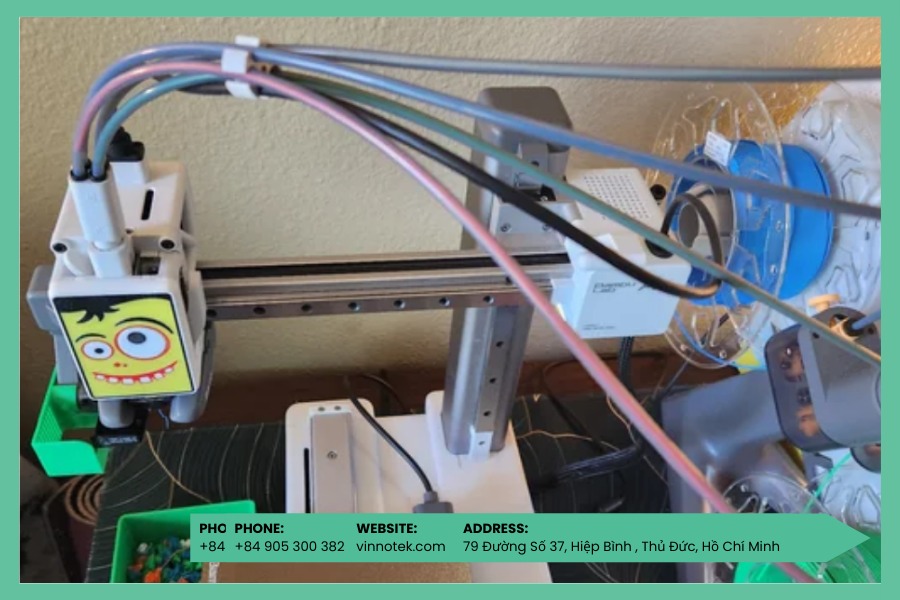
Việc nạp sợi nhựa mới vào máy in yêu cầu sự khéo léo để tránh kẹt ống dẫn nhiệt hoặc làm rối dây nhựa. Đặt cuộn nhựa mới lên giá đỡ, cắt chéo đầu sợi nhựa 45° để dễ luồn vào bộ đùn. Tiếp tục đưa đầu nhựa vào ống dẫn và đẩy nhẹ cho đến khi nhựa mới tiến sâu vào bên trong.
Trong quá trình này, cần đảm bảo cuộn nhựa không bị rối hoặc kẹt dây, giúp máy kéo nhựa ổn định. Khi nhựa chạm tới đầu phun nóng, tiếp tục đẩy thủ công hoặc dùng lệnh đùn trên máy cho đến khi nhựa mới chảy ra. Quan sát màu sắc nhựa chảy ra để chắc chắn toàn bộ nhựa cũ đã được đẩy hết, đảm bảo sản phẩm cuối cùng có màu sắc đồng nhất và chất lượng lớp in tốt nhất.
3.4 Kiểm tra và chạy bản thử sau khi thay nhựa
Trước khi in các sản phẩm phức tạp, nên in một mẫu thử nhỏ để kiểm tra độ bám dính và chất lượng đùn. Bản in thử giúp xác nhận các thiết lập về nhiệt độ và tốc độ đã phù hợp với loại nhựa mới hay chưa. Nếu xuất hiện hiện tượng thiếu nhựa, bong tróc hay lớp in không đều, các thông số cần được điều chỉnh ngay.
Đây cũng là cơ hội để kiểm tra hệ thống cấp liệu vận hành trơn tru. Lắng nghe âm thanh từ bộ đùn giúp phát hiện bất thường; nếu không có tiếng kêu lạ, quá trình nạp vật liệu đã hoàn tất. Kiểm tra kỹ lưỡng bước này giúp bảo vệ máy in khỏi áp lực quá tải và đảm bảo sản phẩm cuối cùng đạt chất lượng tốt nhất.

4. Một số câu hỏi thường gặp về thay nhựa in 3D
Khi thực hiện thay nhựa in 3D, người dùng thường gặp một số thắc mắc về kỹ thuật và an toàn. Phần FAQ này tổng hợp các câu hỏi phổ biến và giải đáp nhanh, giúp bạn xử lý đúng cách, bảo vệ máy in và đảm bảo sản phẩm in ra đạt chất lượng cao.
- Có thể thay nhựa in 3D khi máy đang nóng không?
Có, nhưng chỉ khi đầu phun đã đạt nhiệt độ nóng chảy. Nếu rút nhựa khi máy nguội, sợi nhựa đông cứng dễ gây kẹt hoặc hỏng bộ đùn. Gia nhiệt giúp nhựa cũ tách ra nhẹ nhàng và bảo vệ máy.
- Có nên trộn hai loại Filament khác nhau khi thay?
Không. Chỉ trộn các loại cùng dòng, cùng thông số kỹ thuật. Trộn nhựa không tương thích có thể gây tách lớp, tắc đầu phun hoặc cháy nhựa. Luôn đùn bỏ hết nhựa cũ trước khi nạp loại mới.
- Làm gì khi máy in vẫn gặp lỗi sau khi thay nhựa?
Dùng kim vệ sinh đầu phun, làm sạch bánh răng và ống dẫn, điều chỉnh tốc độ đùn trong phần mềm. Kiểm tra lại để đảm bảo nhựa chảy đều và không trượt.
- Các cấu trúc hỗ trợ (Support, Brim, Raft) quan trọng như thế nào?
- Support: Giàn giáo nâng chi tiết lơ lửng, chọn dạng lưới hoặc cây linh hoạt.
- Brim: Lớp nhựa mỏng xung quanh chân đế, tăng bám dính và ngăn cong vênh.
- Raft: Đế nhiều lớp dưới toàn bộ mô hình, tạo nền phẳng và bảo vệ bề mặt đáy, giúp gỡ sản phẩm dễ dàng.
Lựa chọn tối ưu: Vinnotek đồng hành cùng doanh nghiệp triển khai hệ thống Máy in 3D SLA cho nhu cầu đúc mẫu chảy và nha khoa.
5. Công ty Vinnotek – Nhà cung cấp công nghệ in 3D số 1 Việt Nam
Vinnotek là đơn vị tiên phong tại Việt Nam trong lĩnh vực công nghệ in 3D, cung cấp đầy đủ các máy in 3D và vật liệu in 3D từ PLA, ABS, PETG đến nhựa dẻo và các vật liệu đặc biệt, phục vụ từ nhu cầu học tập, nghiên cứu đến sản xuất công nghiệp. Ngoài ra, chúng tôi còn tổ chức các hội thảo Metaman và workshop chuyên sâu, nơi người tham gia được hướng dẫn trực tiếp cách vận hành máy, xử lý vật liệu an toàn và tối ưu hóa chất lượng bản in.
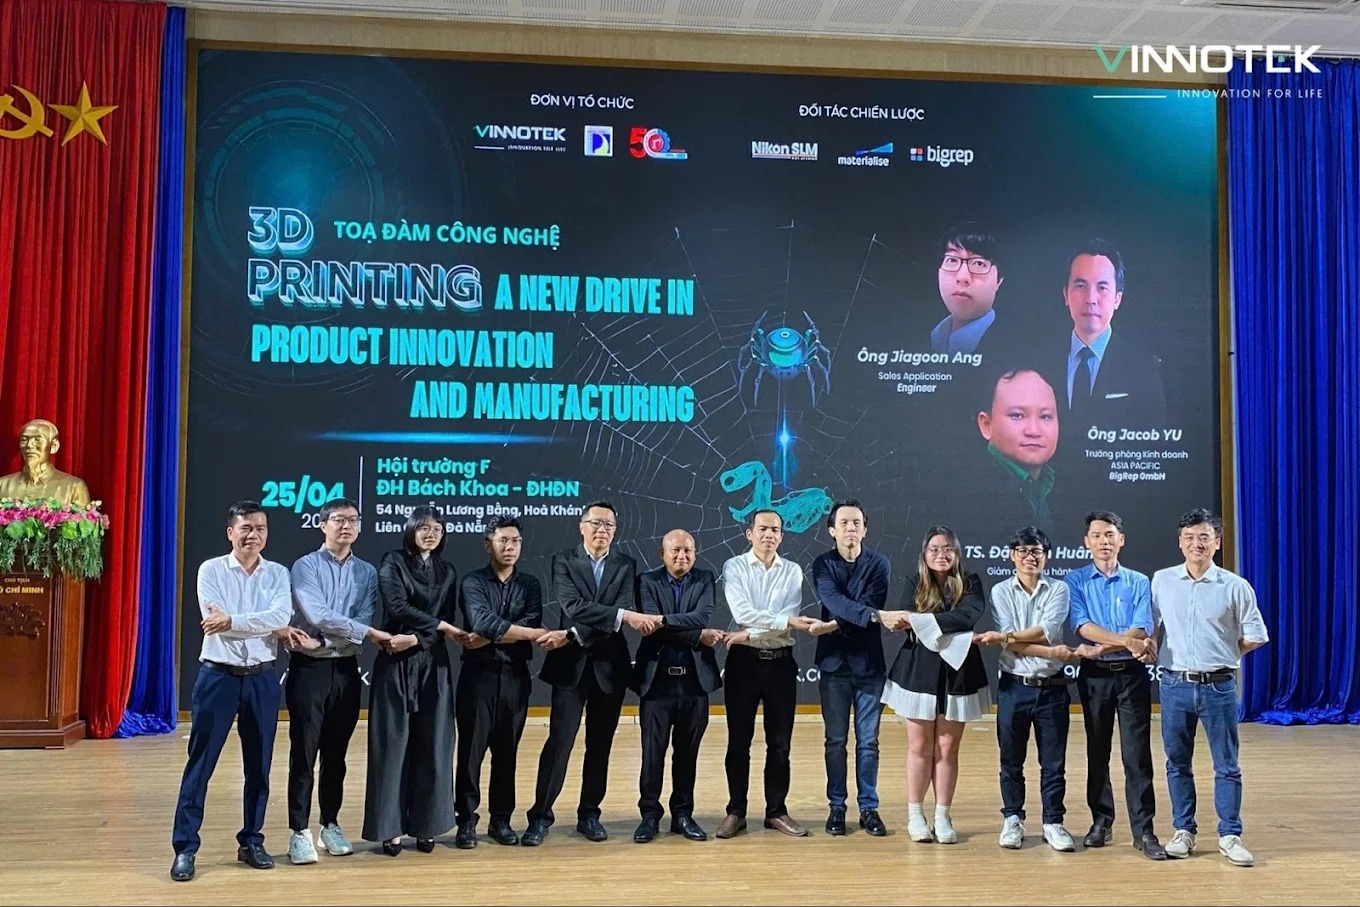
Các chương trình này giúp người mới dễ dàng nắm vững quy trình in 3D, đồng thời tạo cơ hội cho kỹ sư, nhà thiết kế và doanh nghiệp trao đổi kinh nghiệm, trải nghiệm vật liệu mới và nâng cao hiệu suất sản xuất. Khách tham dự còn được học cách phối hợp nhựa, thiết lập máy in hiệu quả và giải quyết các tình huống thực tế khi in 3D.
Nhờ những nỗ lực này, Vinnotek không chỉ là nhà cung cấp thiết bị và vật liệu, mà còn trở thành trung tâm đào tạo, tư vấn và hỗ trợ kỹ thuật 3D hàng đầu Việt Nam, giúp người dùng từ cá nhân đến doanh nghiệp sáng tạo sản phẩm chất lượng cao, tiết kiệm chi phí và tối ưu hóa quy trình sản xuất.

Kết luận: Việc thay nhựa in 3D đúng kỹ thuật giúp máy in hoạt động ổn định, nâng cao chất lượng sản phẩm và giảm rủi ro hỏng hóc. Với hướng dẫn chi tiết từ Vinnotek, hi vọng bạn có thể thực hiện các bước chuẩn bị, vệ sinh, nạp filament và cài đặt máy một cách an toàn và hiệu quả, đảm bảo mỗi bản in đều đạt kết quả đồng nhất và chuyên nghiệp.


