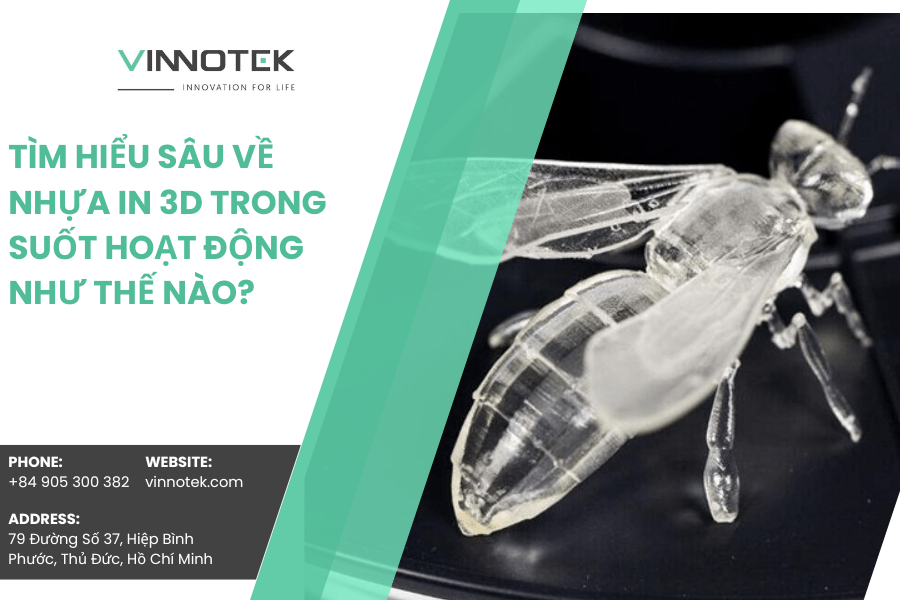
Nhựa in 3D trong suốt mang lại giá trị thẩm mỹ và kỹ thuật cao, nhưng để đạt độ trong tối ưu cần lựa chọn đúng vật liệu, công nghệ in và xử lý hậu kỳ chính xác. Tại Vinnotek, chúng tôi cung cấp giải pháp toàn diện từ resin, filament kỹ thuật đến tối ưu quy trình in giúp doanh nghiệp tạo ra sản phẩm trong suốt chất lượng cao, đáp ứng cả yêu cầu thiết kế và ứng dụng công nghiệp.
1. Nhựa in 3D trong suốt là gì?
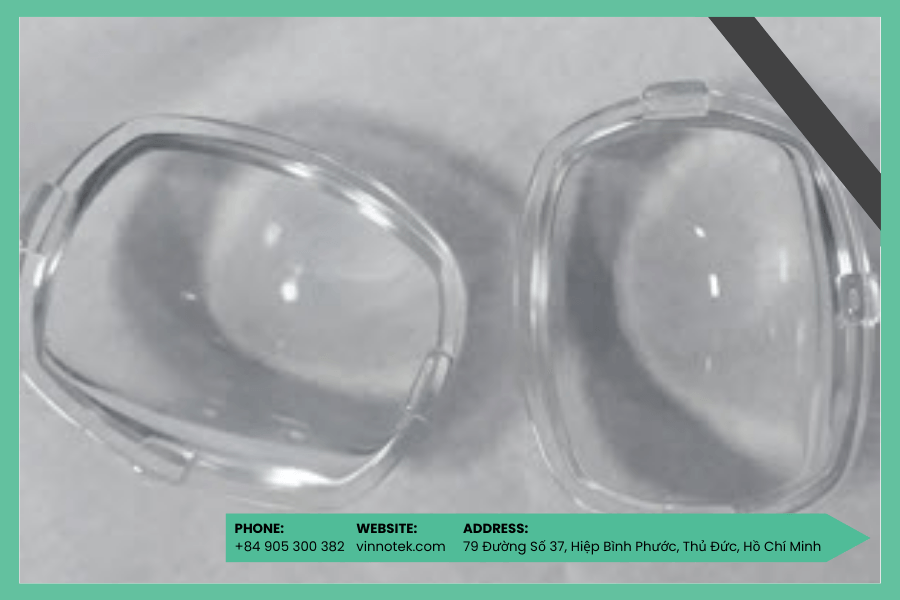
Nhựa in 3D trong suốt là loại vật liệu polymer có khả năng cho ánh sáng truyền qua một cách rõ ràng, với mức độ trong suốt thay đổi từ mờ khuếch tán đến gần như trong suốt như kính. Khác với nhựa đục hoặc mờ, loại vật liệu này được thiết kế với mục đích tái tạo hiệu ứng quang học, như truyền sáng, khúc xạ, hoặc khuếch tán ánh sáng đều.
Đặc tính quang học của nhựa trong suốt được quyết định bởi:
- Chỉ số khúc xạ (refractive index) của polymer nền
- Tính đồng nhất của vật liệu, tức là không có tạp chất, bọt khí hoặc sai khác cấu trúc bên trong
- Độ bề mặt (surface finish) ảnh hưởng đến mức độ tán xạ ánh sáng trên bề mặt
Các loại nhựa trong suốt phổ biến trong in 3D bao gồm:
- Resin trong suốt (cho SLA/DLP): thường có độ trong cao nhất nếu được xử lý đúng cách
- PETG trong suốt, PC trong suốt, PLA trong suốt (cho FDM): có thể đạt trong mờ đến bán trong, phụ thuộc lớp in và điều kiện xử lý
2. Các công nghệ in 3D hỗ trợ in trong suốt
Trong in 3D, việc tái tạo hiệu ứng trong suốt dù là mục tiêu thẩm mỹ hay kỹ thuật quang học không thể tách rời công nghệ chế tạo. Hai quy trình phổ biến nhất hiện nay được sử dụng để in vật liệu trong suốt là công nghệ SLA/DLP (nhựa cảm quang – resin) và FDM (sợi nhựa nhiệt dẻo – filament). Mỗi công nghệ mang theo nguyên lý vận hành, giới hạn vật liệu và khả năng xử lý quang học khác nhau, do đó cần được lựa chọn phù hợp với mục tiêu thiết kế và yêu cầu sản phẩm cuối.
2.1 Công nghệ SLA (Resin)
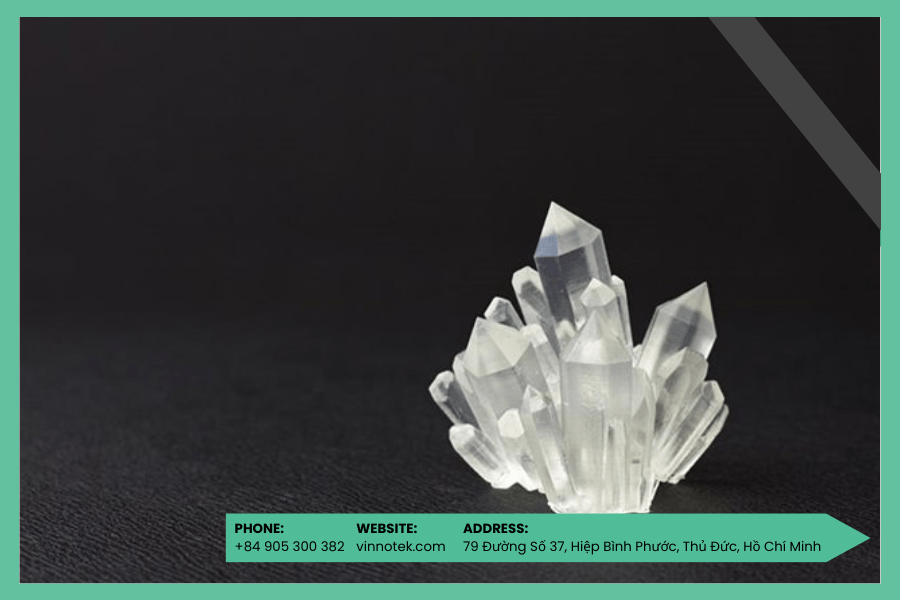
Công nghệ SLA (Stereolithography) và DLP (Digital Light Processing) sử dụng nguyên lý đông cứng từng lớp mỏng của nhựa cảm quang (resin) dưới tác động của ánh sáng UV. Với các loại resin trong suốt được thiết kế riêng cho mục tiêu truyền sáng, công nghệ này cho phép đạt độ phân giải rất cao và bề mặt in mịn hai yếu tố then chốt để đạt được độ trong quang học.
Đặc điểm kỹ thuật của resin trong suốt:
- Có chỉ số khúc xạ ổn định, phù hợp cho mô phỏng thấu kính hoặc bề mặt ánh sáng
- Thường có độ nhớt thấp, cho phép lan đều và đóng rắn chính xác theo biên dạng laser
- Độ ổn định cơ học sau in không cao cần xử lý UV bổ sung để đạt cường độ hoàn thiện
Ưu điểm:
- Độ trong quang học cao, gần tương đương kính nếu được xử lý mài đánh bóng đúng kỹ thuật
- Độ phân giải bề mặt vượt trội, giúp giảm thiểu tán xạ ánh sáng do vết phân lớp
- Thích hợp cho các ứng dụng mô phỏng ánh sáng, kính mẫu, chi tiết hiển thị quang học
Hạn chế kỹ thuật:
- Nhựa resin thường có cơ tính thấp, dễ nứt nếu chịu tải hoặc va đập
- Quy trình sau in bắt buộc: rửa cồn isopropanol, xử lý UV đồng đều, mài tinh, và đôi khi cần phủ lớp bảo vệ UV để ổn định lâu dài
- Resin có thể bị ngả vàng nếu không được bảo quản hoặc sử dụng đúng quy trình
2.2 Công nghệ FDM (Filament)
Công nghệ FDM (Fused Deposition Modeling) tạo mẫu bằng cách nóng chảy và đùn từng lớp nhựa nhiệt dẻo theo mô hình 3D định sẵn. Một số loại filament trong suốt (như PLA, PETG, PC…) có thể truyền sáng nếu được in trong điều kiện tối ưu, tuy nhiên hiệu ứng trong suốt thường chỉ đạt mức bán trong hoặc trong mờ do hiện tượng tán xạ từ vết phân lớp và sự thay đổi nhiệt độ trong quá trình đùn nhựa.
Các vật liệu in FDM có thể đạt trong suốt:
- PETG trong suốt: dễ in, có độ truyền sáng khá cao nếu in chậm và đều
- PLA trong suốt: dễ tạo bề mặt mịn, nhưng giòn và độ dẫn sáng thấp hơn PETG
- PC (Polycarbonate) trong suốt: có thể đạt bán trong, chịu nhiệt và cơ học tốt, nhưng đòi hỏi máy in có khả năng nhiệt độ cao và buồng kín
Giới hạn kỹ thuật và yêu cầu:
- Cấu trúc phân lớp làm tăng hiện tượng tán xạ ánh sáng, gây mờ
- Tối ưu thông số in là bắt buộc:
- Layer height mỏng (<0.1 mm)
- Tốc độ in chậm để đảm bảo vật liệu nóng chảy hoàn toàn và kết dính lớp tốt
- Nhiệt độ đầu phun và bàn in phải ổn định
- Bề mặt cần xử lý hậu kỳ: chà nhám mịn, đánh bóng bằng nhiệt (flame polishing) hoặc hóa chất (vapor smoothing) để tăng độ trong
3. Làm thế nào để in ra sản phẩm rõ nét và trong suốt?
In 3D các chi tiết trong suốt là một bài toán kỹ thuật phức tạp, đòi hỏi sự phối hợp chặt chẽ giữa lựa chọn vật liệu, cấu hình máy in và các phương pháp xử lý sau in. Để đạt được độ truyền sáng cao và hình dạng chính xác, người vận hành cần kiểm soát tốt các yếu tố ảnh hưởng trong suốt chuỗi in từ cấp vật liệu đến cấu hình phần cứng và thông số kỹ thuật.
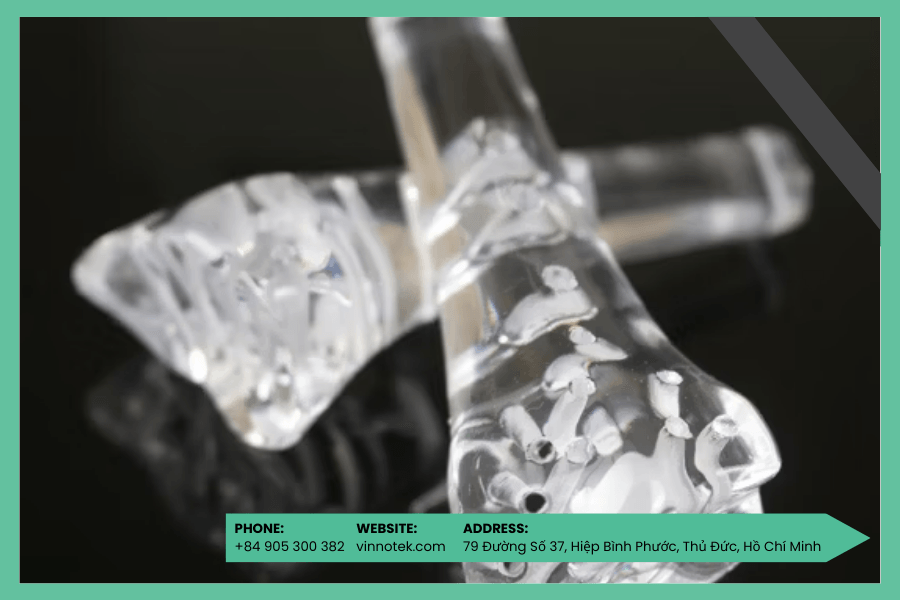
3.1. Các yếu tố ảnh hưởng đến độ trong suốt và độ nét của sản phẩm
Vật liệu
Lựa chọn vật liệu là yếu tố tiên quyết. Nhựa resin chuyên dụng cho SLA/DLP có thể đạt độ trong suốt gần bằng kính nếu được xử lý đúng kỹ thuật. Với công nghệ FDM, vật liệu in như PETG, PLA hoặc PC trong suốt có thể đạt mức bán trong, nhưng khó đạt chất lượng quang học nếu không xử lý hậu kỳ.
- Resin trong suốt: cho chi tiết nhỏ, đòi hỏi thẩm mỹ hoặc dẫn sáng
- PETG trong suốt: truyền sáng khá, độ bền cao, dễ in
- PLA trong suốt: dễ sử dụng, phù hợp cho sản phẩm trình bày
- PC trong suốt: chịu nhiệt, cơ tính cao, nhưng yêu cầu máy in chuyên dụng
Layer height (Chiều cao lớp in)
Độ mịn bề mặt là yếu tố trực tiếp ảnh hưởng đến hiện tượng tán xạ ánh sáng. Để đảm bảo các lớp in kết dính liền mạch, cần sử dụng layer height nhỏ:
- Với SLA: thường sử dụng 25–50 µm
- Với FDM: nên giới hạn ở mức 0.08–0.12 mm
Tốc độ in
In chậm giúp đảm bảo độ nóng chảy đồng đều và tăng tính kết dính giữa các lớp, giảm thiểu rỗ khí hoặc sai số hình học gây mất trong suốt.
- SLA: tốc độ in do phần mềm điều khiển, ít cần điều chỉnh
- FDM: nên giữ trong khoảng 20–30 mm/s tùy vật liệu
Nhiệt độ đầu phun và bàn in (FDM)
Nhiệt độ ảnh hưởng đến độ bám lớp và mức độ trong của sản phẩm. Với FDM, nhiệt độ cần được kiểm soát chính xác, không quá thấp gây tách lớp, không quá cao gây cháy vật liệu.
- PETG: 230–250°C (đầu phun), 75–85°C (bàn in)
- PC: 260–290°C (đầu phun), 100–120°C (bàn in), cần buồng in kín
Hệ thống làm mát
Hệ thống quạt làm mát nếu không được kiểm soát hợp lý sẽ làm lớp in đông lại quá nhanh, gây đục và mất độ trong. Với PETG hoặc PC trong suốt, nên tắt quạt trong 2–3 lớp đầu và giảm tốc độ làm mát.
3.2. Mẹo tối ưu khi in sản phẩm trong suốt
Để đạt được độ trong suốt tốt nhất khi in 3D, bên cạnh việc thiết lập thông số cơ bản, người vận hành cần áp dụng các kỹ thuật tinh chỉnh đặc biệt theo từng công nghệ in. Những mẹo dưới đây là tổng hợp từ thực tế vận hành tại các xưởng in chuyên dụng, nhằm giúp hạn chế tối đa hiện tượng tán xạ ánh sáng và vết phân lớp.
- Đối với công nghệ SLA/DLP (Resin)
- Sử dụng resin chuyên dụng cho độ trong suốt cao
Luôn lựa chọn loại resin được thiết kế cho mục đích quang học. Những loại này có chỉ số khúc xạ đồng đều, ít màu và độ nhớt thấp, giúp giảm thiểu bong bóng trong lớp in. - Tăng thời gian phơi lớp đầu tiên (bottom layer exposure time)
Điều này giúp lớp đầu tiên bám chắc vào tấm nền, tránh bong lớp, nhưng cần cân đối để không làm cháy bề mặt, gây ám vàng hoặc mất độ trong. - Hạn chế hỗ trợ tiếp xúc trực tiếp lên bề mặt cần trong
Hỗ trợ (support) tạo điểm tiếp xúc có thể để lại vết lõm hoặc đục sau khi gỡ. Nên đặt bề mặt cần đạt độ trong hướng lên trên hoặc nghiêng để tránh tiếp xúc trực tiếp với support. - Giảm độ nghiêng mô hình nếu không bắt buộc
Đặt mô hình gần theo phương thẳng đứng sẽ giảm diện tích tiếp xúc từng lớp, từ đó giảm hiện tượng “nếp gợn” ở bề mặt do sai lệch cơ học. - Sử dụng tấm nền in mịn hoặc phủ film trong
Bề mặt tiếp xúc đầu tiên càng mịn, sản phẩm sau in càng dễ đạt bề mặt đồng nhất. - Đối với công nghệ FDM
- Sử dụng vật liệu có độ tinh khiết cao
Chỉ chọn cuộn nhựa chính hãng, ít bọt khí, được bảo quản kỹ (tránh hút ẩm). PETG và PC trong suốt thường cho kết quả tốt hơn PLA về độ truyền sáng và bề mặt bóng. - In ở nhiệt độ cao trong giới hạn vật liệu
Nhiệt độ cao giúp vật liệu chảy đều và kết dính tốt giữa các lớp. Tuy nhiên, cần tránh vượt quá giới hạn nhiệt gây cháy hoặc sủi bọt khí:
- PETG: 240–250°C
- PC: 260–280°C (cần buồng in kín)
- Tắt quạt làm mát hoặc giảm tốc độ quạt
Làm mát quá nhanh khiến lớp vật liệu đông không đều, tạo bề mặt nhám. Chỉ nên bật quạt ở mức thấp (20–30%) và tắt hoàn toàn trong vài lớp đầu. - In với tốc độ chậm và đường in dài liên tục
Tốc độ 20–30 mm/s là phù hợp. Nên tránh chia nhỏ chi tiết in để đảm bảo đường in liền mạch, hạn chế vết nối hoặc điểm chuyển đổi layer gây mờ đục. - Tăng số lớp vỏ (wall line count)
Tối thiểu 3–4 lớp vỏ sẽ giúp ánh sáng dẫn đều qua thành sản phẩm, đồng thời hỗ trợ cho quá trình xử lý đánh bóng sau in. - In theo hướng bề mặt phẳng hướng lên
Sắp xếp mô hình để bề mặt cần đạt độ trong hướng lên phía trên – đây là bề mặt dễ xử lý và đánh bóng nhất. Các mặt bên thường khó đạt độ quang học cao nếu không xử lý hậu kỳ kỹ.
4. Xử lý hậu kỳ yếu tố quyết định độ trong suốt quang học
Trong in 3D bằng vật liệu trong suốt, xử lý hậu kỳ không chỉ là bước hoàn thiện bề mặt, mà còn đóng vai trò then chốt quyết định khả năng truyền sáng và chất lượng quang học cuối cùng của sản phẩm. Dù quá trình in được tối ưu kỹ lưỡng, các vết phân lớp, bọt khí vi mô hay độ nhám bề mặt đều có thể gây tán xạ ánh sáng, dẫn đến hiện tượng mờ đục. Do đó, xử lý đúng kỹ thuật là điều kiện bắt buộc để đạt được sản phẩm trong suốt hoặc bán trong suốt đúng yêu cầu thiết kế.
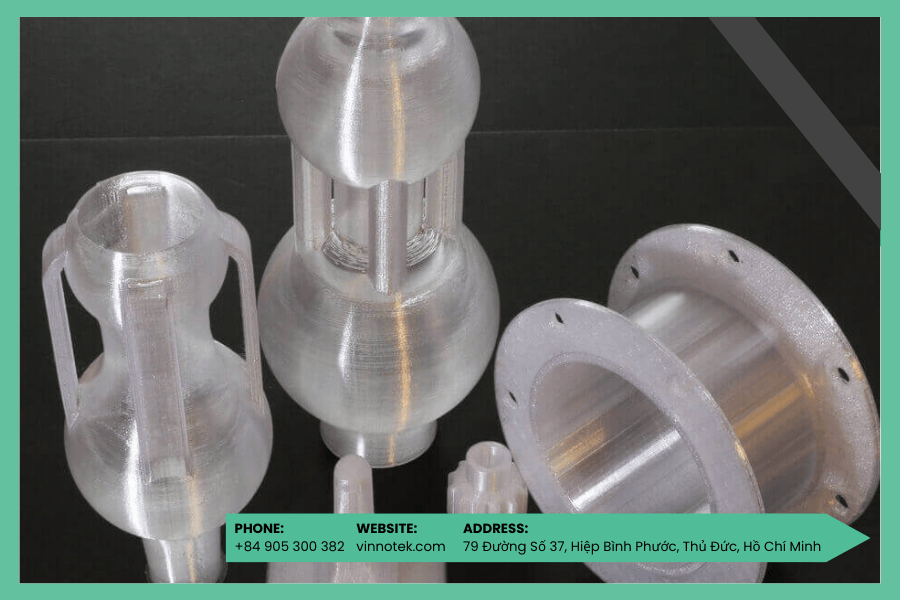
4.1. Hậu kỳ cho mô hình in bằng công nghệ SLA/DLP (Resin)
Các chi tiết in bằng resin trong suốt thường có tiềm năng đạt độ truyền sáng cao nhờ độ phân giải lớp mỏng và bề mặt mịn sẵn. Tuy nhiên, để đạt hiệu ứng “trong như kính”, quy trình hậu kỳ phải được thực hiện chính xác, tuần tự như sau:
- Rửa sạch resin dư
- Ngay sau khi in, chi tiết cần được ngâm rửa bằng IPA (isopropyl alcohol) hoặc dung dịch chuyên dụng trong 3–5 phút.
- Quá trình này giúp loại bỏ triệt để lớp nhựa chưa polymer hóa còn bám trên bề mặt, tránh đục màu hoặc biến dạng sau UV.
- Khuyến nghị: sử dụng bể siêu âm để làm sạch sâu mà không gây xước bề mặt.
- Làm khô và xử lý bằng tia UV
- Sau khi rửa, chi tiết phải được làm khô hoàn toàn.
- Sau đó, tiến hành cure UV ở bước sóng 405 nm trong 10–30 phút, tùy độ dày và khối lượng chi tiết.
- Bước này giúp hoàn tất phản ứng polymer hóa, tăng độ trong và độ cứng bề mặt.
- Mài mịn bề mặt (wet sanding)
- Dùng giấy nhám nước từ P800 đến P2000, mài theo hướng đồng nhất.
- Kỹ thuật mài ướt giúp giảm sinh nhiệt, tránh tạo xước sâu hoặc làm biến dạng bề mặt.
- Đánh bóng cơ học hoặc phủ bảo vệ
- Dùng kem đánh bóng nhựa chuyên dụng, kết hợp máy quay tốc độ thấp và vải mềm để đánh bóng bề mặt.
- Cuối cùng, phủ một lớp sơn trong suốt (clear coat) hoặc sơn UV bảo vệ để tăng độ bóng và chống oxy hóa.
Với quy trình đầy đủ, sản phẩm có thể đạt độ truyền sáng gần tương đương kính ép hoặc vật liệu PMMA công nghiệp phù hợp cho trình diễn ánh sáng, mô hình quang học hoặc chi tiết nội thất cao cấp.
4.2. Hậu kỳ cho mô hình in bằng công nghệ FDM (Filament)
In FDM với vật liệu trong suốt gặp nhiều thách thức do đặc tính phân lớp và cấu trúc in theo sợi. Do đó, việc xử lý hậu kỳ không chỉ là lựa chọn – mà là bắt buộc nếu muốn đạt hiệu ứng trong suốt chấp nhận được.
- Mài cơ học chính xác
Sử dụng giấy nhám từ P600 đến P2000, tiến hành mài ướt bề mặt.
Luôn mài theo hướng song song với đường in, tránh mài chéo gây xước loang.
Mài đều tay, giữ lực ổn định và kiểm tra định kỳ để đảm bảo độ phẳng đồng đều.
- Đánh bóng bằng nhiệt hoặc hóa học
Flame polishing (đánh bóng nhiệt):
Áp dụng cho PETG và PC. Dùng đèn khò butane, lướt nhanh ngọn lửa qua bề mặt để tái chảy nhẹ lớp ngoài cùng.
Không dùng với PLA (dễ cháy và biến dạng mất kiểm soát).
Vapor smoothing (làm mịn bằng hơi dung môi):
Với ABS: dùng hơi acetone.
Với PETG: sử dụng dichloromethane (DCM) hoặc dung môi chuyên dụng
Quá trình làm mềm và tái tổ chức bề mặt polymer giúp giảm phân lớp và cải thiện truyền sáng đáng kể.
Cảnh báo an toàn: Các dung môi này dễ cháy, độc hại và cần thực hiện trong phòng kín có hệ thống thông khí đạt chuẩn.
- Phủ sơn trong suốt
Sau khi mài và xử lý nhiệt/hóa chất, có thể phủ thêm một lớp sơn acrylic trong hoặc polyurethane trong suốt để ổn định bề mặt và tăng hiệu ứng bóng gương.
5. Tổng quan các loại nhựa trong suốt dùng trong in 3D
Việc lựa chọn đúng loại vật liệu trong suốt là yếu tố nền tảng ảnh hưởng trực tiếp đến hiệu suất quang học, độ bền cơ học, cũng như khả năng xử lý hậu kỳ của chi tiết in 3D. Tùy theo công nghệ sử dụng SLA/DLP (resin) hay FDM (filament) mỗi nhóm vật liệu sẽ có đặc điểm quang học và yêu cầu kỹ thuật riêng biệt.
5.1 Resin trong suốt (cho công nghệ SLA/DLP)
Nhóm resin trong suốt được thiết kế đặc biệt để tận dụng khả năng phân giải cao và bề mặt mịn của công nghệ in SLA/DLP. Với điều kiện xử lý hậu kỳ đạt chuẩn, các loại resin này có thể đạt độ trong gần như kính, đáp ứng tốt các yêu cầu thẩm mỹ và mô phỏng ánh sáng kỹ thuật.
Các dòng resin phổ biến:
- Standard Clear Resin
Dòng resin tiêu chuẩn, dễ in, cho độ trong tốt sau hậu kỳ. Phù hợp cho mô hình quang học, mô phỏng kính hoặc chi tiết trình bày. - Tough Transparent Resin
Kết hợp giữa độ truyền sáng và tính cơ học cao. Lý tưởng cho các chi tiết chức năng chịu va đập hoặc uốn cong nhẹ – như cơ cấu chuyển động cần nhìn thấy bên trong. - ABS-like Clear Resin
Mô phỏng đặc tính cơ học của ABS – cứng, bền, khó gãy – nhưng vẫn duy trì độ trong tương đối cao. Thường dùng cho các ứng dụng bán kỹ thuật. - Flexible Clear Resin
Dẻo, đàn hồi và bán trong suốt. Phù hợp để tạo ra các chi tiết giả lập mô mềm (ống silicone, chi tiết mô phỏng sinh học…).
Lưu ý kỹ thuật:
- Hầu hết các resin trong suốt yêu cầu xử lý UV hoàn chỉnh, mài tinh và đánh bóng để đạt được chất lượng quang học cao.
- Tông màu tự nhiên có thể hơi xanh, ngả vàng hoặc khói tùy thuộc vào thương hiệu, nền polymer và chất phụ gia chống tia UV.
5.2 Filament trong suốt (cho công nghệ FDM)
In trong suốt bằng công nghệ FDM gặp nhiều giới hạn hơn so với SLA do hiện tượng phân lớp và đường đùn làm giảm độ truyền sáng. Tuy nhiên, với thiết lập in chính xác và xử lý hậu kỳ phù hợp, vẫn có thể đạt mức độ bán trong suốt hoặc dẫn sáng đồng đều, đặc biệt cho các ứng dụng trang trí và chiếu sáng LED.
Các loại filament trong suốt đáng chú ý:
- PLA Clear / Transparent PLA
Dễ in, giá thành thấp, thích hợp với người mới hoặc mô hình không yêu cầu độ trong cao. Tuy nhiên, khả năng truyền sáng hạn chế nếu không xử lý bề mặt. - PETG Transparent
Bền hơn PLA, chịu nhiệt tốt, ít co rút. Khi in ở nhiệt độ cao với tốc độ chậm, PETG có thể đạt hiệu ứng dẫn sáng tốt. Có thể đánh bóng bằng nhiệt (flame polishing) để tăng độ trong. - PC (Polycarbonate) Clear
Trong suốt cao, siêu bền và chịu nhiệt tốt, nhưng khó in – yêu cầu buồng nhiệt ổn định và đầu in trên 260°C. Thích hợp cho chi tiết kỹ thuật cần độ trong và cơ tính vượt trội. - PMMA (Acrylic) Filament
Cho độ trong gần tương đương resin, nhưng vật liệu giòn và khó kiểm soát trong quá trình in. Cần kinh nghiệm và điều kiện máy móc ổn định. - TPU Transparent (Flexible)
Dẻo và bán trong, dùng trong ứng dụng mô phỏng ống mềm, gioăng hoặc chi tiết co giãn trong thiết bị y tế và công nghiệp nhẹ.
6. Tổng kết
Nhựa in 3D trong suốt mở ra nhiều ứng dụng tiềm năng trong thiết kế, trình bày ánh sáng và mô phỏng kỹ thuật. Tuy nhiên, để đạt được độ trong mong muốn, người dùng cần hiểu rõ đặc tính vật liệu (resin, PLA, PETG, PC…), lựa chọn đúng công nghệ (SLA hay FDM), đồng thời tuân thủ quy trình in và hậu kỳ chuẩn xác.
Tại Vinnotek, chúng tôi không chỉ cung cấp vật liệu kỹ thuật chuyên dụng mà còn hỗ trợ toàn diện về kỹ thuật in và xử lý bề mặt. Với kinh nghiệm thực tế và chuyên môn sâu trong in 3D công nghiệp.


