Máy in 3D ngày càng quan trọng trong sản xuất và sáng tạo, và nâng cấp độ đùn là bước cần thiết để tối ưu hóa hiệu suất, chất lượng bản in, đồng thời giảm lãng phí và mở rộng khả năng cho các dự án phức tạp. Trong bài viết này, Vinnotek sẽ hướng dẫn chi tiết cách nâng cấp độ đùn, từ chọn linh kiện đến điều chỉnh thông số, phù hợp cho cả người mới lẫn người có kinh nghiệm. Hãy cùng nâng tầm máy in 3D của bạn!

Nâng Cấp Độ Đùn Máy In 3D Hướng Dẫn Chi Tiết Từ A-Z
1. Độ Đùn Máy In 3D Là Gì?
“Độ đùn” trong máy in 3D là lượng nhựa mà máy đẩy ra qua đầu phun để tạo nên các lớp in. Nó quyết định chất lượng sản phẩm, từ độ mịn đến độ bền. Nếu độ đùn không chính xác, sản phẩm có thể bị lỗi như thiếu nhựa hoặc thừa nhựa.
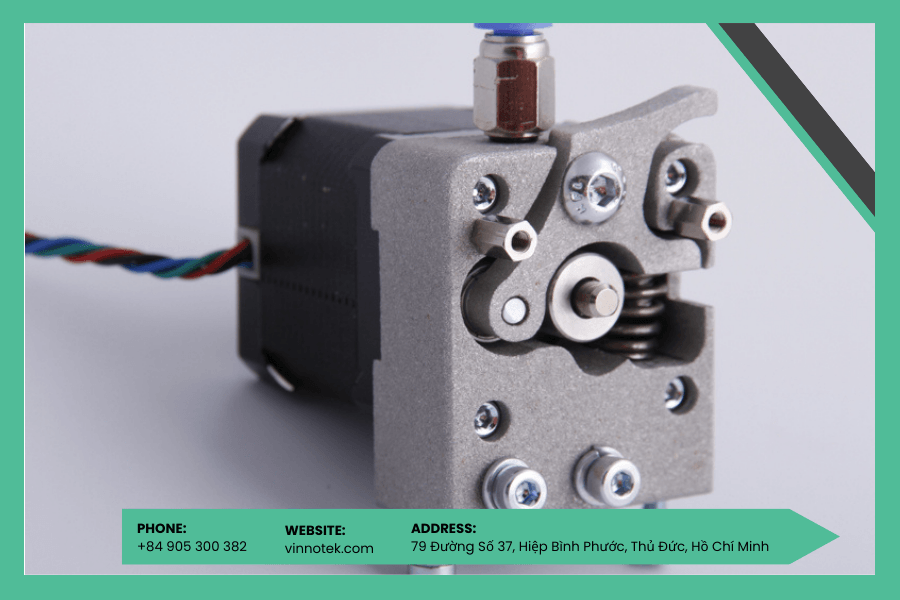
Bộ đùn là bộ phận quan trọng, chịu trách nhiệm đẩy sợi nhựa vào đầu phun. Độ chính xác của nó phụ thuộc vào motor và cách hiệu chỉnh. Một bộ đùn tốt giúp nhựa ra đều, tránh gián đoạn khi in.
Đầu phun có kích thước khác nhau, ảnh hưởng đến lượng nhựa đùn ra. Đầu phun nhỏ tạo chi tiết mịn nhưng đùn ít, còn đầu lớn in nhanh hơn. Chọn đúng kích thước đầu phun rất quan trọng cho từng dự án.Nhiệt độ cần phù hợp để nhựa chảy đều và đùn ổn định. Mỗi loại nhựa như PLA hay ABS đòi hỏi nhiệt độ riêng. Nếu nhiệt độ sai, nhựa có thể bị tắc hoặc chảy quá mức.
Tốc độ in liên quan chặt chẽ đến độ đùn, vì đầu phun di chuyển nhanh thì cần đùn nhanh. Tốc độ không phù hợp dễ gây thiếu hoặc thừa nhựa. Điều chỉnh tốc độ giúp sản phẩm hoàn thiện hơn.Sợi nhựa phải có đường kính đồng đều để độ đùn không bị biến động. Sợi kém chất lượng làm nhựa ra không đều, ảnh hưởng xấu đến bản in. Chọn filament tốt là yếu tố then chốt để in đẹp.

2. Tại Sao Nên Nâng Cấp Độ Đùn?
Nâng cấp độ đùn giúp cải thiện chất lượng bản in, mang lại độ chính xác và đồng đều cho các lớp nhựa. Khi độ đùn ổn định, sản phẩm tránh được lỗi như thiếu nhựa hay thừa nhựa, đặc biệt với các thiết kế phức tạp. Điều này làm tăng độ tin cậy của máy in 3D.
Ngoài ra, độ đùn tốt hơn cho phép sử dụng đa dạng loại nhựa, từ PLA thông thường đến nhựa kỹ thuật cao cấp. Một bộ đùn nâng cấp đáp ứng được nhu cầu đùn mạnh và linh hoạt hơn. Người dùng nhờ đó có thể thử nghiệm nhiều dự án sáng tạo.
Hơn nữa, nâng cấp độ đùn giảm nguy cơ hỏng hóc và tiết kiệm thời gian sửa chữa. Đùn không đều dễ dẫn đến tắc nghẽn hoặc hao mòn bộ phận, gây tốn kém. Máy hoạt động trơn tru hơn sẽ bền bỉ và hiệu quả lâu dài.

3. Cách Nâng Cấp Độ Đùn Máy In 3D
Dưới đây là danh sách 25 cách nâng cấp độ đùn máy in 3D với mô tả chi tiết hơn cho từng phương pháp, tập trung vào cách thực hiện, lợi ích cụ thể và lưu ý khi áp dụng. Các cách này được viết để dễ hiểu và thực tế, phù hợp với người dùng từ cơ bản đến nâng cao:
- Thay bộ đùn truyền động trực tiếp:
Bộ đùn Bowden dùng ống dẫn dài, dễ gây trễ và giảm lực đẩy, đặc biệt với nhựa mềm. Chuyển sang đùn trực tiếp (motor gắn ngay đầu phun) giúp nhựa được đẩy trực tiếp vào đầu phun, tăng độ chính xác và kiểm soát. Lưu ý: Cần khung máy chắc chắn vì đầu phun nặng hơn.
- Nâng cấp motor bước mạnh hơn:
Motor bước yếu có thể không đủ lực để đùn nhựa cứng như PETG hoặc nylon. Thay bằng motor NEMA 17 có mô-men xoắn cao hơn (ví dụ: 48-52 oz-in) để đảm bảo lực đẩy ổn định. Kiểm tra nguồn điện máy có đủ công suất trước khi lắp.

- Lắp bánh răng kép (Dual Gear):
Bánh răng đơn thường trượt khi gặp nhựa trơn hoặc cũ. Bánh răng kép kẹp sợi nhựa từ hai phía, tăng độ bám và giảm nguy cơ trượt. Chọn loại bằng thép cứng để bền hơn, và điều chỉnh lực ép để không làm rách nhựa.

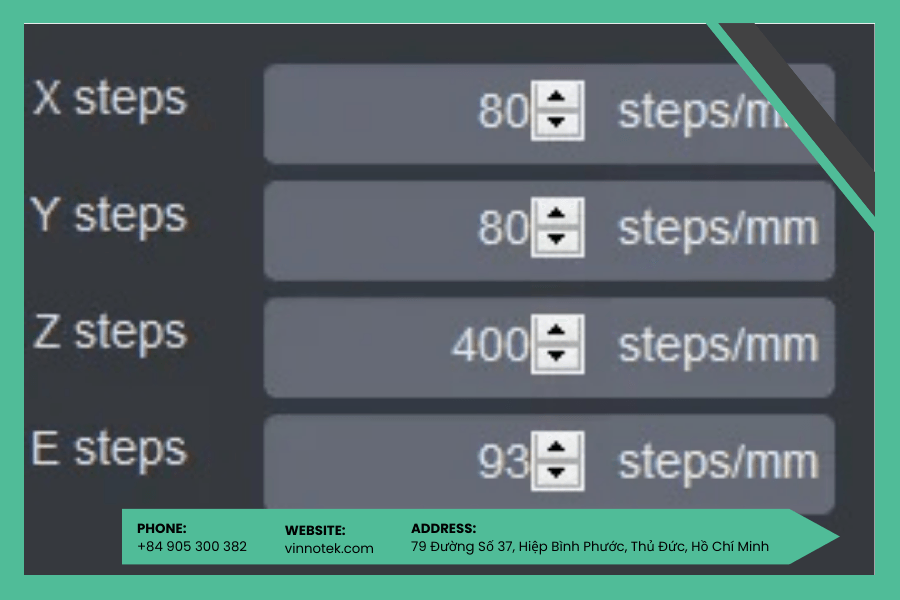
- Hiệu chỉnh steps/mm:
Yêu cầu máy đùn 100 mm nhựa, đo thực tế (ví dụ: chỉ được 92 mm), sau đó tính lại steps/mm bằng công thức: (Steps cũ × 100) ÷ Đo thực tế. Cập nhật giá trị mới trong firmware qua lệnh G-code (M92 E[n]) hoặc giao diện máy. Lặp lại để đạt sai số dưới 1 mm.
- Tăng nhiệt độ đầu phun:
Nếu nhựa đùn không đều hoặc tắc, tăng nhiệt độ 5-10°C (ví dụ: PLA từ 200°C lên 210°C). Nhựa tan chảy tốt hơn, chảy mượt hơn qua đầu phun. Thử từng bước nhỏ và in mẫu thử để tránh nhiệt quá cao gây rỉ nhựa.

- Thay đầu phun chất lượng cao:
Đầu phun đồng rẻ tiền dễ mòn khi in nhựa chứa sợi carbon. Đầu phun thép cứng hoặc ruby (như Olsson Ruby) bền hơn, giữ đường kính ổn định, đảm bảo đùn chính xác lâu dài. Đừng quên thay đúng kích thước (0.4 mm, 0.6 mm, v.v.).
- Sử dụng ống dẫn PTFE tốt hơn:
Ống PTFE tiêu chuẩn dễ hỏng ở nhiệt độ trên 240°C. Ống Capricorn PTFE chịu nhiệt cao hơn (lên tới 300°C), ma sát thấp, giúp nhựa di chuyển trơn tru. Cắt ống đúng độ dài để tránh gấp khúc.

- Làm sạch đầu phun thường xuyên:
Nhựa cũ tích tụ trong đầu phun gây tắc nghẽn, làm đùn không đều. Dùng kim thông (đúng kích cỡ đầu phun) hoặc nhựa làm sạch (cleaning filament) ở nhiệt độ cao để đẩy cặn ra. Thực hiện sau mỗi 50-100 giờ in.
- Thay block nhiệt lớn hơn:
Block nhiệt nhỏ giới hạn tốc độ tan chảy nhựa. Block kiểu Volcano có vùng nóng chảy dài hơn, cho phép đùn nhanh và nhiều hơn, phù hợp in vật lớn. Đảm bảo đầu phun và cartridge nhiệt tương thích.
- Cải thiện hệ thống làm mát đầu đùn:
Nhiệt lan từ đầu phun lên vùng lạnh làm nhựa mềm sớm, gây kẹt. Thêm quạt 40 mm hoặc ống dẫn khí để làm mát heatsink. Đừng để quạt thổi trực tiếp vào lớp in, dễ làm nhựa cong vênh.

- Điều chỉnh lực ép bánh răng:
Lực ép quá yếu làm nhựa trượt, quá mạnh làm nhựa biến dạng. Dùng vít điều chỉnh trên bộ đùn để thử lực tối ưu (thấy dấu răng nhẹ trên nhựa là đủ). Kiểm tra lại sau khi đổi loại nhựa.
- Nâng cấp firmware máy in:
Firmware cũ hạn chế điều chỉnh chi tiết. Cài Marlin (miễn phí) hoặc Klipper (nếu dùng Raspberry Pi) để tinh chỉnh E-steps, gia tốc, và jerk. Cần flash firmware qua máy tính, nhớ sao lưu cấu hình cũ.

- Sử dụng nhựa chất lượng cao:
Nhựa rẻ thường có đường kính dao động (±0.1 mm), gây đùn không đều. Chọn nhựa từ hãng uy tín (Prusament, Hatchbox) với dung sai ±0.02 mm. Bảo quản nhựa trong hộp kín, tránh ẩm.

- Thay đầu phun kích thước lớn:
Đầu 0.4 mm đùn chậm với vật lớn. Đầu 0.6 mm hoặc 0.8 mm tăng lưu lượng nhựa, giảm thời gian in. Tuy nhiên, chi tiết mịn sẽ giảm, nên dùng cho vật dụng đơn giản như hộp, giá đỡ.
- Tối ưu retraction (rút nhựa):
Retraction không đúng làm nhựa rỉ hoặc tạo sợi thừa. Thử giảm khoảng cách rút (4-6 mm cho Bowden, 0.5-2 mm cho trực tiếp) và tăng tốc độ rút (30-50 mm/s) trong slicer. In tháp thử để tìm giá trị tốt nhất.
- Lắp cảm biến hết nhựa:
Nhựa hết giữa chừng làm gián đoạn đùn. Cảm biến (dạng cơ học hoặc quang học) gắn trên đường dẫn nhựa sẽ báo máy dừng khi nhựa cạn. Kết nối với bo mạch chủ và cập nhật firmware để kích hoạt.
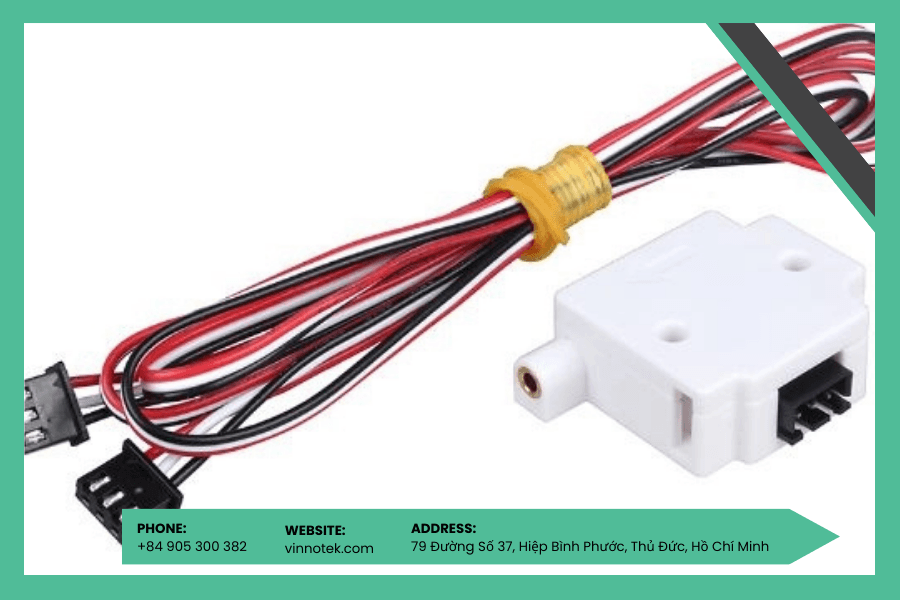
- Kiểm tra dây đai và pulley:
Dây đai lỏng hoặc pulley lệch làm đầu phun rung, ảnh hưởng gián tiếp đến đùn. Siết chặt dây đai (nghe âm thanh căng như dây đàn) và cố định pulley bằng keo khóa ren. Kiểm tra định kỳ mỗi tháng.
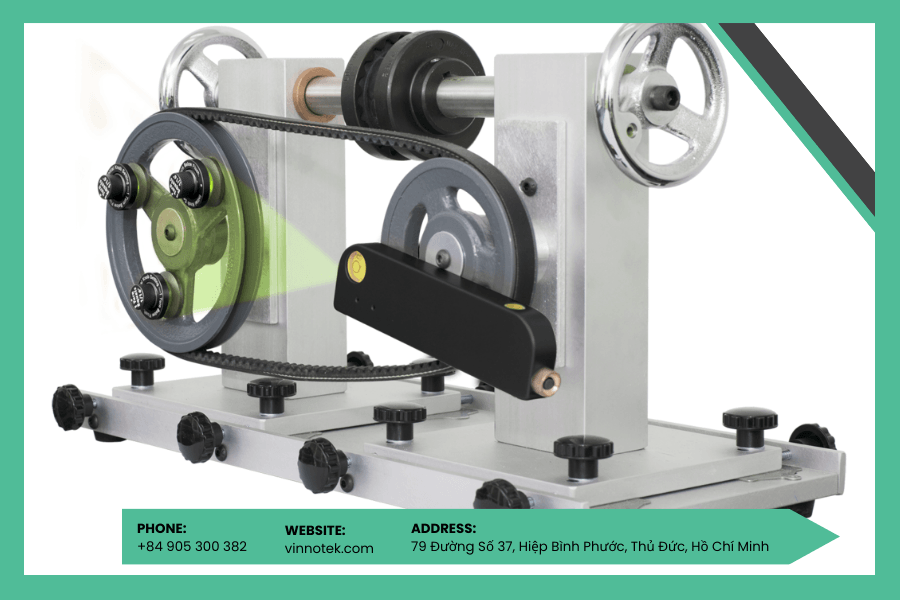
- Thêm ống tản nhiệt (heatsink):
Heatsink nhỏ không đủ làm mát vùng lạnh. Thay bằng heatsink lớn hơn (dài 40-50 mm) để giữ nhựa rắn trước khi vào đầu phun. Đảm bảo quạt đủ mạnh để thổi qua heatsink.

- Sử dụng bộ đùn all-metal:
Bộ đùn có PTFE giới hạn nhiệt độ dưới 250°C. Bộ đùn toàn kim loại (như E3D Titan Aero) chịu được 300°C+, phù hợp in PEEK, PC. Lưu ý bôi mỡ nhiệt cho ren khi lắp ráp.
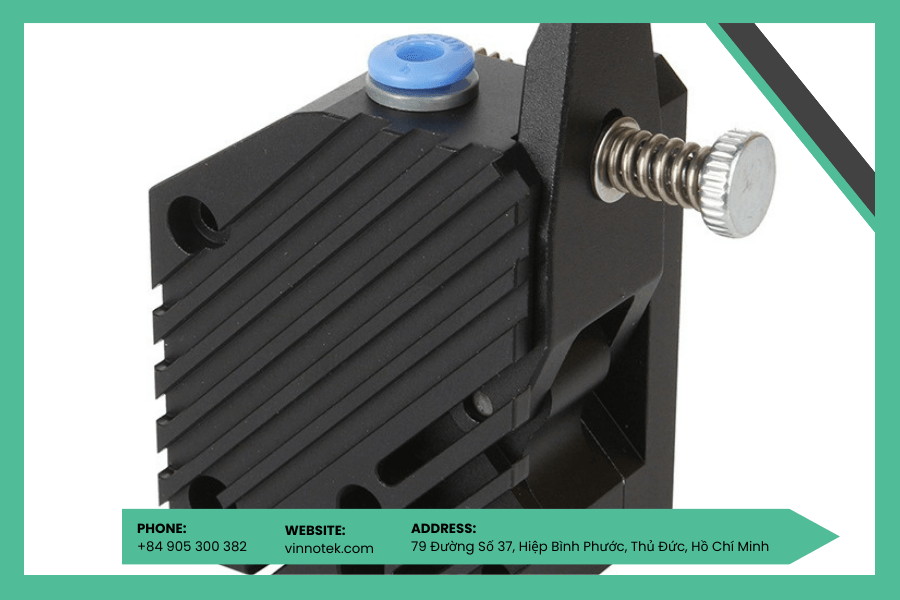
- Cân chỉnh trục Z:
Trục Z lệch làm khoảng cách đầu phun – bàn in thay đổi, gây đùn không đều. Dùng đồng hồ đo hoặc tờ giấy để cân bàn in, điều chỉnh đến khi đầu phun cách bàn 0.1-0.2 mm. Kiểm tra lại sau mỗi 50 giờ in.

- Tăng tốc độ quạt lớp (layer fan):
Nhựa không nguội kịp sẽ chảy loang, ảnh hưởng đùn lớp sau. Đặt quạt lớp 100% tốc độ (thường 40-50 mm/s) khi in PLA, giảm còn 20-40% với ABS. Gắn ống dẫn khí để tập trung luồng gió.
- Thay thermistor chính xác hơn:
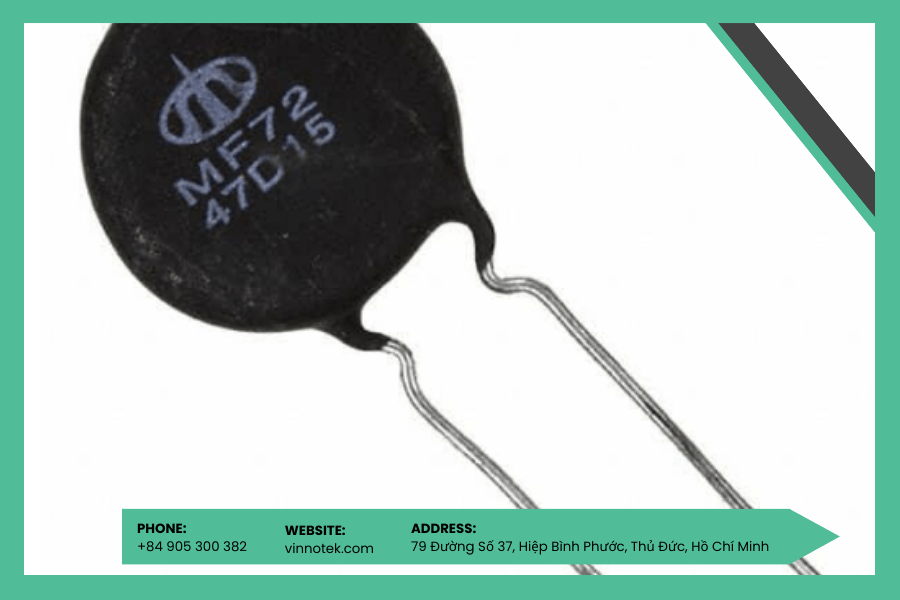
Thermistor cũ đo nhiệt sai lệch, làm nhựa đùn không ổn định. Thay bằng loại NTC 100K chất lượng cao, lắp chặt vào block nhiệt. Cập nhật loại thermistor trong firmware để đọc chính xác.
- Lắp bộ đùn nhẹ hơn:
Bộ đùn nặng làm đầu phun rung khi di chuyển nhanh. Chọn bộ đùn nhỏ gọn (như Bondtech BMG) để giảm tải cho khung máy. Đảm bảo độ bền không bị ảnh hưởng khi giảm cân.

- Điều chỉnh lưu lượng (flow rate):
Flow rate mặc định (100%) có thể không phù hợp. In mẫu thử (hộp mỏng) và đo độ dày, nếu thiếu thì tăng flow lên 105-110% trong slicer. Điều chỉnh từng 5% để tránh thừa nhựa.

- Thêm bộ giảm rung cho motor:
Motor rung mạnh làm nhựa đùn gián đoạn, gây lớp in gợn sóng. Gắn damper (miếng cao su giảm chấn) giữa motor và khung máy. Chỉ áp dụng nếu máy rung quá mức, vì damper có thể giảm lực đẩy nhẹ.

>>> Tham khảo ngay: mua máy in 3D ở TPHCM chọn ngay Vinnotek
4. Những Lưu Ý Khi Nâng Cấp
Khi nâng cấp độ đùn máy in 3D, cần đảm bảo linh kiện mới tương thích với máy. Chất lượng linh kiện rất quan trọng để đảm bảo hiệu suất và độ bền sau nâng cấp. Nên mua từ nhà cung cấp uy tín, tránh hàng kém chất lượng. Máy in sẽ hoạt động ổn định hơn khi dùng linh kiện tốt.
Hãy chuẩn bị đầy đủ công cụ như tuốc nơ vít, cờ lê và nắm rõ quy trình lắp ráp. Nếu chưa tự tin, xem hướng dẫn hoặc nhờ người có kinh nghiệm hỗ trợ. Việc này giúp quá trình nâng cấp thuận lợi, không gặp sai sót.
Sau nâng cấp, kiểm tra kỹ hệ thống tản nhiệt để tránh quá nhiệt gây hỏng linh kiện. Đảm bảo đầu đùn và các bộ phận khác hoạt động trong ngưỡng nhiệt an toàn. Bản in sẽ không bị biến dạng do nhiệt độ ổn định.
Điều chỉnh firmware và thông số như tốc độ đùn, nhiệt độ là bước không thể bỏ qua. Tinh chỉnh trong phần mềm điều khiển để phù hợp với linh kiện mới. Máy sẽ hoạt động tối ưu hơn khi được cấu hình đúng.
Trước khi in dự án lớn, hãy thử nghiệm với mẫu đơn giản để kiểm tra độ chính xác. Điều này giúp phát hiện lỗi sớm và điều chỉnh kịp thời. Bạn sẽ tiết kiệm được vật liệu và thời gian.
An toàn là yếu tố cần ưu tiên, hãy ngắt nguồn điện trước khi tháo lắp. Cẩn thận với các bộ phận nóng như đầu đùn hoặc heatbed. Điều này tránh nguy cơ bỏng hoặc hỏng máy trong quá trình nâng cấp.

5. Lợi Ích Khi Nâng Cấp Độ Đùn Thành Công
Nâng cấp độ đùn thành công giúp máy in 3D hoạt động hiệu quả hơn, giảm thời gian in đáng kể. Tốc độ đùn nhanh và ổn định mang lại năng suất cao cho các dự án lớn. Người dùng tiết kiệm được nhiều thời gian quý báu.
Chất lượng bản in được cải thiện rõ rệt sau khi nâng cấp, với độ chính xác và chi tiết cao hơn. Các lớp in mịn màng, ít lỗi như đứt gãy filament hay nghẹt đầu đùn. Sản phẩm hoàn thiện trông chuyên nghiệp và đáp ứng yêu cầu khắt khe.
Việc nâng cấp còn giảm thiểu lãng phí vật liệu nhờ hệ thống đùn hoạt động tối ưu. Filament được sử dụng hiệu quả, ít hao hụt trong quá trình in. Điều này không chỉ tiết kiệm chi phí mà còn thân thiện với môi trường.
Cuối cùng, máy in được nâng cấp mở ra cơ hội thực hiện các dự án phức tạp hơn. Từ mô hình kỹ thuật đến thiết kế sáng tạo, khả năng xử lý được nâng cao. Người dùng tự do khám phá ý tưởng mà không bị giới hạn bởi thiết bị cũ.
Tham khảo thêm các cách kinh nghiệm mua máy in 3D từ Vinnotek tại đây:
-
Đánh giá máy in 3D: Nên chọn loại nào phù hợp với nhu cầu sử dụng?
-
Hướng dẫn chế máy in 3D mini: Tự làm máy in nhỏ gọn, tiết kiệm chi phí
6. Tổng kết:
Tổng kết lại, việc nâng cấp độ đùn thành công mang lại nhiều lợi ích to lớn cho quy trình sản xuất và in ấn của Vinnotek, từ việc tăng năng suất, cải thiện chất lượng sản phẩm, tiết kiệm nguyên vật liệu đến giảm chi phí bảo trì và nâng cao năng lực cạnh tranh. Với sự đổi mới và tiên phong trong công nghệ, Vinnotek không chỉ đáp ứng nhu cầu khắt khe của thị trường mà còn khẳng định vị thế dẫn đầu trong ngành công nghiệp sản xuất, mang đến những giải pháp tối ưu và hiệu quả cao cho khách hàng.


