In 3D phun kết dính đang trở thành xu hướng công nghệ nổi bật trong ngành sản xuất hiện đại nhờ khả năng tạo mẫu nhanh và đa dạng vật liệu. Nếu bạn là người mới tìm hiểu, việc nắm rõ nguyên lý hoạt động, các đặc điểm, vật liệu phổ biến cũng như ưu nhược điểm của công nghệ này là vô cùng quan trọng.
Vinnotek sẽ đồng hành cùng bạn, cung cấp hướng dẫn chi tiết, mẹo và kinh nghiệm thực tế để tối ưu quá trình in 3D phun kết dính, từ in đa màu đến ứng dụng kim loại và đúc cát.
1. In 3D phun kết dính là gì
In 3D phun kết dính là một công nghệ sản xuất bồi đắp, trong đó một chất kết dính được phun chọn lọc lên lớp bột, liên kết các khu vực này lại để tạo thành chi tiết rắn từng lớp một. Các vật liệu phổ biến bao gồm kim loại, cát và gốm dạng hạt.
Công nghệ này được ứng dụng rộng rãi, từ chế tạo mẫu thử nhiều màu sắc như mô hình trang trí, sản xuất lõi và khuôn đúc cát lớn, đến chế tạo các chi tiết kim loại in 3D với chi phí thấp. Để tận dụng tối đa khả năng của in 3D phun kết dính, các nhà thiết kế cần hiểu rõ cơ chế vận hành cơ bản và mối liên hệ giữa quy trình này với ưu điểm cũng như hạn chế của nó.

Bài viết liên quan: Tổng hợp kiến thức nền tảng giúp bạn hiểu rõ Công nghệ in 3D là gì và nguyên lý hoạt động cốt lõi.
2. Công nghệ in 3D phun kết dính hoạt động như thế nào?
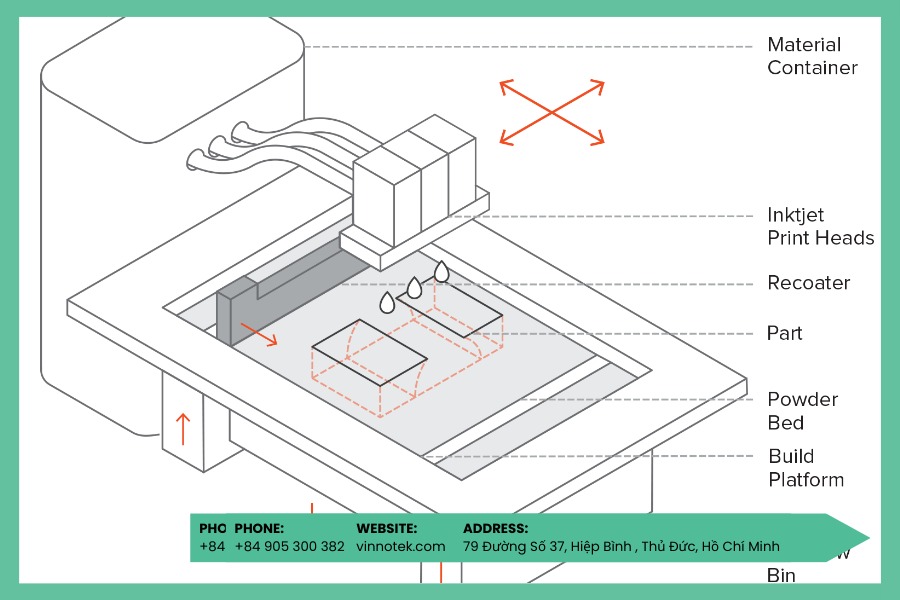
Quy trình in 3D phun kết dính (Binder Jetting) gồm nhiều bước tuần tự để biến bột thành chi tiết rắn từng lớp một. Cách thức hoạt động cơ bản như sau:
Bước 1: Trải bột
Một lưỡi gạt (recoating blade) trải một lớp bột mịn đều lên nền in (build platform). Lớp bột này sẽ là nền tảng để tạo hình chi tiết tiếp theo.
Bước 2: Phun chất kết dính
Một cơ cấu mang các đầu phun giống máy in 2D đi qua bề mặt bột, phun chính xác các giọt chất kết dính (glue) theo hình dạng chi tiết cần in. Trong in 3D phun kết dính màu, mực màu cũng được phun đồng thời để tạo chi tiết đa sắc. Kích thước mỗi giọt khoảng 80 μm, đảm bảo độ phân giải cao cho chi tiết.
Bước 3: Lặp lại các lớp
Khi một lớp hoàn tất, nền in hạ xuống và lưỡi gạt trải lớp bột tiếp theo. Quy trình này được lặp đi lặp lại cho đến khi toàn bộ chi tiết được xây dựng xong.
Bước 4: Hoàn thiện và làm cứng chi tiết
Chi tiết sau khi in vẫn nằm trong bột dư và cần được làm cứng. Sau đó, chi tiết được tách ra và làm sạch lớp bột thừa bằng khí nén.
Bước 5: Gia công sau in (Post-processing)
Tùy vật liệu, chi tiết in thường cần xử lý sau:
- Chi tiết kim loại được nung sinter hoặc thấm kim loại có nhiệt độ nóng chảy thấp (thường là đồng).
- Mẫu thử nhiều màu được thấm acrylic và phủ lớp bảo vệ để màu sắc sống động hơn.
- Lõi và khuôn cát có thể sử dụng ngay sau khi in.
Các chi tiết rời máy in ở trạng thái “xanh” (green state), có tính cơ học thấp, giòn và xốp, nên bước xử lý sau in là bắt buộc để đạt chất lượng cuối cùng.
3. Các đặc điểm của công nghệ in 3D phun kết dính
In 3D phun kết dính cho phép tạo ra chi tiết chính xác với nhiều vật liệu và ứng dụng khác nhau. Công nghệ này không chỉ hỗ trợ điều chỉnh các thông số máy in để đạt chất lượng tối ưu mà còn có khả năng in đa màu, sản xuất lõi và khuôn đúc cát, cũng như chi tiết kim loại. Hiểu rõ những đặc điểm dưới đây sẽ giúp người dùng khai thác hiệu quả Binder Jetting và nâng cao chất lượng sản phẩm cuối cùng.
3.1 Các thông số cài đặt máy in
Trong in 3D phun kết dính, hầu hết các thông số quá trình đã được nhà sản xuất thiết lập sẵn. Chiều cao lớp in phụ thuộc vào vật liệu: mẫu nhiều màu thường là 100 micron, chi tiết kim loại 50 micron, còn lõi và khuôn đúc cát từ 200–400 micron. Một ưu điểm nổi bật là quá trình kết dính diễn ra ở nhiệt độ phòng, nhờ đó tránh được các biến dạng do nhiệt như cong vênh hay co rút.
Máy Binder Jetting có thể đạt khối lượng xây dựng lớn (lên tới 2200 x 1200 x 600 mm), đặc biệt phù hợp với sản xuất lõi và khuôn cát, hoặc chế tạo kim loại nhiều chi tiết cùng lúc. Không cần cấu trúc nâng đỡ, vì bột xung quanh đã hỗ trợ chi tiết, giúp tạo các cấu trúc tự do với ít giới hạn hình học. Nhờ vậy, toàn bộ khối lượng xây dựng được tận dụng, phù hợp cho sản xuất hàng loạt vừa và nhỏ.
3.2 In 3D phun kết dính đa màu
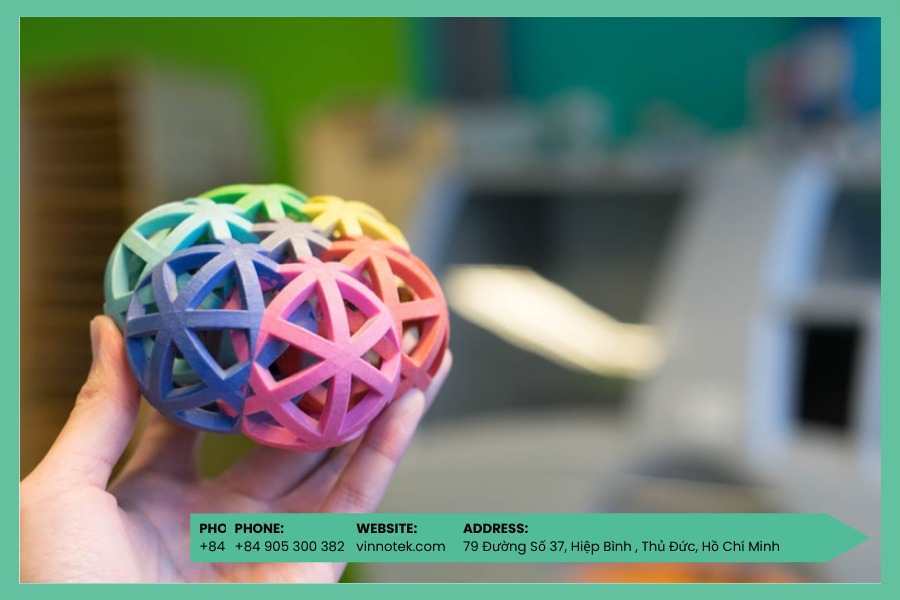
Công nghệ Binder Jetting có thể tạo ra các chi tiết 3D nhiều màu, tương tự như Material Jetting, thường dùng để in mô hình trang trí, tượng nhỏ hay bản đồ địa hình với chi phí thấp. Vật liệu phổ biến là bột cát màu (sandstone) hoặc bột PMMA, trong đó một đầu phun phun chất kết dính, còn đầu phun thứ hai phun mực màu. Nhiều màu mực có thể kết hợp để tạo ra hàng nghìn sắc thái, giống như máy in 2D.
Sau khi in, chi tiết được phủ lớp cyanoacrylate hoặc chất thấm khác để tăng độ bền và làm màu sắc nổi bật hơn. Có thể thêm lớp epoxy thứ hai để tăng cường độ chắc và độ bóng màu. Tuy nhiên, chi tiết in đa màu vẫn rất giòn, không phù hợp cho các ứng dụng cơ khí. Để in màu, mô hình CAD phải chứa thông tin màu, có thể áp dụng theo từng mặt hoặc sử dụng bản đồ kết cấu (texture map) để kiểm soát chi tiết màu sắc tốt hơn.
3.3 Lõi và khuôn dùng trong đúc cát
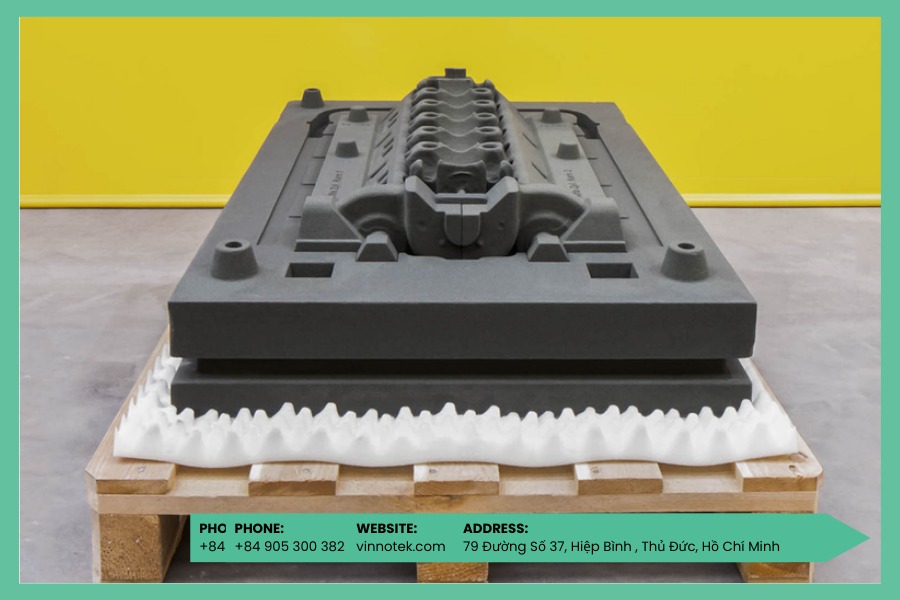
Một trong những ứng dụng phổ biến nhất của in 3D phun kết dính là sản xuất lõi và khuôn đúc cát lớn. Nhờ chi phí thấp và tốc độ in nhanh, công nghệ này cho phép tạo các thiết kế phức tạp mà kỹ thuật truyền thống khó thực hiện.
Lõi và khuôn thường được in bằng cát hoặc silica, sau khi in có thể dùng ngay cho quá trình đúc. Mặc dù chỉ sử dụng một lần, In 3D phun kết dính giúp tiết kiệm đáng kể thời gian và chi phí so với phương pháp truyền thống.
3.4 In 3D phun kết dính kim loại
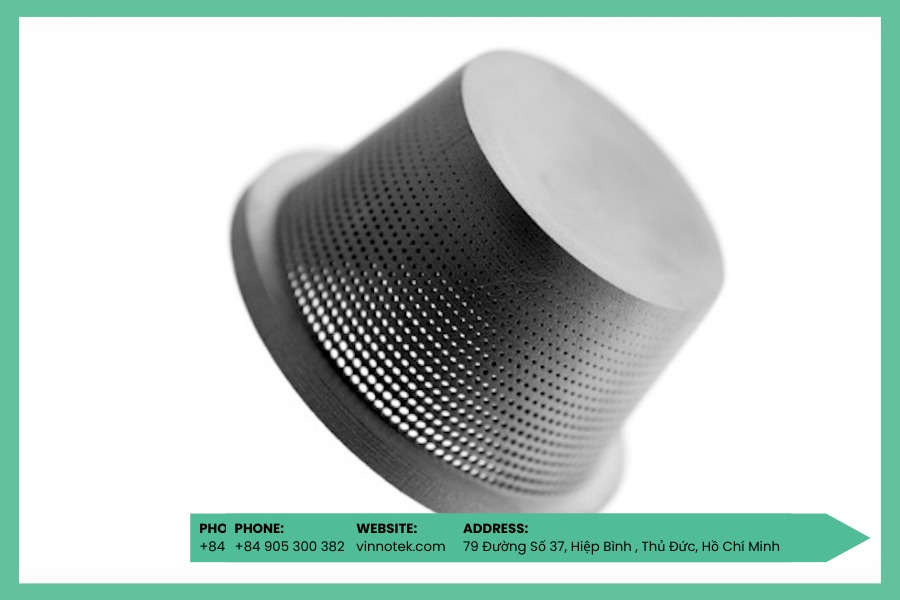
In 3D phun kết dính kim loại là giải pháp in 3D kim loại tiết kiệm đến 10 lần so với các công nghệ DMLS/SLM, với kích thước chi tiết lớn và không cần cấu trúc nâng đỡ, cho phép tạo các hình học phức tạp. Sau khi in, chi tiết kim loại cần xử lý thứ cấp như sintering hoặc infiltration để đạt tính cơ học mong muốn, vì chi tiết in ra ban đầu chỉ là các hạt kim loại liên kết bằng chất kết dính polymer.
Tính chính xác và dung sai của chi tiết phụ thuộc nhiều vào hình dạng và kích thước; quá trình hậu xử lý cũng có thể gây co rút hoặc biến dạng. Chi tiết sau sintering hoặc infiltration vẫn có lỗ rỗng bên trong, ảnh hưởng đến cơ tính như độ bền kéo, độ dãn dài khi gãy và khả năng chịu mỏi. Tuy nhiên, bề mặt chi tiết Binder Jetting mịn hơn đáng kể so với DMLS/SLM, đặc biệt có lợi cho các chi tiết có kênh hoặc cấu trúc bên trong.
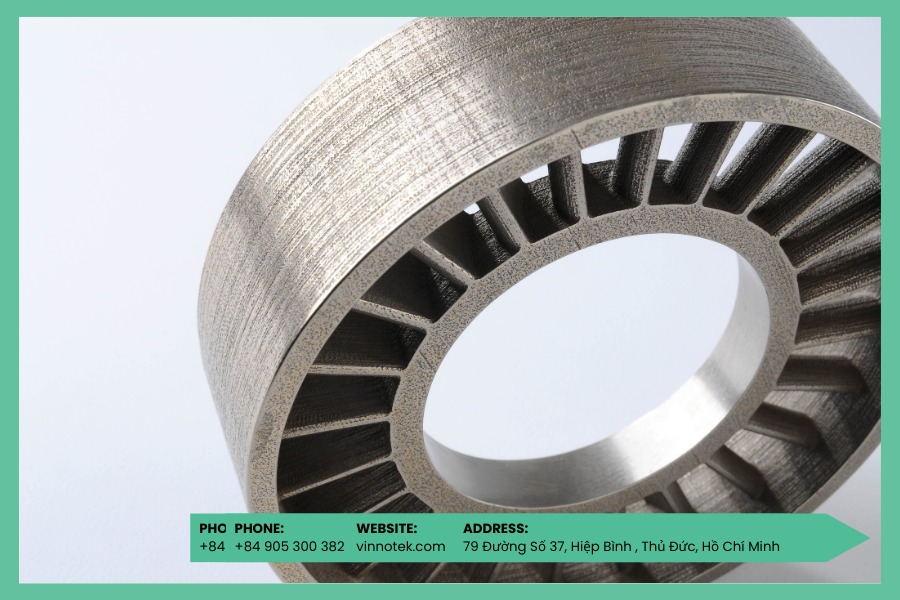
Bảng so sánh cơ tính của thép không gỉ in 3D
| Tính chất cơ học | In 3D phun kết dính SS316 (sintered) | In 3D phun kết dính SS316 (thấm đồng) | DMLS/SLM SS316L |
| Độ bền chảy | 214 MPa | 283 MPa | 470 MPa |
| Độ dãn dài khi gãy | 34% | 14,50% | 40% |
| Mô đun đàn hồi | 165 GPa | 135 GPa | 180 GPa |
Kiến thức chuyên môn: Giải đáp chi tiết khái niệm Phun kết dính là gì cùng những lợi ích kinh tế mà nó mang lại.
4. Các vật liệu phổ biến trong in 3D phun kết dính
In 3D phun kết dính sử dụng nhiều loại bột khác nhau, và việc chọn vật liệu phù hợp phụ thuộc vào ứng dụng cuối cùng của chi tiết. Bột gốm thường có chi phí thấp, trong khi bột kim loại đắt hơn nhưng vẫn kinh tế hơn so với vật liệu DMLS/SLM. Khác với quá trình in SLS, 100% bột chưa kết dính có thể được tái sử dụng, giúp tiết kiệm vật liệu đáng kể.
Bảng vật liệu phổ biến và đặc điểm
| Vật liệu | Đặc điểm |
| Cát màu toàn phần (Full Color Sandstone) | Mẫu thử nhiều màu, không dùng cho chi tiết cơ khí, rất giòn |
| Cát silica (Silica Sand) | Khả năng chịu nhiệt cao, thích hợp cho ứng dụng đúc cát |
| Thép không gỉ (thấm đồng) | Cơ tính tốt, có thể gia công, khoảng 10% lỗ rỗng bên trong |
| Thép không gỉ (sintered) | Cơ tính rất tốt, chống ăn mòn cao, khoảng 3% lỗ rỗng bên trong |
| Hợp kim Inconel (sintered) | Cơ tính tuyệt vời, chịu nhiệt tốt, kháng hóa chất cao |
| Vonfram cacbua (Tungsten carbide, sintered) | Độ cứng rất cao, dùng để sản xuất dụng cụ cắt |

5. Lợi ích và hạn chế của công nghệ in 3D phun kết dính
In 3D phun kết dính (Binder Jetting) là một công nghệ linh hoạt, phù hợp với nhiều ứng dụng từ sản xuất chi tiết kim loại đến mẫu thử nhiều màu với chi phí thấp. Tuy nhiên, công nghệ này cũng có những hạn chế cần lưu ý. Dưới đây là các ưu và nhược điểm chính mà mọi người nên nắm kỹ:
Ưu điểm:
- Sản xuất chi tiết kim loại và mẫu thử đa màu với chi phí thấp hơn nhiều so với DMLS/SLM và Material Jetting.
- Có thể tạo ra chi tiết rất lớn và các hình học kim loại phức tạp, vì không bị giới hạn bởi các biến dạng nhiệt như cong vênh.
- Phù hợp cho sản xuất hàng loạt vừa và nhỏ nhờ khả năng tận dụng tối đa khối lượng xây dựng.
Nhược điểm:
- Chi tiết kim loại in bằng Binder Jetting có cơ tính thấp hơn so với DMLS/SLM do lỗ rỗng bên trong cao hơn.
- Chỉ có thể in các chi tiết thô; chi tiết dễ gãy ở trạng thái “xanh” (green state) và có thể bị hỏng trong quá trình hậu xử lý.
- Lựa chọn vật liệu bị hạn chế hơn so với các công nghệ in 3D khác.
Tham khảo thêm: Tối ưu hóa thông số kỹ thuật và Độ phân giải in 3D nhằm nâng cao chất lượng tạo mẫu nhanh.
6. Mẹo và kinh nghiệm khi in 3D phun kết dính
Để áp dụng hiệu quả công nghệ này trong thực tế, chúng ta không chỉ cần hiểu nguyên lý mà còn phải nắm rõ các lưu ý quan trọng — dưới đây là một số mẹo và kinh nghiệm giúp bạn tối ưu quá trình in 3D phun kết dính.
- Chọn in 3D phun kết dính kim loại để sản xuất chi tiết kim loại với chi phí thấp, đặc biệt khi không yêu cầu hiệu suất cơ học cao.
- Với chi tiết kim loại, Binder Jetting cho phép tự do thiết kế cao hơn DMLS/SLM, vì quá trình in không bị ảnh hưởng bởi biến dạng nhiệt.
- Chi tiết đa màu (full-color) rất giòn, chỉ thích hợp làm mẫu thử trực quan hoặc trang trí.
- Sử dụng Binder Jetting để sản xuất lõi và khuôn đúc cát lớn, tận dụng khả năng in kích thước lớn và phức tạp.
7. Một số câu hỏi thường gặp về in 3D phun kết dính
In 3D phun kết dính (Binder Jetting) có nhiều điểm khác biệt so với các công nghệ in 3D khác. Đây là các thắc mắc mà mọi người thường gặp phải, chúng tôi sẽ giải đáp những điều cơ bản về in 3D phun kết dính chi tiết dưới đây:
- Binder Jetting có sử dụng nhiệt hoặc laser trong quá trình in không?
Không. Khác với nhiều công nghệ in 3D khác, Binder Jetting không dùng nhiệt hoặc laser để làm cứng chi tiết. Điều này giúp tránh được cong vênh và ứng suất dư do nhiệt, đảm bảo chi tiết in ổn định ngay từ đầu.
- Có cần bàn in hoặc cấu trúc nâng đỡ không?
Không cần. Chi tiết được nâng đỡ hoàn toàn bởi lớp bột xung quanh, nhờ đó bạn có thể in các hình dạng phức tạp mà không cần thêm các cấu trúc hỗ trợ.
- Những vật liệu nào có thể sử dụng trong Binder Jetting?
Binder Jetting hỗ trợ nhiều loại vật liệu khác nhau như kim loại, cát (dùng cho gốm), silica và polymer, giúp đáp ứng cả nhu cầu sản xuất chi tiết cơ khí và mẫu thử trực quan.
- Binder Jetting có thể tạo chi tiết kim loại với dung sai chặt chẽ không?
Có thể, nhưng phụ thuộc vào loại vật liệu và phương pháp kết dính. Chi tiết kim loại có thể đạt dung sai tương đối chính xác nếu được thiết kế và hậu xử lý đúng cách.
- Binder Jetting nhanh hơn các công nghệ in 3D khác không?
Tùy trường hợp. In một chi tiết đơn lẻ có thể mất nhiều thời gian do các bước hậu xử lý như sintering, phủ bề mặt hay thêm màu. Tuy nhiên, khi in hàng loạt, công nghệ này rất nhanh nhờ khả năng tận dụng toàn bộ khối lượng xây dựng.
- Binder Jetting phù hợp với loại sản xuất nào?
Công nghệ này lý tưởng cho sản xuất hàng loạt vừa và nhỏ, đặc biệt là các chi tiết lớn, hình học phức tạp, hoặc những chi tiết cần đa dạng màu sắc và vật liệu.
- Chi tiết in đa màu có thể sử dụng cho ứng dụng cơ khí không?
Không. Các chi tiết full-color rất giòn và chỉ thích hợp làm mẫu thử trực quan hoặc trang trí. Chúng không phù hợp cho các ứng dụng yêu cầu cơ tính cao.
Đầu tư thiết bị: Trang bị hệ thống Máy in 3D FDM chính hãng từ Vinnotek để kiểm soát hoàn toàn quy trình chế tạo nội bộ.
8. Công ty Vinnotek chuyên giải pháp in 3D hàng đầu Việt Nam
Vinnotek là một trong những công ty tiên phong tại Việt Nam trong lĩnh vực in 3D, cung cấp đầy đủ các máy in 3D và vật liệu in 3D phục vụ đa dạng nhu cầu từ sản xuất công nghiệp, chế tạo chi tiết cơ khí, đến việc phát triển mẫu thử nhanh và sáng tạo.
Chúng tôi không chỉ chú trọng vào việc cung cấp thiết bị chất lượng cao mà còn hỗ trợ khách hàng tối ưu hóa quy trình sản xuất thông qua tư vấn kỹ thuật chuyên sâu, đảm bảo các chi tiết in đạt hiệu quả và chất lượng cao nhất.
Bên cạnh đó, Vinnotek thường xuyên tổ chức các hội thảo, workshop và sự kiện MetaMan, là cơ hội để các kỹ sư, nhà thiết kế và doanh nghiệp tiếp cận công nghệ mới, trao đổi kinh nghiệm thực tiễn và tìm hiểu các giải pháp in 3D tiên tiến. Những chương trình này giúp khách hàng nắm vững kỹ thuật in 3D, lựa chọn vật liệu phù hợp và khai thác tối đa tiềm năng của máy in, từ chi tiết nhỏ đến các sản phẩm lớn, phức tạp.
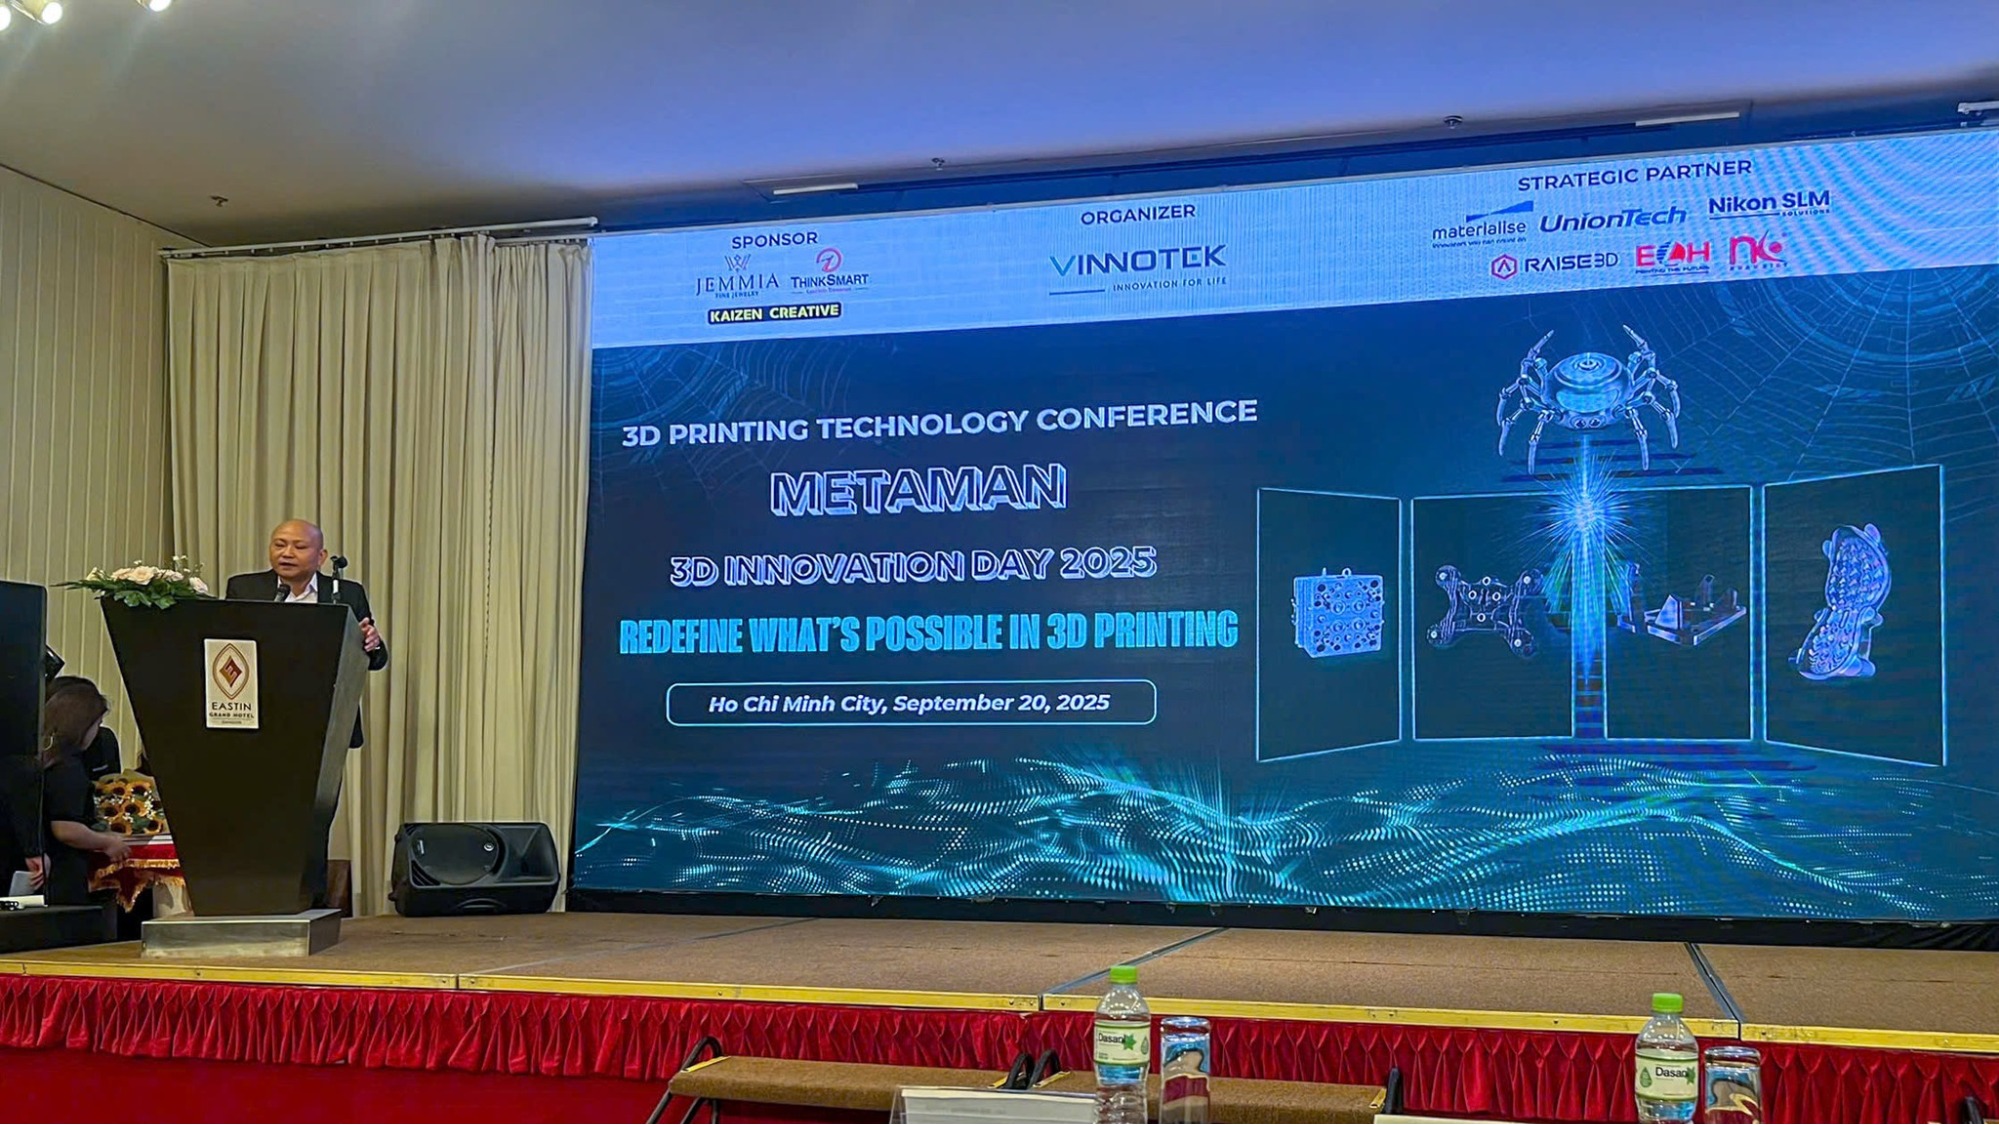
Nhờ sự kết hợp giữa công nghệ hiện đại, vật liệu đa dạng và hoạt động đào tạo thực tiễn, Vinnotek đã khẳng định vị thế là đối tác tin cậy, đồng hành cùng doanh nghiệp Việt Nam trong việc phát triển sản xuất thông minh, sáng tạo và hiệu quả.
Kết luận: In 3D phun kết dính là giải pháp tiên tiến giúp tạo ra chi tiết đa dạng, từ mẫu thử nhiều màu đến chi tiết kim loại và lõi khuôn đúc cát, với chi phí hiệu quả và khả năng thiết kế phức tạp. Với kinh nghiệm và giải pháp toàn diện, Vinnotek đồng hành cùng bạn, cung cấp thiết bị, vật liệu và hướng dẫn thực tiễn để khai thác tối đa tiềm năng của công nghệ này


