Đồ gá hàn truyền thống thường được gia công hoặc lắp ghép từ thép để đảm bảo độ cứng và khả năng chịu nhiệt. Tuy nhiên, với những sản phẩm số lượng thấp, thường xuyên thay đổi thiết kế hoặc cần đồ gá riêng cho từng cụm chi tiết, chi phí và thời gian chế tạo fixture bằng thép có thể trở thành gánh nặng lớn.
Trong bài viết này, Vinnotek phân tích giải pháp in 3D đồ gá hàn welding fixture bằng vật liệu kỹ thuật FDM. Raise3D Pro3 HS và E2CF phù hợp với đồ gá tack welding, MIG/TIG sử dụng PC, PA12 CF hoặc PPA CF; trong khi BigRep ALTRA 280 đáp ứng các fixture kích thước lớn hoặc cần vật liệu PEEK, PEKK và PEI cho môi trường nhiệt độ cao hơn.
1. Welding Fixture Truyền Thống – Tại Sao Chi Phí Gia Công Thép Không Còn Chấp Nhận Được?
Welding fixture có nhiệm vụ giữ các chi tiết tại đúng vị trí, góc độ và khoảng cách trong suốt quá trình gá đặt, tack welding và hàn hoàn thiện. Với sản xuất hàng loạt ổn định, đồ gá thép vẫn là lựa chọn phù hợp nhờ độ bền và tuổi thọ cao.
Tuy nhiên, nhiều fabrication shop thường xuyên xử lý các đơn hàng nhỏ, kết cấu tùy chỉnh hoặc sản phẩm thay đổi theo từng dự án. Trong trường hợp này, mỗi bộ đồ gá thép có thể mất nhiều tuần để gia công, trong khi thời gian sử dụng thực tế chỉ kéo dài cho một lô sản phẩm ngắn.
Một số ứng dụng công nghiệp đã ghi nhận đồ gá in 3D giúp giảm từ 90–95% chi phí so với fixture gia công. Thay vì chờ nhiều tuần, doanh nghiệp có thể hoàn thiện thiết kế, in qua đêm và đưa đồ gá vào sử dụng ngay ngày hôm sau.
Trường hợp nổi bật là SDHQ, một nhà sản xuất phụ kiện xe tải và xe địa hình tại Arizona. Trước đây, doanh nghiệp phải hàn các tấm thép thành fixture tùy chỉnh với chi phí khoảng 800 USD cho mỗi bộ và thời gian chế tạo kéo dài nhiều tuần.
Sau khi chuyển sang in 3D, chi phí sản xuất một fixture giảm xuống còn khoảng 10 USD, tương đương mức tiết kiệm 99%. Tốc độ chế tạo cũng tăng khoảng 93%, giúp SDHQ phản hồi nhanh hơn trước những thay đổi của sản phẩm.
Những kết quả này cho thấy đồ gá hàn in 3D đặc biệt phù hợp với sản xuất lô nhỏ, prototype, sản phẩm tùy chỉnh và các dự án cần cập nhật fixture liên tục.
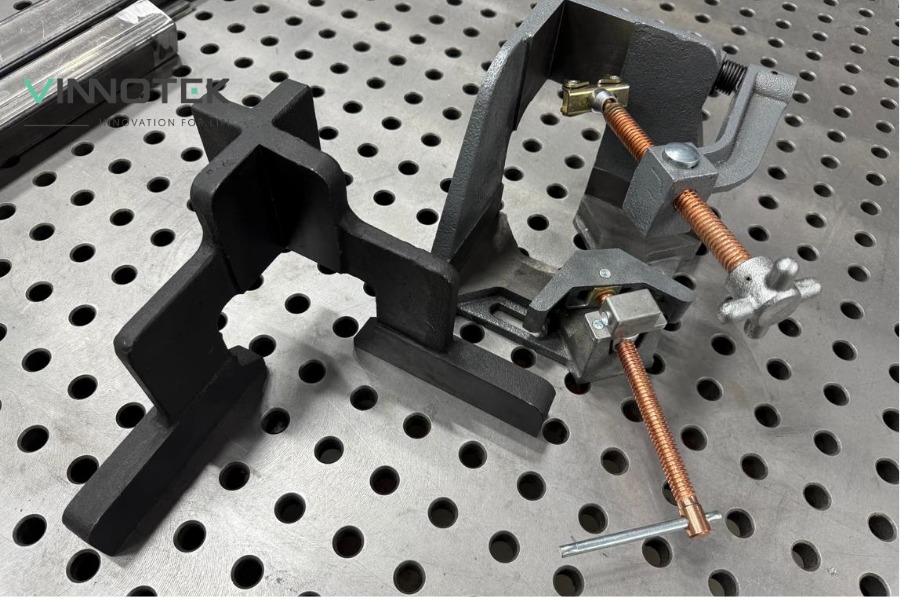
2. Vật Liệu FDM Cho Welding Fixture – Heat Resistance Là Yếu Tố Quyết Định
Nhiệt độ là tiêu chí quan trọng nhất khi lựa chọn vật liệu cho đồ gá hàn in 3D. Fixture không tiếp xúc trực tiếp với vũng kim loại nóng chảy, nhưng vẫn phải chịu nhiệt bức xạ, nhiệt truyền qua chi tiết và nhiệt độ tăng tại vùng lân cận mối hàn.
Nếu vật liệu có HDT quá thấp, đồ gá có thể mềm, biến dạng hoặc creep dưới lực kẹp. Chỉ một sai lệch nhỏ cũng có thể làm thay đổi vị trí của chi tiết và ảnh hưởng đến kích thước cụm hàn hoàn thiện.
| Nhiệt độ tại vùng fixture | Vật liệu tham khảo | Nền tảng phù hợp |
| Dưới 100°C | ABS, PETG | Raise3D Pro3 |
| 100–150°C | PA12 CF, PA12 CF+ | Raise3D E2CF |
| 150–200°C | PC, PC-CF, PPA CF | Raise3D Pro3 HS/E2CF |
| 200–250°C | PEI, PEEK, PEKK | BigRep ALTRA 280 |
| Trên 250°C | Kết hợp insert kim loại | Giải pháp hybrid |
PA12 CF có độ cứng và khả năng ổn định kích thước tốt, phù hợp với đồ gá không đặt quá gần hồ quang. PC và PPA CF chịu nhiệt cao hơn, thích hợp với tack welding hoặc fixture có điểm gá gần vùng ảnh hưởng nhiệt hơn.
Khi nhiệt độ vượt quá khả năng của polymer kỹ thuật thông thường, doanh nghiệp cần chuyển sang PEEK, PEKK hoặc PEI trên hệ thống nhiệt độ cao. Ở những vị trí tiếp xúc nhiệt mạnh, insert thép, nhôm hoặc đồng vẫn nên được tích hợp để bảo vệ phần thân polymer.

3. Raise3D Pro3 HS Và E2CF – Welding Fixture Cho Tack Welding Và MIG/TIG
Raise3D Pro3 HS và E2CF đáp ứng phần lớn nhu cầu đồ gá hàn tại các xưởng gia công vừa và nhỏ. Hai nền tảng hỗ trợ PC, PA12 CF, PPA CF và nhiều vật liệu composite có độ cứng cao, phù hợp với fixture tùy chỉnh cần sản xuất nhanh.
3.1 Tại Sao PC Và PPA CF Là Lựa Chọn Tiêu Chuẩn?
PC có độ bền va đập và khả năng chịu nhiệt tốt hơn nhiều vật liệu FDM phổ thông. Với HDT khoảng 120°C, vật liệu phù hợp với phần thân fixture nằm ngoài vùng ảnh hưởng nhiệt trực tiếp.
PPA CF có khả năng chịu nhiệt cao hơn, có thể vượt 180°C trong điều kiện phù hợp. Sợi carbon giúp tăng độ cứng, giảm biến dạng dưới lực kẹp và cải thiện độ ổn định kích thước khi nhiệt độ môi trường thay đổi.
Đây là hai yếu tố đặc biệt quan trọng với welding fixture. Nếu đồ gá bị uốn dưới lực clamp hoặc biến dạng do nhiệt, vị trí của các chi tiết sẽ không còn đúng với thiết kế ban đầu.
Các vật liệu gia cường sợi vì vậy phù hợp với fixture giữ ống, panel cong, bracket hoặc những cụm lắp ráp có hình học phức tạp. Tuy nhiên, điểm tiếp xúc của polymer vẫn cần được bố trí ngoài vùng HAZ và cách mối hàn một khoảng an toàn.

3.2 Raise3D Pro3 HS – Production Volume Cho Welding Fixture Farm
Raise3D Pro3 HS sử dụng công nghệ Hyper FFF, hỗ trợ tốc độ in cao hơn trong điều kiện vật liệu và thông số phù hợp. Điều này giúp doanh nghiệp giảm thời gian chế tạo khi cần sản xuất nhiều bộ đồ gá cho các mã sản phẩm khác nhau.
Pro3 HS có vùng tạo mẫu 300 × 300 × 300 mm, trong khi Pro3 Plus HS mở rộng chiều cao lên 605 mm. Kích thước này đáp ứng nhiều loại fixture cho kết cấu ống, khung nhỏ, panel và cụm cơ khí cỡ trung.
Buồng in kín giúp kiểm soát nhiệt độ tốt hơn khi sử dụng PC hoặc PPA CF. Đây là điều kiện cần thiết để hạn chế cong vênh và duy trì độ chính xác với những bản in lớn, thời gian dài.
Mô hình sử dụng nhiều máy Pro3 HS còn phù hợp với workshop có số lượng sản phẩm đa dạng. Mỗi fixture được lưu dưới dạng file số, sản xuất lại khi cần mà không phải dành diện tích kho để lưu trữ toàn bộ đồ gá vật lý.

3.3 Raise3D E2CF – PA12 CF Cho Fixture Cần Carbon Fiber Stiffness
Raise3D E2CF được thiết kế chuyên cho vật liệu gia cường sợi carbon. Đầu phun silicon carbide chống mài mòn giúp máy duy trì đường kính nozzle ổn định sau thời gian dài sử dụng PA12 CF.
Hai hộp vật liệu kín hỗ trợ kiểm soát độ ẩm của nylon trong quá trình in. Đây là yếu tố quan trọng vì filament hút ẩm có thể tạo bọt khí, giảm độ bám lớp và khiến kích thước fixture thiếu ổn định.
PA12 CF mang lại độ cứng cao nhưng khối lượng nhẹ hơn đáng kể so với thép. Kỹ thuật viên có thể nhanh chóng đưa đồ gá lên bàn hàn, thay đổi vị trí hoặc tháo xuống sau mỗi ca làm việc mà không cần thiết bị nâng.
In 3D cũng cho phép bề mặt đồ gá ôm sát chi tiết cần hàn. Với ống cong, panel định hình hoặc cụm lắp ráp không phẳng, fixture có thể được thiết kế theo đúng biên dạng thay vì phải ghép nhiều block thép riêng biệt.

4. BigRep ALTRA 280 – Welding Fixture Cho High-Temperature Application Và Large-Format
Khi kích thước fixture vượt quá vùng tạo mẫu của Raise3D hoặc môi trường làm việc cần vật liệu chịu nhiệt cao hơn PC và PA12 CF, BigRep ALTRA 280 là lựa chọn phù hợp.
4.1 ALTRA 280 Thông Số Kỹ Thuật Cho Welding Fixture
BigRep ALTRA 280 có vùng tạo mẫu khoảng 500 × 700 × 800 mm, tương đương thể tích 280 lít. Không gian này cho phép in nguyên khối những đồ gá lớn cho automotive body panel, frame hàng không hoặc housing thiết bị công nghiệp.
Buồng in và bàn in có thể được gia nhiệt đến 180°C, trong khi đầu đùn đạt nhiệt độ lên đến khoảng 450°C. Nhờ đó, hệ thống xử lý được các polymer hiệu suất cao như PEEK và PEI.
Máy sử dụng kết cấu khung hàn, vít me bi và servo motor, hướng đến độ chính xác và khả năng lặp lại trong sản xuất công nghiệp. ALTRA 280 có thể trang bị nhiều đầu đùn để xử lý vật liệu chính, support và những tác vụ cần thay đổi vật liệu trong cùng một bản in.
Đây là nền tảng phù hợp với những fixture vừa lớn, vừa phải chịu lực kẹp và nhiệt độ mà máy FDM desktop không thể đáp ứng ổn định.

4.2 PEI/ULTEM 9085 Và PEEK Cho High-Temp Welding Fixture
ULTEM 9085 – PEI có khả năng chống cháy UL94 V-0 và được sử dụng trong nhiều ứng dụng hàng không. Vật liệu phù hợp với đồ gá cần khối lượng nhẹ, độ bền cao và khả năng làm việc trong môi trường nhiệt độ tương đối cao.
PEEK có khả năng chịu nhiệt, chống hóa chất và độ bền cơ học tốt. Đây là lựa chọn phù hợp với fixture hoạt động trong môi trường khắc nghiệt, gần nguồn nhiệt hoặc thường xuyên tiếp xúc với dầu, dung môi và hóa chất công nghiệp.
PEKK-CF kết hợp polymer nhiệt độ cao với sợi carbon để cải thiện độ cứng và ổn định kích thước. Vật liệu phù hợp với đồ gá kích thước lớn cần duy trì hình học dưới cả lực kẹp và tải nhiệt.
Dù sử dụng vật liệu hiệu suất cao, fixture vẫn cần được thiết kế tránh tiếp xúc trực tiếp với hồ quang hoặc kim loại nóng chảy. Insert kim loại tiếp tục là giải pháp cần thiết tại những vị trí chịu nhiệt cục bộ mạnh.
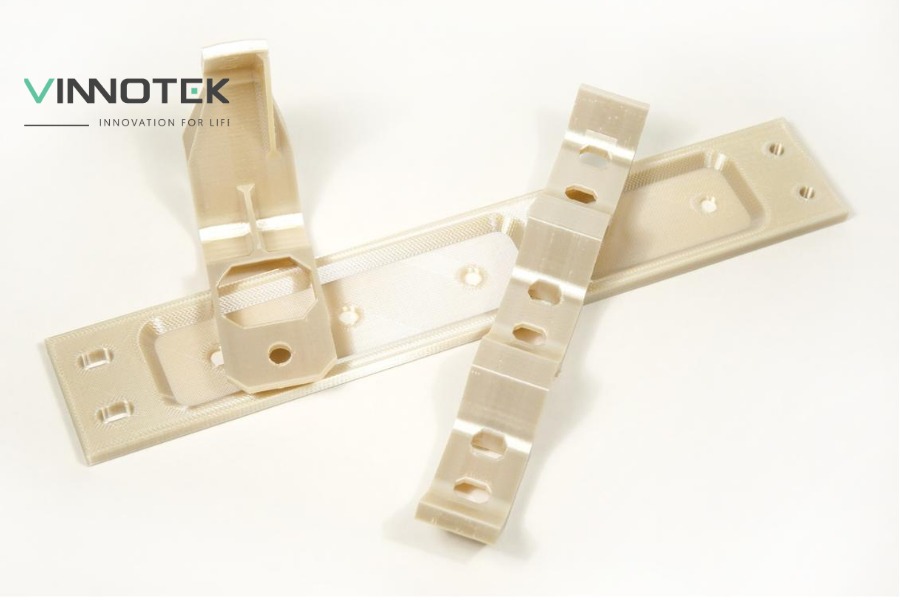
4.3 Build Volume Lớn – Welding Fixture Cho Large Structural Assembly
Vùng tạo mẫu 500 × 700 × 800 mm của ALTRA 280 cho phép in nhiều đồ gá mà Raise3D Pro3 Plus HS phải chia nhỏ. Fixture nguyên khối giúp giảm sai lệch tại mối ghép và rút ngắn công đoạn lắp ráp sau in.
Ứng dụng phù hợp bao gồm đồ gá cho panel thân xe, section khung hàng không, housing máy công nghiệp và kết cấu hàn có hình học lớn, phức tạp.
Đối với fixture vượt quá vùng tạo mẫu, doanh nghiệp vẫn có thể chia thiết kế theo module, tích hợp chốt định vị và liên kết bằng bulông. Khả năng in khổ lớn giúp giảm số lượng module và đơn giản hóa quá trình căn chỉnh.
5. Hai Case Study Thực Tế – Welding Fixture ROI Đo Lường Được
Các case study cho thấy lợi ích của đồ gá in 3D không chỉ nằm ở lý thuyết mà đã được đo lường rõ về chi phí và thời gian.
5.1 SDHQ Off Road – $800 Xuống $10: 99% Cost Reduction
SDHQ chuyên sản xuất phụ kiện cho xe tải và xe địa hình tại Arizona. Trước đây, công ty tạo đồ gá bằng cách cắt và hàn các tấm thép theo từng sản phẩm.
Mỗi fixture có thể tốn khoảng 800 USD và mất nhiều tuần để hoàn thiện. Điều này khiến việc điều chỉnh thiết kế hoặc sản xuất đồ gá cho một lô nhỏ trở nên thiếu hiệu quả.
Sau khi ứng dụng in 3D, SDHQ có thể sản xuất fixture trong vài giờ với chi phí chỉ khoảng 10 USD. Thời gian chế tạo được cải thiện khoảng 93%, trong khi chi phí giảm tới 99%.
Case study sử dụng hệ thống Markforged, nhưng nguyên lý có thể được áp dụng trên Raise3D với vật liệu composite gia cường sợi: thay đồ gá thép tùy chỉnh bằng fixture polymer nhẹ, cứng và được sản xuất trực tiếp từ file CAD.

5.2 Springer Research – 61% Cost, 70% Lead Time Reduction
Một nghiên cứu về sử dụng FDM thay thế fixture gia công trong lắp ráp dây cáp ô tô số lượng thấp ghi nhận chi phí giảm hơn 61% và lead time giảm tới 70%.
Kết quả cho thấy in 3D đặc biệt hiệu quả với đồ gá tùy chỉnh, cần sử dụng lại nhưng không có sản lượng đủ lớn để đầu tư fixture kim loại.
Dữ liệu này phù hợp với thực tế của nhiều fabrication shop: giá trị lớn nhất không nằm ở việc thay thế mọi đồ gá thép, mà ở khả năng xử lý nhanh các fixture lô nhỏ, tạm thời hoặc thường xuyên cập nhật.

6. Thiết Kế Welding Fixture Tối Ưu Cho FDM – Năm Nguyên Tắc Quan Trọng
Nguyên tắc 1 – Giữ điểm tiếp xúc ngoài vùng ảnh hưởng nhiệt: Phần thân polymer nên cách mối hàn khoảng 15–25 mm hoặc xa hơn tùy quy trình. Khoảng cách thực tế cần được xác định thông qua đo nhiệt và thử nghiệm.
Nguyên tắc 2 – Tích hợp hardware kim loại: Steel insert, aluminum block hoặc copper heat sink có thể được gắn tại những vị trí gần nguồn nhiệt. Insert vừa bảo vệ polymer, vừa tạo bề mặt chịu mài mòn và lực kẹp tốt hơn.
Nguyên tắc 3 – Thiết kế bề mặt ôm sát sản phẩm: FDM cho phép tạo fixture theo đúng biên dạng của ống, panel và kết cấu cong. Nhờ đó, chi tiết được giữ ổn định trên diện tích lớn thay vì chỉ tiếp xúc tại một vài điểm.
Nguyên tắc 4 – Phân bổ độ dày theo tải trọng: Vùng chịu lực clamp cần thành dày, rib và infill cao hơn. Những phần không chịu tải có thể được rỗng hóa để giảm vật liệu, thời gian in và khối lượng đồ gá.
Nguyên tắc 5 – Tích hợp cơ cấu thay đổi nhanh: Pocket cho captive nut, vị trí quick-release clamp và insert module nên được thiết kế trực tiếp vào fixture. Điều này giúp giảm thời gian gá đặt và hỗ trợ chuyển đổi giữa nhiều phiên bản sản phẩm.
7. So Sánh Kinh Tế Toàn Diện: 3D Printed Vs Machined Steel Welding Fixture
| Tiêu chí | Machined Steel Fixture | Raise3D PC/PA | BigRep ALTRA PEEK |
| Lead time | 2–4 tuần | 1–2 ngày | 2–4 ngày |
| Chi phí tham khảo | 500–2.000 USD | 10–100 USD | 50–300 USD |
| Mức tiết kiệm | Mốc tham chiếu | 90–99% | 70–90% |
| Khối lượng | Nặng | Nhẹ hơn khoảng 7 lần | Nhẹ hơn khoảng 5 lần |
| Thay đổi thiết kế | Làm lại fixture | Chỉnh file và in lại | Chỉnh file và in lại |
| Khả năng chịu nhiệt | Rất cao | Khoảng 150–180°C | Khoảng 200–250°C |
| Hình học phức tạp | Chi phí gia công cao | In trực tiếp | In trực tiếp |
| Kích thước | Phụ thuộc thiết bị gia công | Đến 300 × 300 × 605 mm | Đến 500 × 700 × 800 mm |
Đồ gá thép vẫn phù hợp với sản lượng lớn, môi trường nhiệt độ rất cao và fixture phải sử dụng lâu dài. Tuy nhiên, Raise3D và BigRep mang lại lợi thế rõ rệt với sản phẩm tùy chỉnh, số lượng thấp và thiết kế thường xuyên thay đổi.
Giải pháp hybrid cũng có thể được áp dụng: phần thân phức tạp được in bằng polymer, trong khi điểm kẹp, bề mặt chịu nhiệt và vị trí mài mòn sử dụng insert kim loại.
8. Vinnotek – Đối Tác Phân Phối Chính Thức Raise3D Và BigRep Tại Việt Nam
Vinnotek là đơn vị phân phối chính thức Raise3D và BigRep tại Việt Nam, cung cấp giải pháp in 3D đồ gá hàn cho fabrication shop, nhà sản xuất ô tô và doanh nghiệp công nghiệp.
Raise3D Pro3 HS và E2CF kết hợp PA12 CF, PPA CF hoặc PC phù hợp với tack welding và nhiều fixture MIG/TIG có vùng nhiệt được kiểm soát. BigRep ALTRA 280 với PEEK, PEKK-CF và PEI đáp ứng các đồ gá khổ lớn hoặc cần khả năng chịu nhiệt cao hơn.
Vinnotek hỗ trợ khách hàng đánh giá quy trình hàn, nhiệt độ tại điểm gá, lực clamp và kích thước assembly để lựa chọn vật liệu phù hợp. Đội ngũ kỹ thuật cũng tư vấn thiết kế khoảng hở nhiệt, tích hợp insert kim loại và cơ cấu quick-change.
📞 Liên hệ Vinnotek để được tư vấn đồ gá hàn theo quy trình và hình học cụm sản phẩm thực tế.
Kết Luận
In 3D đồ gá hàn giúp fabrication shop giảm đáng kể chi phí và thời gian chế tạo fixture, đặc biệt với sản phẩm lô nhỏ hoặc thường xuyên thay đổi. Case study SDHQ ghi nhận chi phí giảm từ khoảng 800 USD xuống còn 10 USD, trong khi một nghiên cứu khác cho thấy lead time có thể giảm tới 70%.
Raise3D Pro3 HS và E2CF phù hợp với đồ gá tack welding, MIG/TIG sử dụng PC, PA12 CF hoặc PPA CF trong vùng nhiệt độ được kiểm soát. BigRep ALTRA 280 đáp ứng fixture khổ lớn và các ứng dụng cần PEEK, PEKK hoặc PEI chịu nhiệt cao hơn.
Để đồ gá hoạt động an toàn, phần thân polymer cần được đặt ngoài vùng ảnh hưởng nhiệt và kết hợp insert kim loại tại những vị trí gần mối hàn. Với thiết kế đúng, doanh nghiệp có thể khai thác ưu điểm của in 3D mà vẫn duy trì độ cứng, khả năng định vị và độ bền cần thiết.
Vinnotek cung cấp cả hai nền tảng cùng dịch vụ tư vấn, in thử và hỗ trợ kỹ thuật, giúp doanh nghiệp lựa chọn giải pháp welding fixture phù hợp với quy trình sản xuất thực tế.


