Trong cấu tạo của máy in 3D FDM, hotend là bộ phận quyết định trực tiếp đến độ chính xác, độ mịn và độ bền của sản phẩm in. Vậy hotend là gì, hoạt động ra sao và vì sao việc lựa chọn đúng loại hotend lại quan trọng đến vậy? Mọi người hãy cùng Vinnotek khám phá chi tiết trong bài viết dưới đây để hiểu rõ hơn về vai trò, cấu tạo và cách tối ưu hotend trong quá trình in 3D.
1. Hotend là gì
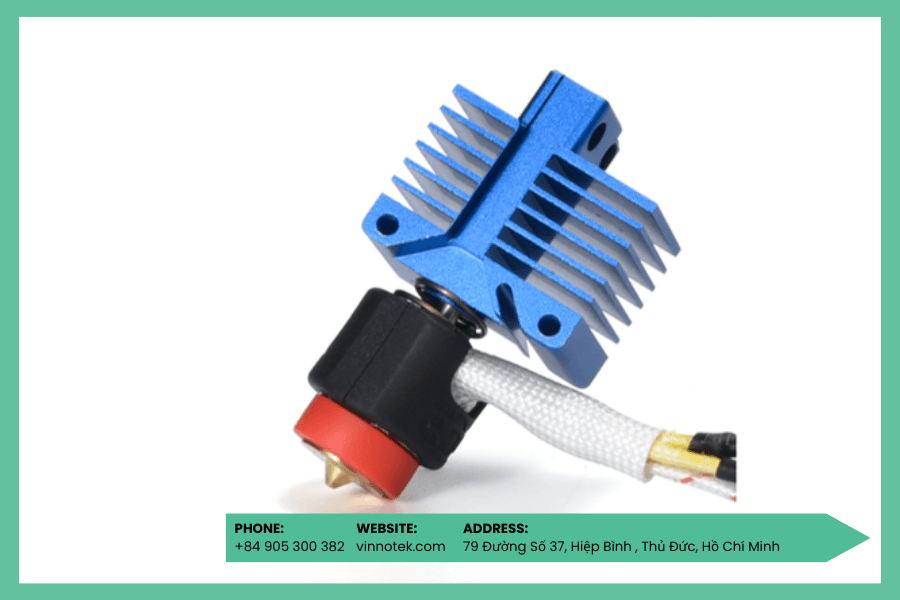
Hotend là bộ phận trong máy in 3D FDM có nhiệm vụ nung chảy sợi nhựa trước khi đùn ra ngoài để tạo hình. Filament được đẩy vào buồng gia nhiệt, nơi điện trở làm nóng và cảm biến nhiệt (thermistor) kiểm soát nhiệt độ ổn định theo cơ chế vòng kín. Nhựa nóng chảy sau đó được đùn qua đầu phun (nozzle) xuống bàn in. Hotend chủ yếu dùng để in các loại nhựa có nhiệt độ nóng chảy thấp như PLA, ABS hoặc PETG.
2. Hotend hoạt động như thế nào trong in 3D?
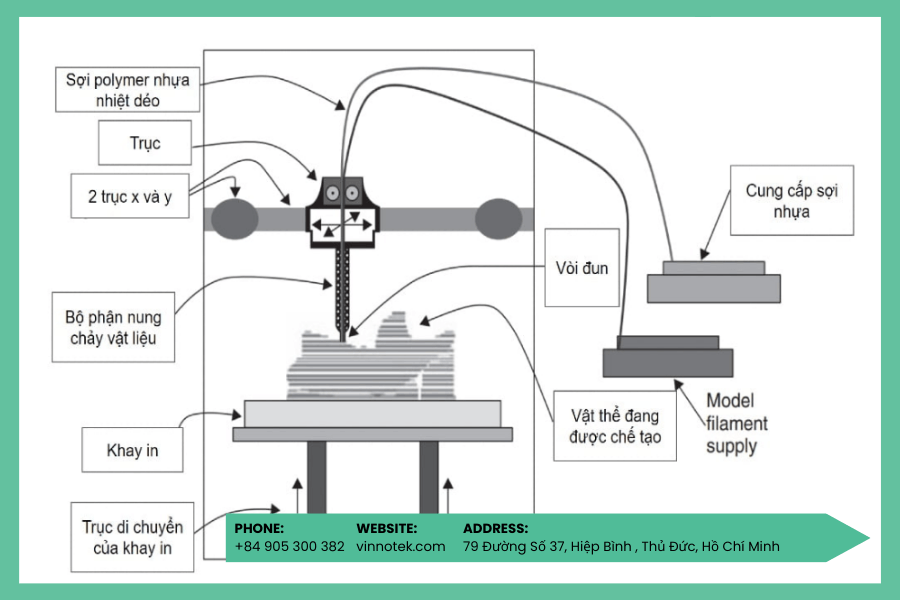
Hotend là một phần của cụm extruder trong máy in 3D FDM. Filament được bánh răng có răng cưa (điều khiển bởi động cơ bước) kẹp và đẩy xuống buồng gia nhiệt với tốc độ theo thiết lập in.
Bên trong hotend gồm heating cartridge, khối gia nhiệt (heat block), thermistor, heat break, tản nhiệt (heat sink), quạt làm mát và đầu phun (nozzle). Heating cartridge làm nóng khối kim loại để nung chảy nhựa, trong khi thermistor phản hồi nhiệt độ giúp kiểm soát chính xác theo từng loại vật liệu.
Khi nhựa đạt nhiệt độ nóng chảy, nó bị ép qua nozzle (thường đường kính 0.1–1.4 mm) để tạo từng lớp in. Heat break và heat sink giúp ngăn hiện tượng “heat creep” – nóng ngược lên trên làm nhựa chảy sớm. Toàn bộ cụm hotend sau đó di chuyển theo các trục X, Y, Z để tạo hình sản phẩm theo mô hình 3D.
Tìm hiểu thêm:
- Lệnh phụ trợ điều khiển nhiệt độ, quạt gió và M-code là gì trong CNC.
- Tính toán e-step để hiệu chỉnh bước motor Ép đùn trong in 3D chuẩn xác.
3. Các loại Hotend phổ biến trong in 3D
Mặc dù các hotend trong máy in 3D FDM đều hoạt động theo nguyên lý nung chảy và đùn nhựa, nhưng khi chúng ta tìm hiểu kỹ hơn, bạn sẽ thấy thiết kế của từng loại lại khác nhau để phù hợp với từng vật liệu và khả năng kiểm soát nhiệt. Dưới đây, chúng ta sẽ cùng điểm qua hai loại hotend phổ biến nhất hiện nay:
3.1 Hotend lót nhựa
Loại này thường xuất hiện trên các máy in 3D phổ thông hoặc phân khúc giá rẻ. Bên trong hotend có ống lót PTFE hoặc PEEK giúp giảm ma sát, hạn chế nhựa bám vào thành trong và giảm truyền nhiệt ngược lên trên. Nhờ đó, hiện tượng “heat creep” được hạn chế hiệu quả. Tuy nhiên, loại này chỉ phù hợp với vật liệu có nhiệt độ in thấp như PLA.
3.2 Hotend kim loại hoàn toàn
Hotend kim loại hoàn toàn được thiết kế để in các vật liệu có nhiệt độ nóng chảy cao như Nylon hoặc Polycarbonate. Do không sử dụng ống lót PTFE (vì PTFE có thể mềm ở nhiệt độ cao), loại hotend này dùng heat break và vật liệu có hệ số truyền nhiệt thấp để kiểm soát nhiệt. Bề mặt kim loại được gia công mịn giúp giảm ma sát và đảm bảo dòng chảy nhựa ổn định.
4. Cách chọn Hotend phù hợp cho máy in 3D
Việc lựa chọn hotend phù hợp không quá phức tạp nếu bạn xác định rõ nhu cầu in ấn của mình. Trước khi quyết định, các bạn nên cân nhắc các yếu tố quan trọng dưới đây:
4.1 Vật liệu in
Bạn cần biết mình sẽ in loại nhựa nào. Với PLA, PETG hoặc ABS, hotend lót PTFE là đủ vì nhiệt độ in không quá cao. Tuy nhiên, nếu in Polycarbonate hoặc Nylon, bạn nên chọn hotend kim loại hoàn toàn để chịu được nhiệt độ cao và đảm bảo độ bền.
4.2 Độ tương thích với máy in
Khi nâng cấp hotend, hãy đảm bảo nó tương thích cơ khí và điện với máy in hiện tại. Hotend phải lắp vừa với cụm extruder và heating cartridge, thermistor cũng phải tương thích với bo mạch điều khiển.
4.3 Loại đầu phun
Nozzle có thể làm từ đồng thau, thép cứng hoặc thép đầu ruby. Nếu in vật liệu có sợi carbon hoặc bột kim loại (tính mài mòn cao), bạn nên dùng nozzle thép cứng hoặc ruby. Với vật liệu thông thường như PLA, ABS, Nylon, nozzle đồng là đủ. Ngoài ra, đường kính đầu phun nhỏ cho chi tiết mịn hơn nhưng in chậm, còn đầu phun lớn giúp in nhanh hơn nhưng giảm độ chi tiết.
5. Ưu, nhược điểm của Hotend trong in 3D
Trước khi chúng ta quyết định lựa chọn hoặc nâng cấp hotend, bạn nên hiểu rõ những ưu và nhược điểm của bộ phận này. Một hotend chất lượng có thể giúp chúng ta cải thiện đáng kể hiệu suất và độ ổn định khi in 3D. Tuy nhiên, nếu thiết kế chưa tối ưu hoặc bảo trì không đúng cách, nó cũng có thể gây ra nhiều lỗi kỹ thuật trong quá trình vận hành. Dưới đây là những ưu và nhược điểm các bạn cần biết:
Ưu điểm
- Tăng tốc độ in: Hotend tối ưu thường có thiết kế gọn nhẹ nhưng vẫn đảm bảo khả năng gia nhiệt hiệu quả và hạn chế “heat creep”. Trọng lượng nhẹ giúp cụm đầu in di chuyển nhanh hơn, từ đó tăng tốc độ in. Ngoài ra, khả năng gia nhiệt nhanh và ổn định còn cho phép tăng tốc độ đùn nhựa, rất quan trọng trong in tốc độ cao.
- Giảm tình trạng tắc nghẽn: Các vấn đề như truyền nhiệt ngược, kiểm soát nhiệt độ không ổn định hoặc phân bố nhiệt không đều đều có thể gây kẹt nhựa trong hotend. Một hotend chất lượng cao với thiết kế tối ưu, heating cartridge và thermistor chính xác sẽ giúp duy trì nhiệt độ ổn định, hạn chế heat creep và giảm đáng kể nguy cơ tắc nghẽn trong quá trình in 3D.
Nhược điểm:
- Chất lượng in kém: Hotend chất lượng thấp thường kiểm soát nhiệt độ không ổn định. Khi nhiệt độ dao động ngoài mức cho phép, nhựa sẽ không nóng chảy đồng đều, dẫn đến lỗi bề mặt, cong vênh (warping) và giảm độ bám dính giữa các lớp in.
- Tắc nghẽn nozzle và hotend: Hotend kém chất lượng dễ gây kẹt nhựa do cách nhiệt không tốt (gây heat creep), bề mặt gia công bên trong thô ráp khiến filament bám dính, hoặc kiểm soát nhiệt độ thiếu chính xác. Những vấn đề này có thể dẫn đến lỗi in hoặc dừng in giữa chừng.
6. Bảo trì Hotend như thế nào để đảm bảo hiệu suất tối ưu
Để hotend hoạt động ổn định và duy trì chất lượng in lâu dài, chúng ta cần thực hiện bảo trì định kỳ. Nếu bạn bỏ qua việc vệ sinh và kiểm tra các bộ phận quan trọng, hiệu suất in có thể giảm sút hoặc gây lỗi giữa chừng. Dưới đây là những hạng mục bảo trì mà mọi người cần lưu ý:
- Nozzle (Đầu phun): Bạn nên vệ sinh cả bề mặt ngoài và lỗ phun khi nozzle còn nóng để loại bỏ nhựa bám. Đồng thời, hãy kiểm tra đường kính lỗ phun vì nó có thể bị mòn và rộng hơn theo thời gian.
- Heating Block (Khối gia nhiệt): Khối gia nhiệt có thể bị bám nhựa sau thời gian sử dụng, vì vậy cần làm sạch định kỳ. Nếu có lớp bọc silicone, hãy đảm bảo nó còn nguyên vẹn và sạch để tối ưu truyền nhiệt và đảm bảo an toàn.
- Thermistor (Cảm biến nhiệt): Thermistor hỏng có thể gây sai lệch nhiệt độ. Bạn nên kiểm tra dây cáp thường xuyên. Có thể thử độ chính xác bằng cách đặt cảm biến vào nước đá hoặc nước sôi để đối chiếu nhiệt độ hiển thị.
- Heating Cartridge (Điện trở gia nhiệt): Dây kết nối có thể bị lỏng hoặc hỏng theo thời gian. Hãy kiểm tra định kỳ và thay thế nếu phát hiện dấu hiệu xuống cấp để tránh lỗi in.
- Heat Break hoặc Ống PTFE: Với hotend kim loại hoàn toàn, heat break ít khi cần thay thế nhưng phải đảm bảo sạch, không có bụi hoặc nhựa bám gây heat creep. Nếu hotend dùng ống PTFE, bạn cần kiểm tra và thay thế khi có dấu hiệu mòn hoặc tắc nghẽn tăng lên.
- Heat Sink (Tản nhiệt): Đảm bảo các khe tản nhiệt không bị bám bụi hoặc mảnh nhựa vì điều này có thể làm giảm hiệu quả làm mát và ảnh hưởng đến hiệu suất tổng thể của hotend.
Bài viết liên quan: In nhà, in món ăn và những ứng dụng không tưởng của In 3D.
7. Cách xử lý tắc nghẽn và kẹt nhựa ở Hotend
Tắc nghẽn và kẹt nhựa ở hotend có thể xuất phát từ nhiều nguyên nhân khác nhau, vì vậy khi xử lý, bạn nên kiểm tra theo từng bước từ đơn giản đến phức tạp.
Trước tiên, hãy kiểm tra nozzle vì đây là nguyên nhân phổ biến nhất. Đầu phun có thể bị bám cặn nhựa hoặc bụi, gây cản trở dòng chảy. Nếu nozzle sạch nhưng nhựa vẫn không đùn ra, bạn nên kiểm tra heating cartridge để đảm bảo nó đạt đủ nhiệt độ làm nóng chảy vật liệu.
Ngoài ra, thermistor bị lỗi có thể gửi sai tín hiệu nhiệt độ về bo mạch, khiến hotend không đạt mức nhiệt phù hợp. Một nguyên nhân khác là hiện tượng heat creep, làm nhựa mềm và kẹt sớm ở phần trên của hotend.
Việc kiểm tra theo thứ tự từ nozzle, hệ thống gia nhiệt đến cảm biến nhiệt sẽ giúp bạn nhanh chóng xác định vấn đề và hạn chế phải tháo rời toàn bộ cụm extruder không cần thiết.
8. Các bộ phận của Hotend gồm những gì?
Hầu hết các hotend trong máy in 3D FDM đều có cấu tạo tương tự nhau, trong đó filament được extruder đẩy xuống cụm gia nhiệt để nóng chảy và đùn qua đầu phun. Để hiểu rõ cách hotend hoạt động, các bạn hãy cùng Vinnotek tìm hiểu các bộ phận chính sau:
- Nozzle (Đầu phun): Nozzle có đường kính lỗ từ 0.1–1.4 mm và thường làm từ đồng thau, thép cứng hoặc thép đầu ruby. Nozzle đồng phù hợp với vật liệu không mài mòn như PLA, PETG, ABS; còn thép cứng hoặc ruby dùng cho filament chứa sợi carbon hoặc bột kim loại. Đây là bộ phận có thể thay thế và dễ bị tắc nếu không vệ sinh định kỳ.
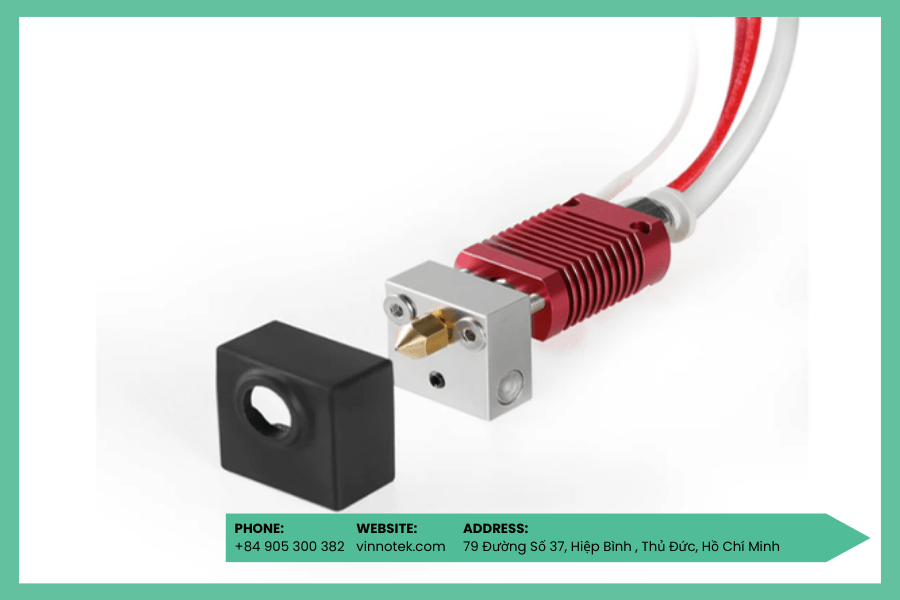
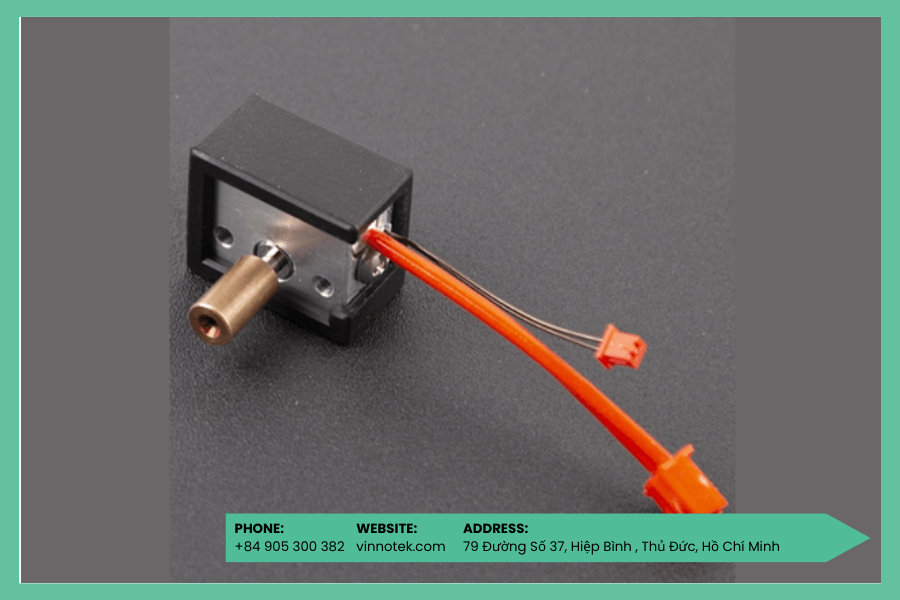
- Heat Block (Khối gia nhiệt): Heat block chứa heating cartridge và cảm biến nhiệt (thermistor), giúp gia nhiệt đồng đều để nhựa nóng chảy trước khi ra khỏi nozzle. Nozzle và heat break được vặn trực tiếp vào bộ phận này. Heat block ít khi phải thay nhưng cần vệ sinh thường xuyên để đảm bảo hiệu suất.
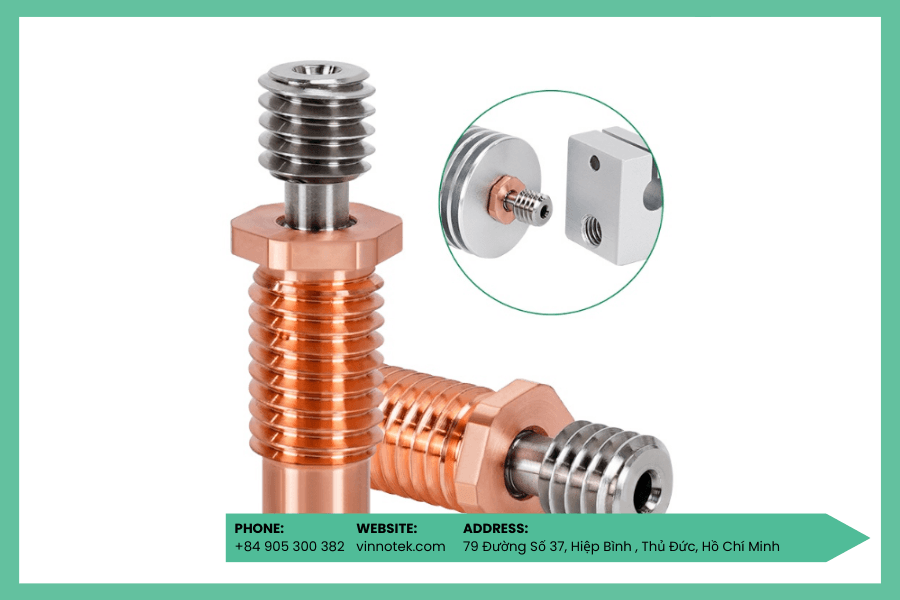
- Heat Break: Heat break có nhiệm vụ hạn chế truyền nhiệt ngược lên phía trên hotend nhằm ngăn hiện tượng heat creep. Bộ phận này thường làm từ vật liệu có hệ số dẫn nhiệt thấp và có thiết kế cổ thắt để giảm truyền nhiệt. Heat break ít khi cần bảo trì nhưng có thể mòn nếu dùng vật liệu mài mòn cao.
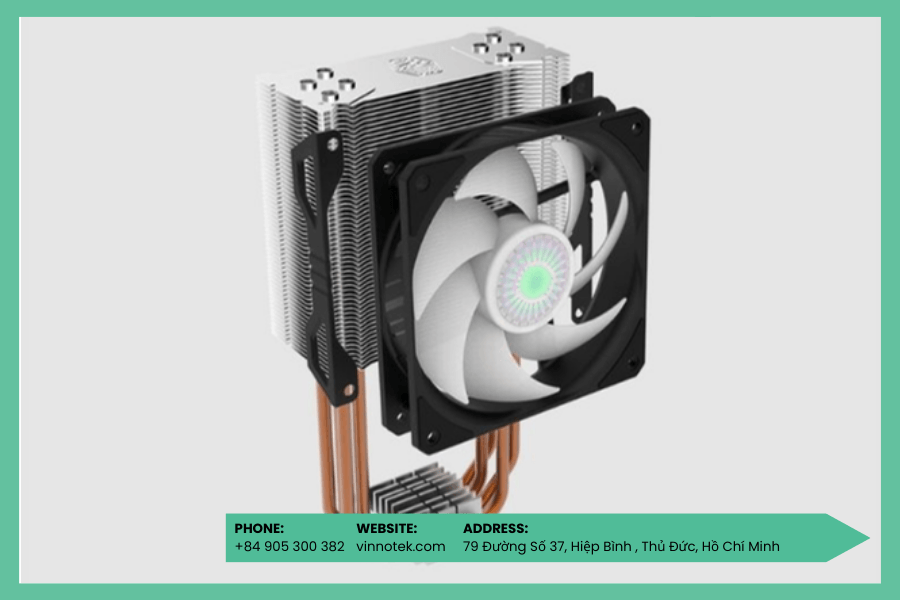
- Heat Sink (Tản nhiệt): Heat sink giúp tản phần nhiệt dư ra môi trường, có thể làm mát thụ động hoặc kết hợp quạt. Nếu các khe tản nhiệt bị bám bụi, hiệu quả làm mát sẽ giảm, ảnh hưởng đến sự ổn định của hotend.
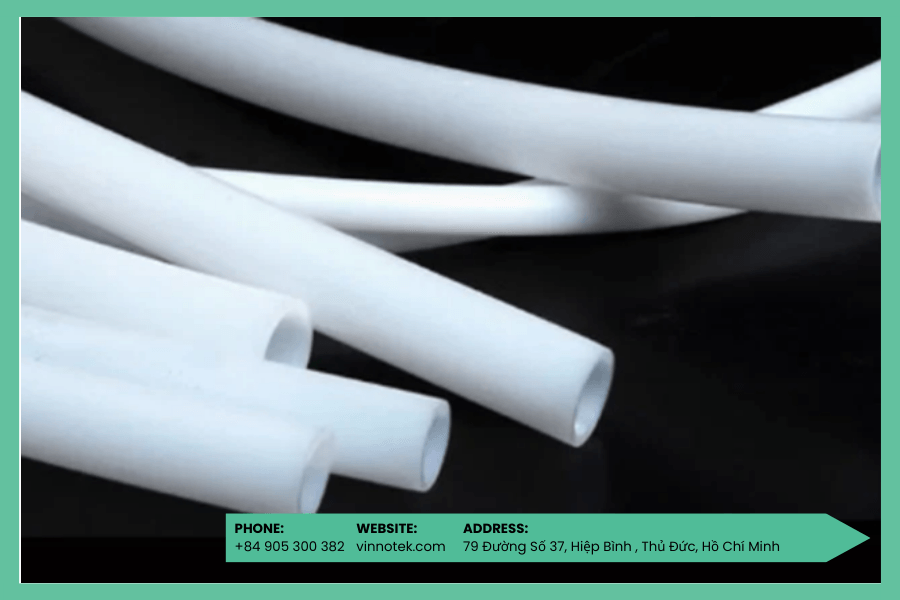
- Filament Guide (Ống dẫn nhựa): Filament guide có thể là ống kim loại gia công mịn (ở hotend kim loại hoàn toàn) hoặc ống PTFE/PEEK (ở hotend tiêu chuẩn). Bộ phận này cần có ma sát thấp và dẫn nhiệt kém. Với ống PTFE hoặc PEEK, bạn nên thay thế khi có dấu hiệu mòn hoặc xuống cấp.
9. Các kỹ thuật nâng cao giúp tối ưu hiệu suất Hotend
Nếu bạn muốn khai thác tối đa hiệu suất của máy in 3D, chỉ lắp đặt đúng hotend là chưa đủ. Chúng ta cần thực hiện thêm một số tinh chỉnh chuyên sâu để cải thiện khả năng kiểm soát nhiệt và tản nhiệt, đặc biệt khi in tốc độ cao hoặc vật liệu kỹ thuật. Dưới đây là những kỹ thuật quan trọng mà các bạn đọc nên áp dụng:
- Hiệu chỉnh PID: PID (Proportional – Integral – Derivative) là cơ chế kiểm soát nhiệt độ của hotend. Bạn có thể chạy lệnh auto PID tuning trên máy in hoặc điều chỉnh trong firmware để tối ưu vòng lặp kiểm soát nhiệt. Khi PID được hiệu chỉnh chính xác, nhiệt độ sẽ ổn định hơn, giảm dao động và cải thiện chất lượng bề mặt in.
- Tăng cường làm mát chủ động (Implement Active Cooling): Khi in ở nhiệt độ cao hoặc tốc độ lớn, tản nhiệt thụ động có thể không đủ. Bạn có thể lắp thêm quạt để làm mát heat sink, hạn chế heat creep. Với nhu cầu cao hơn, hệ thống làm mát bằng chất lỏng cũng là giải pháp tối ưu để tăng hiệu quả tản nhiệt và giữ nhiệt độ ổn định
10. Vai trò của kiểm soát nhiệt độ trong hiệu suất Hotend
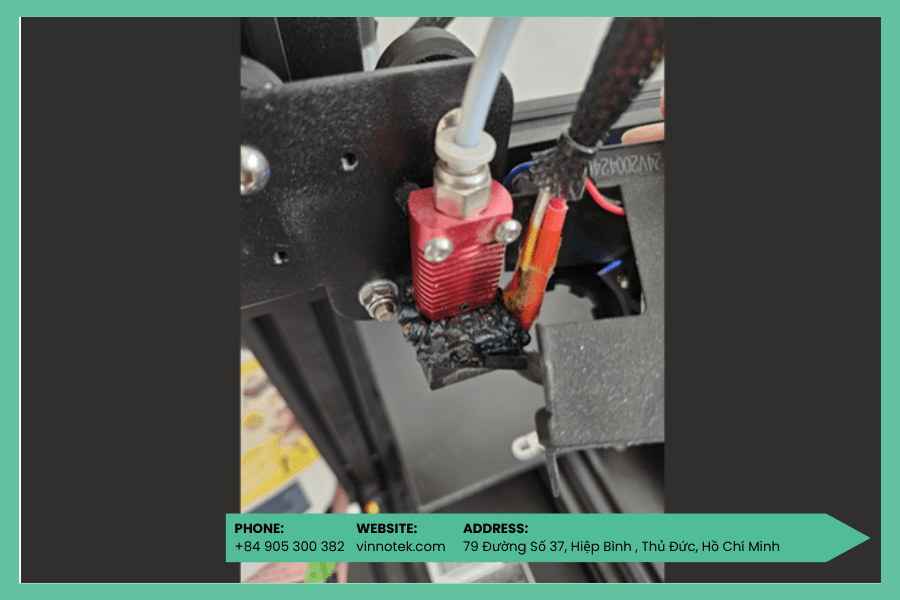
Kiểm soát nhiệt độ đóng vai trò cốt lõi trong hiệu suất hoạt động của hotend. Nhiệm vụ chính của hotend là làm nóng chảy nhựa đến đúng mức nhiệt cần thiết trước khi đùn qua nozzle để tạo hình. Nếu nhiệt độ không ổn định hoặc không đủ cao, nhựa sẽ không nóng chảy đồng đều, dẫn đến lỗi bề mặt và giảm độ bám dính giữa các lớp in.
Bên cạnh việc gia nhiệt nhanh và chính xác, hotend cũng phải ngăn nhiệt truyền ngược lên phía trên cụm đùn. Nếu xảy ra hiện tượng này, filament có thể mềm hoặc chảy sớm, gây kẹt nhựa. Một hotend chất lượng sẽ sử dụng heat break và heat sink hiệu quả để giữ nhiệt tập trung đúng vị trí cần thiết. Ngoài ra, hệ thống làm mát chủ động như quạt tản nhiệt cũng giúp tăng khả năng kiểm soát nhiệt và đảm bảo quá trình in diễn ra ổn định, liên tục.
11. Những yếu tố cần cân nhắc khi chọn Hotend tốt nhất
Để chọn được hotend phù hợp và hoạt động ổn định lâu dài, chúng ta cần xem xét nhiều yếu tố kỹ thuật thay vì chỉ dựa vào giá thành. Việc đánh giá đúng nhu cầu in ấn và khả năng tương thích sẽ giúp bạn tối ưu hiệu suất, hạn chế lỗi và tiết kiệm chi phí về sau. Dưới đây là những tiêu chí quan trọng bạn nên cân nhắc:
- Khả năng tương thích vật liệu: Loại nhựa bạn sử dụng sẽ quyết định hotend phù hợp. Với PLA, ABS, PETG, hotend lót PTFE là đủ. Nếu in vật liệu nhiệt độ cao như Polycarbonate, bạn cần hotend kim loại hoàn toàn.
- Độ tương thích với máy in: Không phải mọi hotend đều có thể thay thế cho nhau. Bạn cần kiểm tra sự tương thích cơ khí (lắp vừa extruder) và điện (heating cartridge, thermistor phù hợp bo mạch).
- Tương thích đầu phun: Filament chứa sợi carbon hoặc vật liệu mài mòn cao cần nozzle thép cứng hoặc đầu ruby. Ngoài ra, nên chọn hotend sử dụng ren tiêu chuẩn (như M6) để dễ thay thế và tiết kiệm chi phí.
- Khả năng giữ nhiệt: Hotend chất lượng cao phải giữ nhiệt tập trung gần nozzle và hạn chế heat creep, đặc biệt khi in ở nhiệt độ cao.
- Độ bền: Hotend làm từ vật liệu chất lượng sẽ có tuổi thọ cao và hoạt động ổn định hơn. Đầu tư ban đầu cao hơn nhưng giúp tiết kiệm chi phí sửa chữa và thay thế về lâu dài.
Có thể bạn quan tâm:
12. Một số câu hỏi thường gặp về Hotend
Ngoài những câu hỏi cơ bản, nhiều người dùng cũng thắc mắc về thời điểm thay thế linh kiện và khả năng nâng cấp hotend để cải thiện hiệu suất in. Dưới đây là hai câu hỏi phổ biến bạn nên biết trước khi quyết định bảo trì hoặc nâng cấp:
- Hotend có cần vệ sinh sau khi sử dụng không?
Có. Việc vệ sinh định kỳ giúp loại bỏ nhựa bám trong nozzle và khối gia nhiệt, từ đó hạn chế tắc nghẽn và duy trì chất lượng in ổn định.
- Hotend có phải là bộ phận quan trọng nhất của máy in 3D không?
Hotend là một trong những bộ phận quan trọng nhất vì nó quyết định quá trình nóng chảy và đùn nhựa. Tuy nhiên, để đạt chất lượng in tối ưu, hotend cần phối hợp tốt với extruder, hệ thống chuyển động và phần mềm điều khiển.
- Bao lâu nên thay nozzle một lần?
Tần suất thay nozzle phụ thuộc vào vật liệu in. Nếu bạn in vật liệu mài mòn như sợi carbon hoặc bột kim loại, nozzle có thể mòn nhanh hơn và cần thay sớm hơn so với khi in PLA hoặc ABS thông thường.
- Có thể nâng cấp hotend cho mọi máy in 3D không?
Không phải tất cả máy in đều tương thích với mọi loại hotend. Trước khi nâng cấp, bạn cần kiểm tra sự tương thích cơ khí và điện để đảm bảo lắp đặt và vận hành an toàn.
13. Vinnotek – Công ty chuyên bán máy in 3d ở Việt Nam
Bên cạnh việc cung cấp kiến thức chuyên sâu về máy in 3D và vật liệu in 3D, Vinnotek còn là đơn vị phân phối thiết bị và giải pháp in 3D uy tín tại thị trường Việt Nam. Doanh nghiệp cung cấp đa dạng dòng máy in 3D FDM, SLA cùng nhiều loại filament kỹ thuật như PLA, ABS, PETG, Nylon, vật liệu gia cường sợi carbon… đáp ứng nhu cầu từ giáo dục, nghiên cứu đến sản xuất công nghiệp.
Không chỉ dừng lại ở sản phẩm, Vinnotek còn tích cực tổ chức và tham gia các chương trình chia sẻ công nghệ như hội thảo Metaman Workshop và CASE Workshop, nhằm cập nhật xu hướng mới, kết nối cộng đồng kỹ thuật và hỗ trợ doanh nghiệp ứng dụng in 3D hiệu quả vào thực tế
Với đội ngũ kỹ thuật giàu kinh nghiệm và dịch vụ hỗ trợ tận tâm, Vinnotek là đối tác đáng tin cậy cho cá nhân và doanh nghiệp đang tìm kiếm giải pháp in 3D toàn diện tại Việt Nam.
Kết luận: Tóm lại, khi tìm hiểu Hotend là gì trong in 3D, có thể khẳng định đây là bộ phận quyết định chất lượng và độ ổn định của quá trình in. Lựa chọn đúng hotend và bảo trì định kỳ sẽ giúp hạn chế tắc nghẽn, kiểm soát nhiệt tốt và nâng cao hiệu suất in. Nếu bạn cần tư vấn về máy in 3D, hotend hay vật liệu phù hợp, Vinnotek luôn sẵn sàng đồng hành và cung cấp giải pháp in 3D toàn diện tại Việt Nam.


