Titanium ngày càng được sử dụng trong đồng hồ thông minh và thiết bị đeo cao cấp nhờ khối lượng nhẹ, độ bền cao, khả năng chống ăn mòn và tính tương thích sinh học. Tuy nhiên, việc sản xuất housing Ti-6Al-4V tùy chỉnh bằng CNC hoặc MIM vẫn gặp nhiều giới hạn về chi phí, thời gian và khả năng thay đổi thiết kế.
Trong Case Study Element22 x Incus, công nghệ LMM đã được sử dụng để sản xuất smart watch housing hoàn chỉnh với mật độ trên 99%, độ nhám bề mặt khoảng Ra 2 μm và cơ tính vượt yêu cầu của tiêu chuẩn ASTM F2885-17. Trên hệ thống HammerPro40, mỗi build có thể tạo 16 housing trong chưa đến 2,5 giờ, tương ứng công suất khoảng 35.000 chi tiết mỗi năm.
1. Bối Cảnh: Khi Smart Watch Housing Cần Ti-6Al-4V Và Mass Customization Đồng Thời
Phân khúc thiết bị đeo cao cấp đang chuyển dần sang titanium. Vật liệu này đã được ứng dụng rộng rãi trong hàng không, thiết bị y tế và đồng hồ cao cấp nhờ tỷ lệ độ bền trên khối lượng tốt, khả năng chống ăn mòn và độ bền lâu dài.
Với smart watch housing, titanium không chỉ tạo cảm giác cao cấp mà còn giúp giảm khối lượng thiết bị trong khi vẫn bảo vệ tốt các linh kiện điện tử bên trong.
Thách thức xuất hiện khi nhà sản xuất muốn kết hợp titanium với mass customization. Mỗi housing có thể cần đường nét, bề mặt, kích thước hoặc dấu nhận diện riêng theo người dùng.
CNC có thể gia công titanium nhưng thời gian máy, hao mòn dao cụ và lượng vật liệu loại bỏ đều cao. Khi mỗi sản phẩm có thiết kế khác nhau, doanh nghiệp khó xây dựng một quy trình hiệu quả về chi phí.
MIM phù hợp với sản lượng lớn nhưng yêu cầu đầu tư khuôn. Phương pháp này không tối ưu với lô nhỏ, sản phẩm cá nhân hóa hoặc thiết kế thường xuyên cập nhật.
LMM của Incus trở thành một hướng tiếp cận khác: sản xuất trực tiếp từ dữ liệu số, không cần khuôn nhưng vẫn hướng đến chất lượng và năng suất gần với các quy trình sản xuất hàng loạt.

2. Hai Đối Tác, Một Hành Trình R&D: Element22 Và Incus
Element22 GmbH tại Đức là doanh nghiệp chuyên về titanium MIM và xử lý sau in cho các chi tiết titanium được sản xuất bằng công nghệ dựa trên thiêu kết.
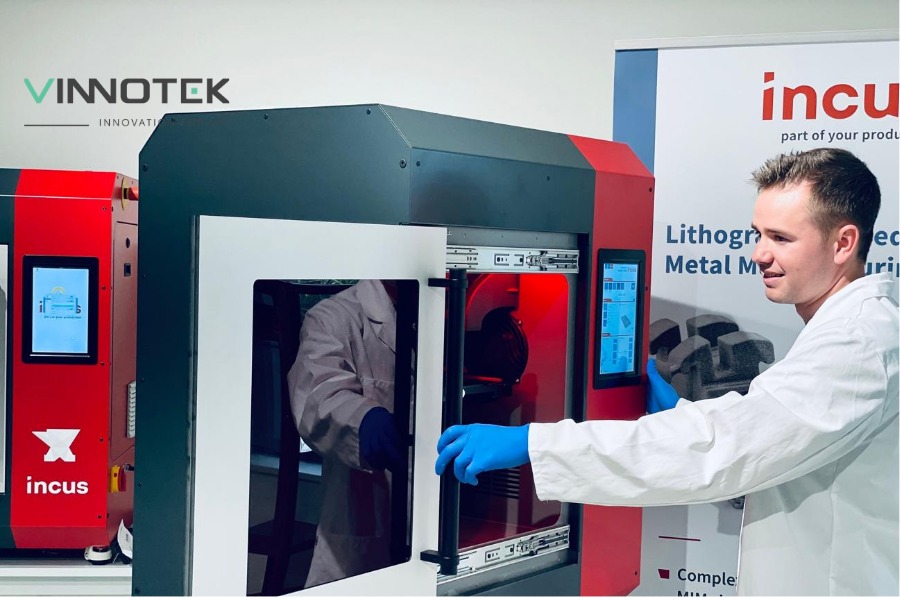
Incus GmbH tại Áo là đơn vị phát triển công nghệ LMM – Lithography-based Metal Manufacturing. Đây là phương pháp tạo hình kim loại dựa trên quang trùng hợp, thay vì làm nóng chảy bột trực tiếp bằng laser.
Sự hợp tác giữa hai công ty không chỉ là quan hệ giữa nhà cung cấp thiết bị và khách hàng. Hai bên cùng giải quyết một bài toán R&D phức tạp: xử lý Ti-6Al-4V trong quy trình additive manufacturing có bước debinding và sintering.
Titanium có độ phản ứng cao, dễ hấp thụ oxy và nitơ ở nhiệt độ lớn. Nếu quy trình nhiệt không được kiểm soát đúng, độ dẻo và cơ tính của vật liệu có thể suy giảm.
Element22 và Incus đã phát triển hệ binder photopolymer có hàm lượng carbon thấp, kết hợp với một quy trình nhiệt được điều chỉnh riêng cho Ti-6Al-4V. Đây là nền tảng giúp chi tiết đạt mật độ cao nhưng vẫn duy trì cơ tính phù hợp.
3. Kỹ Thuật LMM – Cơ Chế Tạo Ra Smart Watch Housing
LMM không phải SLM, MIM hay binder jetting. Công nghệ sử dụng cơ chế quang trùng hợp để tạo green part chứa bột kim loại, sau đó loại bỏ binder và thiêu kết thành chi tiết kim loại đặc.
3.1 Feedstock – Ti64 MIM Powder Trong Photopolymer Binder
Feedstock được tạo từ bột Ti-6Al-4V cấp MIM phân tán trong photopolymer binder. Tỷ lệ hạt rắn đạt khoảng 55% thể tích.
Hàm lượng kim loại cao là điều kiện quan trọng để chi tiết đạt mật độ và cơ tính tốt sau sintering. Nếu lượng bột thấp, khoảng cách giữa các hạt lớn hơn và khả năng co ngót, biến dạng trong quá trình thiêu kết sẽ tăng.
Khi tiếp xúc với ánh sáng, binder xảy ra phản ứng quang trùng hợp và tạo thành từng lớp green part. Cơ chế này tương tự quá trình in resin, nhưng vật liệu chứa lượng lớn bột kim loại thay vì chỉ có polymer.
Nhờ tạo hình bằng ánh sáng, LMM có thể thể hiện những chi tiết nhỏ, bề mặt cong và hoa văn phức tạp phù hợp với housing thiết bị đeo.

3.2 Green Part – Strong Enough For Automated Handling
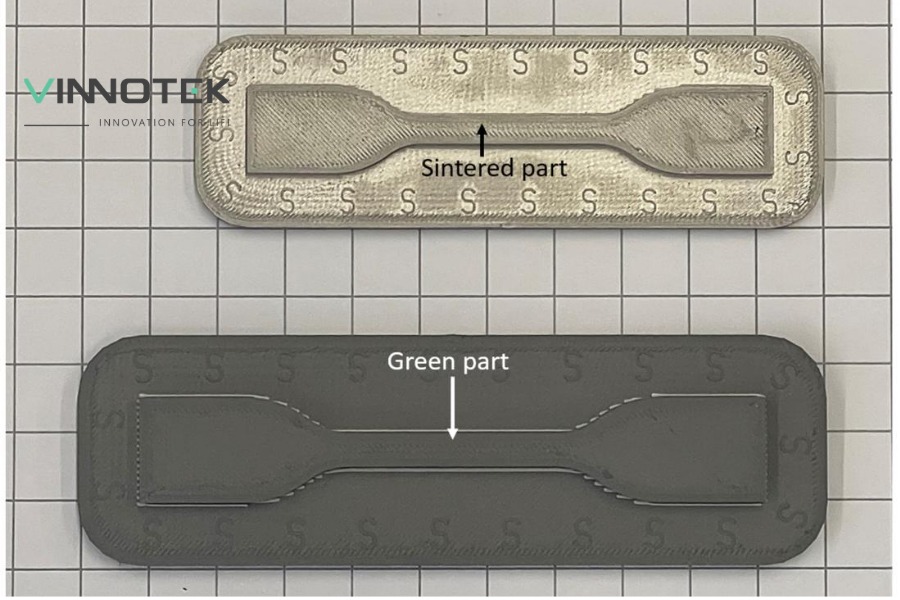
Green part sau in đạt độ bền uốn khoảng 13 MPa trong phép thử ba điểm. Đây là mức đủ cao để chi tiết được lấy khỏi hệ thống, làm sạch và đặt lên setter phục vụ sintering.
Green strength có ý nghĩa lớn trong sản xuất tự động. Nếu chi tiết quá yếu, quá trình lấy mẫu hoặc vận chuyển có thể gây nứt, cong và làm giảm tỷ lệ thành phẩm.
Độ bền green part của LMM giúp giảm yêu cầu thao tác thủ công cẩn thận, đồng thời tạo điều kiện tích hợp quy trình vào hệ thống sản xuất có sản lượng cao hơn.
3.3 Debinding Và Sintering – Thermal Processing Route Tùy Chỉnh
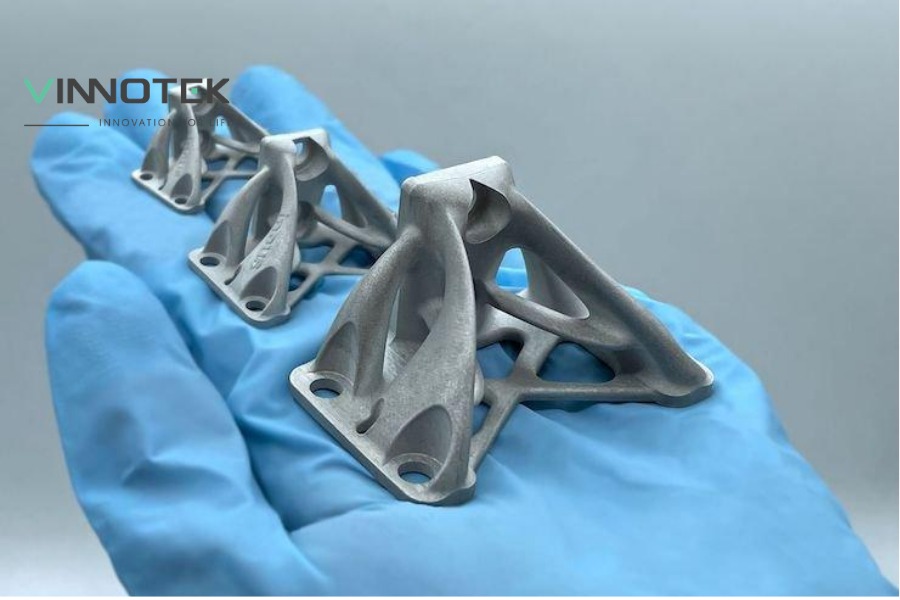
Sau khi tạo hình, binder được phân hủy trong bước debinding. Kết quả còn lại là cấu trúc gồm các hạt Ti-6Al-4V đã được định hình theo thiết kế.
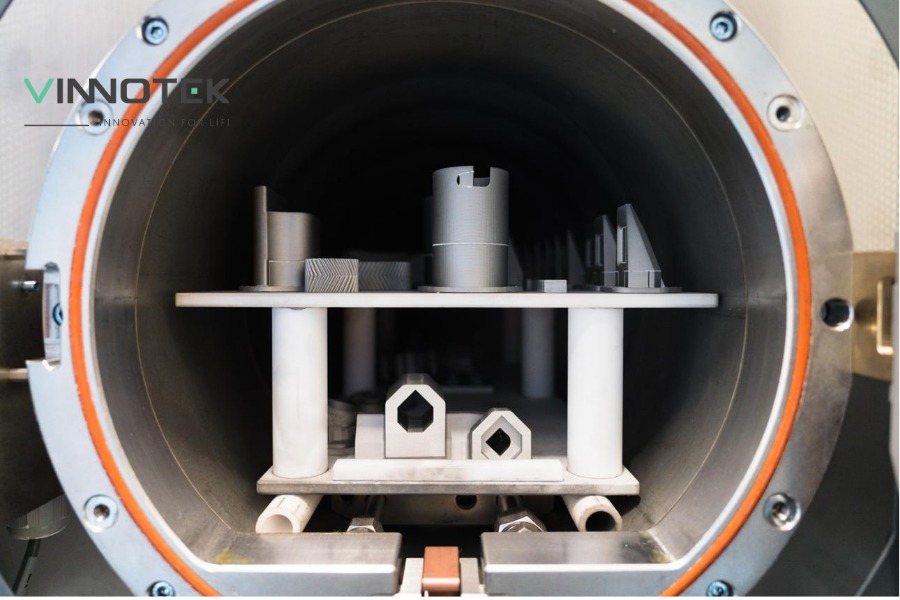
Chi tiết tiếp tục được sintering ở nhiệt độ cao để các hạt kim loại liên kết với nhau và đạt mật độ lớn hơn 99%.
Với titanium, môi trường và chu trình nhiệt phải được kiểm soát chặt để hạn chế hấp thụ oxy, nitơ hoặc các tạp chất khác. Đây chính là phần Element22 đóng vai trò quan trọng trong dự án.
Quy trình nhiệt được điều chỉnh giúp chi tiết đạt mức densification cần thiết, đồng thời duy trì cơ tính vượt yêu cầu của tiêu chuẩn ASTM F2885-17.
3.4 Output Quality – 2μm Ra Và 35μm Resolution
| Thông số | Kết quả |
| Độ nhám bề mặt sau sintering | Khoảng Ra 2 μm |
| Độ phân giải bên | Khoảng 35 μm |
| Mật độ lý thuyết | Trên 99% |
| Green strength | Khoảng 13 MPa |
| Cơ tính | Vượt ASTM F2885-17 |
Độ nhám khoảng Ra 2 μm ngay sau sintering là kết quả đáng chú ý với một chi tiết kim loại được sản xuất bằng additive manufacturing.
Mức bề mặt này giúp giảm lượng gia công hoàn thiện, đặc biệt với những vùng cong và hoa văn khó tiếp cận bằng dao CNC.
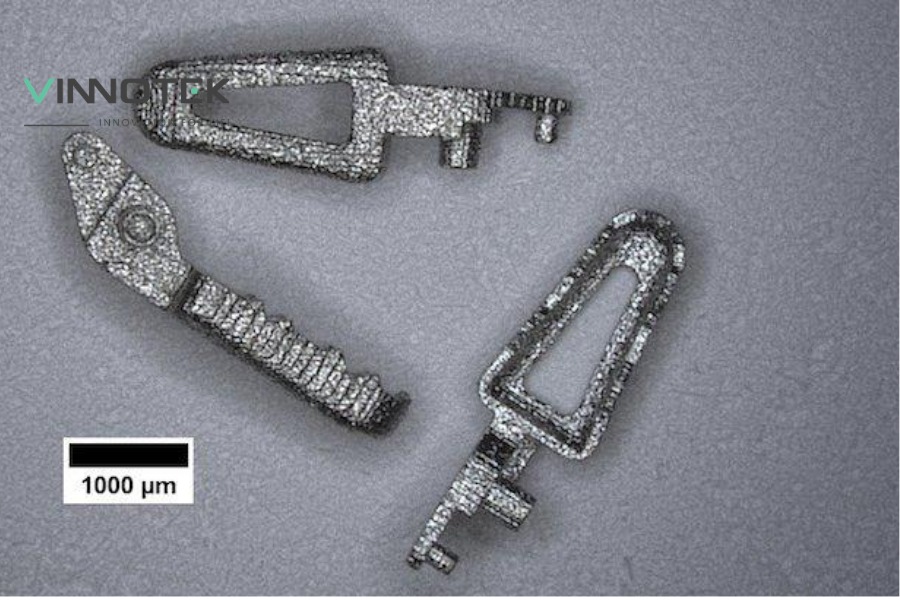
Độ phân giải 35 μm cũng phù hợp với các feature nhỏ trên smart watch housing như rãnh, lỗ, bề mặt tiếp xúc và chi tiết nhận diện.
4. Kết Quả: Smart Watch Housing Hoàn Chỉnh Sẵn Sàng Cho Thị Trường
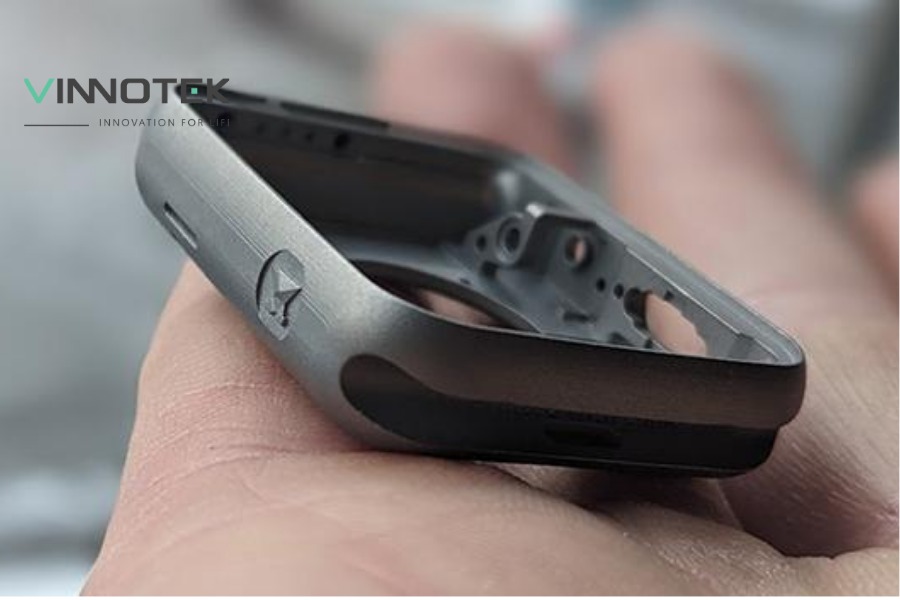
Element22 và Incus đã sản xuất thành công smart watch housing bằng Ti-6Al-4V, sau đó hoàn thiện bề mặt và tạo màu để phù hợp với thiết bị tiêu dùng cao cấp.
Quy trình hậu xử lý tại Element22 bao gồm sand blasting nhằm tạo kết cấu bề mặt đồng đều, sau đó thực hiện coloring để hoàn thiện tính thẩm mỹ.
Housing cuối cùng kết hợp nhiều đặc điểm quan trọng:
- Độ bền kéo cao của Ti-6Al-4V.
- Khả năng chống ăn mòn trong quá trình sử dụng lâu dài.
- Khối lượng thấp hơn nhiều vật liệu kim loại thông thường.
- Tính tương thích sinh học phù hợp với thiết bị đeo trực tiếp trên cơ thể.
- Hình học có thể tùy chỉnh theo sản phẩm hoặc người dùng.
- Bề mặt đáp ứng yêu cầu của phân khúc điện tử tiêu dùng cao cấp.
Theo Matthias Scharvogel, CEO Element22, LMM giúp rút ngắn đáng kể thời gian đưa sản phẩm ra thị trường, đặc biệt đối với prototype chất lượng cao và các ứng dụng mass customization.
5. Production Economics – HammerPro40: 16 Case/2,5h, 35.000 Piece/Năm
Khả năng tạo hình và chất lượng vật liệu chỉ là một phần của bài toán. Để LMM phù hợp với consumer electronics, công nghệ còn phải đạt năng suất và chi phí đủ cạnh tranh.
| Chỉ số | Kết quả |
| Số watch case trong một build | 16 |
| Thời gian một build | Dưới 2,5 giờ |
| Công suất sản xuất hằng năm | Khoảng 35.000 chi tiết |
Trên hệ thống HammerPro40, 16 smart watch housing có thể được tạo trong chưa đến 2,5 giờ. Khi quy đổi theo thời gian vận hành hằng năm, hệ thống đạt công suất khoảng 35.000 chi tiết.
Gerald Mitteramskogler, CEO Incus, cho biết HammerPro40 có khả năng đạt hoặc vượt hiệu quả kinh tế của các trung tâm phay truyền thống trong một số ứng dụng.
Lợi thế không chỉ đến từ tốc độ in. LMM còn giảm thời gian gia công bề mặt, lượng titanium bị loại bỏ và nhu cầu sử dụng nhiều dao cụ khi sản phẩm có hình học phức tạp.
Đặc biệt, mỗi housing có thể mang thiết kế riêng mà không phải làm lại khuôn hoặc thiết lập một dây chuyền khác. Đây là yếu tố giúp công nghệ duy trì tính cạnh tranh khi sản xuất sản phẩm tùy chỉnh.

6. Tại Sao LMM Vượt Trội Hơn MIM Và CNC Cho Customized Ti64 Parts?
LMM không thay thế hoàn toàn MIM hoặc CNC, nhưng có lợi thế rõ rệt khi sản phẩm vừa dùng titanium, vừa có hình học phức tạp và cần tùy chỉnh theo từng lô nhỏ.
6.1 Geometry Freedom – Beyond MIM Và CNC
MIM cần khuôn để tạo hình. Khi mỗi sản phẩm có đường nét, kích thước hoặc hoa văn riêng, chi phí và thời gian làm khuôn khiến quy trình mất hiệu quả.
CNC không cần khuôn nhưng bị giới hạn bởi khả năng tiếp cận của dao. Các undercut, kênh bên trong hoặc bề mặt cong phức tạp có thể yêu cầu nhiều lần gá hoặc không thể gia công trực tiếp.
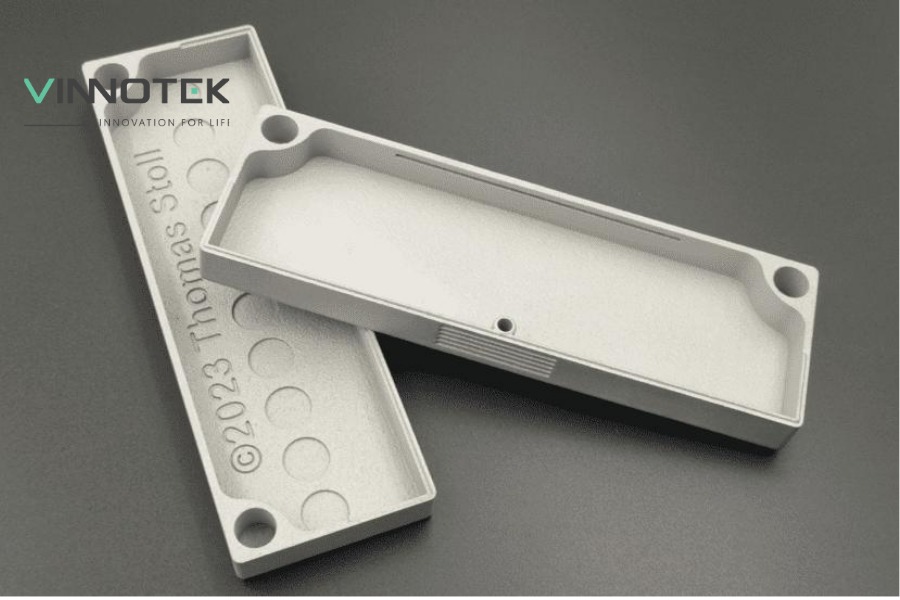
LMM tạo hình theo từng lớp nên cho phép tích hợp tên người dùng, hoa văn riêng, đường contour tùy chỉnh và nhiều feature khó thực hiện bằng phương pháp truyền thống.
Khi thay đổi thiết kế, doanh nghiệp chỉ cần cập nhật file kỹ thuật số mà không phải tạo lại tooling.

6.2 MIM-Like Quality Trong Hours, Không Phải Weeks
LMM hướng đến chất lượng chi tiết tương đương MIM nhưng không yêu cầu thời gian thiết kế và chế tạo khuôn.
Từ file thiết kế, green part có thể được tạo trong vài giờ rồi chuyển sang debinding và sintering. Quy trình phát triển vì vậy được tính theo ngày thay vì nhiều tuần hoặc nhiều tháng.
Lợi thế này đặc biệt rõ với prototype chất lượng cao, lô thử nghiệm thị trường và sản phẩm cá nhân hóa.
Sau khi thiết kế được chấp nhận, doanh nghiệp vẫn có thể tiếp tục sử dụng cùng workflow để mở rộng sản lượng mà không phải chuyển sang một công nghệ khác.
6.3 Mechanical Properties Vượt Medical Implant Standard
Ti-6Al-4V từ dự án Element22 và Incus đạt cơ tính vượt yêu cầu của ASTM F2885-17, một tiêu chuẩn liên quan đến ứng dụng implant y tế.
Smart watch housing không cần đáp ứng đầy đủ điều kiện khắt khe của implant. Tuy nhiên, kết quả này là bằng chứng mạnh về khả năng kiểm soát vật liệu và quy trình nhiệt.
Đối với consumer electronics cao cấp, cơ tính vượt tiêu chuẩn y tế giúp tăng độ tin cậy khi housing phải chịu va đập, mồ hôi, độ ẩm và quá trình sử dụng hằng ngày.

7. Ứng Dụng Rộng Hơn – Không Chỉ Smart Watch
Ti-6Al-4V LMM có thể được ứng dụng trong nhiều sản phẩm nhỏ, giá trị cao và cần sự kết hợp giữa hình học phức tạp với bề mặt chất lượng.
Trong lĩnh vực wearable và consumer electronics, công nghệ phù hợp với:
- Housing đồng hồ thông minh.
- Khung fitness tracker.
- Housing tai nghe titanium cao cấp.
- Vỏ cảm biến đeo trên người.
- Linh kiện kết nối hoặc khóa nhỏ.
Trong ngành hàng xa xỉ, LMM có thể được sử dụng cho watch case, bracelet link, pen clip, lighter housing hoặc cufflink.
Công nghệ cũng có tiềm năng trong hàng không, quốc phòng, ô tô, dầu khí và thiết bị y tế, nơi Ti-6Al-4V được lựa chọn nhờ tỷ lệ độ bền trên khối lượng và khả năng chống ăn mòn.
8. Vinnotek – Đối Tác Cung Cấp Incus Tại Việt Nam
Vinnotek cung cấp giải pháp Incus tại Việt Nam cho nhà sản xuất thiết bị đeo, consumer electronics, hàng xa xỉ và OEM cần sản xuất chi tiết kim loại nhỏ có độ chính xác cao.
Incus Hammer Evo35 và Hammer Pro25 hỗ trợ các vật liệu như Ti-6Al-4V, SS316L, 17-4PH và một số kim loại đặc biệt tùy cấu hình, quy trình và đối tác vật liệu.
Vinnotek hỗ trợ khách hàng đánh giá thiết kế, tối ưu DfAM và xây dựng phương án debinding, sintering phù hợp với từng loại vật liệu. Với Ti-6Al-4V, quy trình nhiệt có thể được kết nối với Element22 hoặc một đối tác sintering đáp ứng yêu cầu kỹ thuật.
Đội ngũ cũng tư vấn hiệu quả kinh tế theo sản lượng, mức độ tùy chỉnh và yêu cầu bề mặt của từng dự án.
📞 Liên hệ Vinnotek để được tư vấn sản xuất smart watch housing Ti-6Al-4V và wearable enclosure theo yêu cầu.

Kết Luận
Case Study Element22 x Incus cho thấy LMM đã vượt khỏi phạm vi nghiên cứu và tiến đến khả năng sản xuất consumer electronics với sản lượng thực tế.
Smart watch housing Ti-6Al-4V đạt mật độ trên 99%, độ nhám khoảng Ra 2 μm và cơ tính vượt ASTM F2885-17. Trên HammerPro40, mỗi build có thể tạo 16 housing trong dưới 2,5 giờ, tương ứng công suất khoảng 35.000 chi tiết mỗi năm.
LMM không thay thế MIM hoặc CNC trong mọi trường hợp. Tuy nhiên, với những housing titanium cần hình học phức tạp, bề mặt cao và khả năng cá nhân hóa, công nghệ giải quyết đồng thời ba bài toán: chất lượng, customization và hiệu quả sản xuất.
Với hệ thống Incus cùng dịch vụ tư vấn thiết kế, vật liệu và hậu xử lý, Vinnotek giúp doanh nghiệp tại Việt Nam tiếp cận LMM cho các ứng dụng wearable, consumer electronics và hàng cao cấp.


